…schweißen
- Keine Schweißnaht: nichts nachzuarbeiten, nichts zu prüfen
- Von Natur aus dicht, ideal für Flüssigkeiten
- Durchgehende Oberfläche, leichter zu reinigen
- Weniger Arbeitsgänge pro Teil
Bei den tiefsten Teilen wird der Vorgang in mehreren Zügen wiederholt. Zwischen zwei Zügen gibt ein Glühen im Ofen dem Metall seine Duktilität zurück.


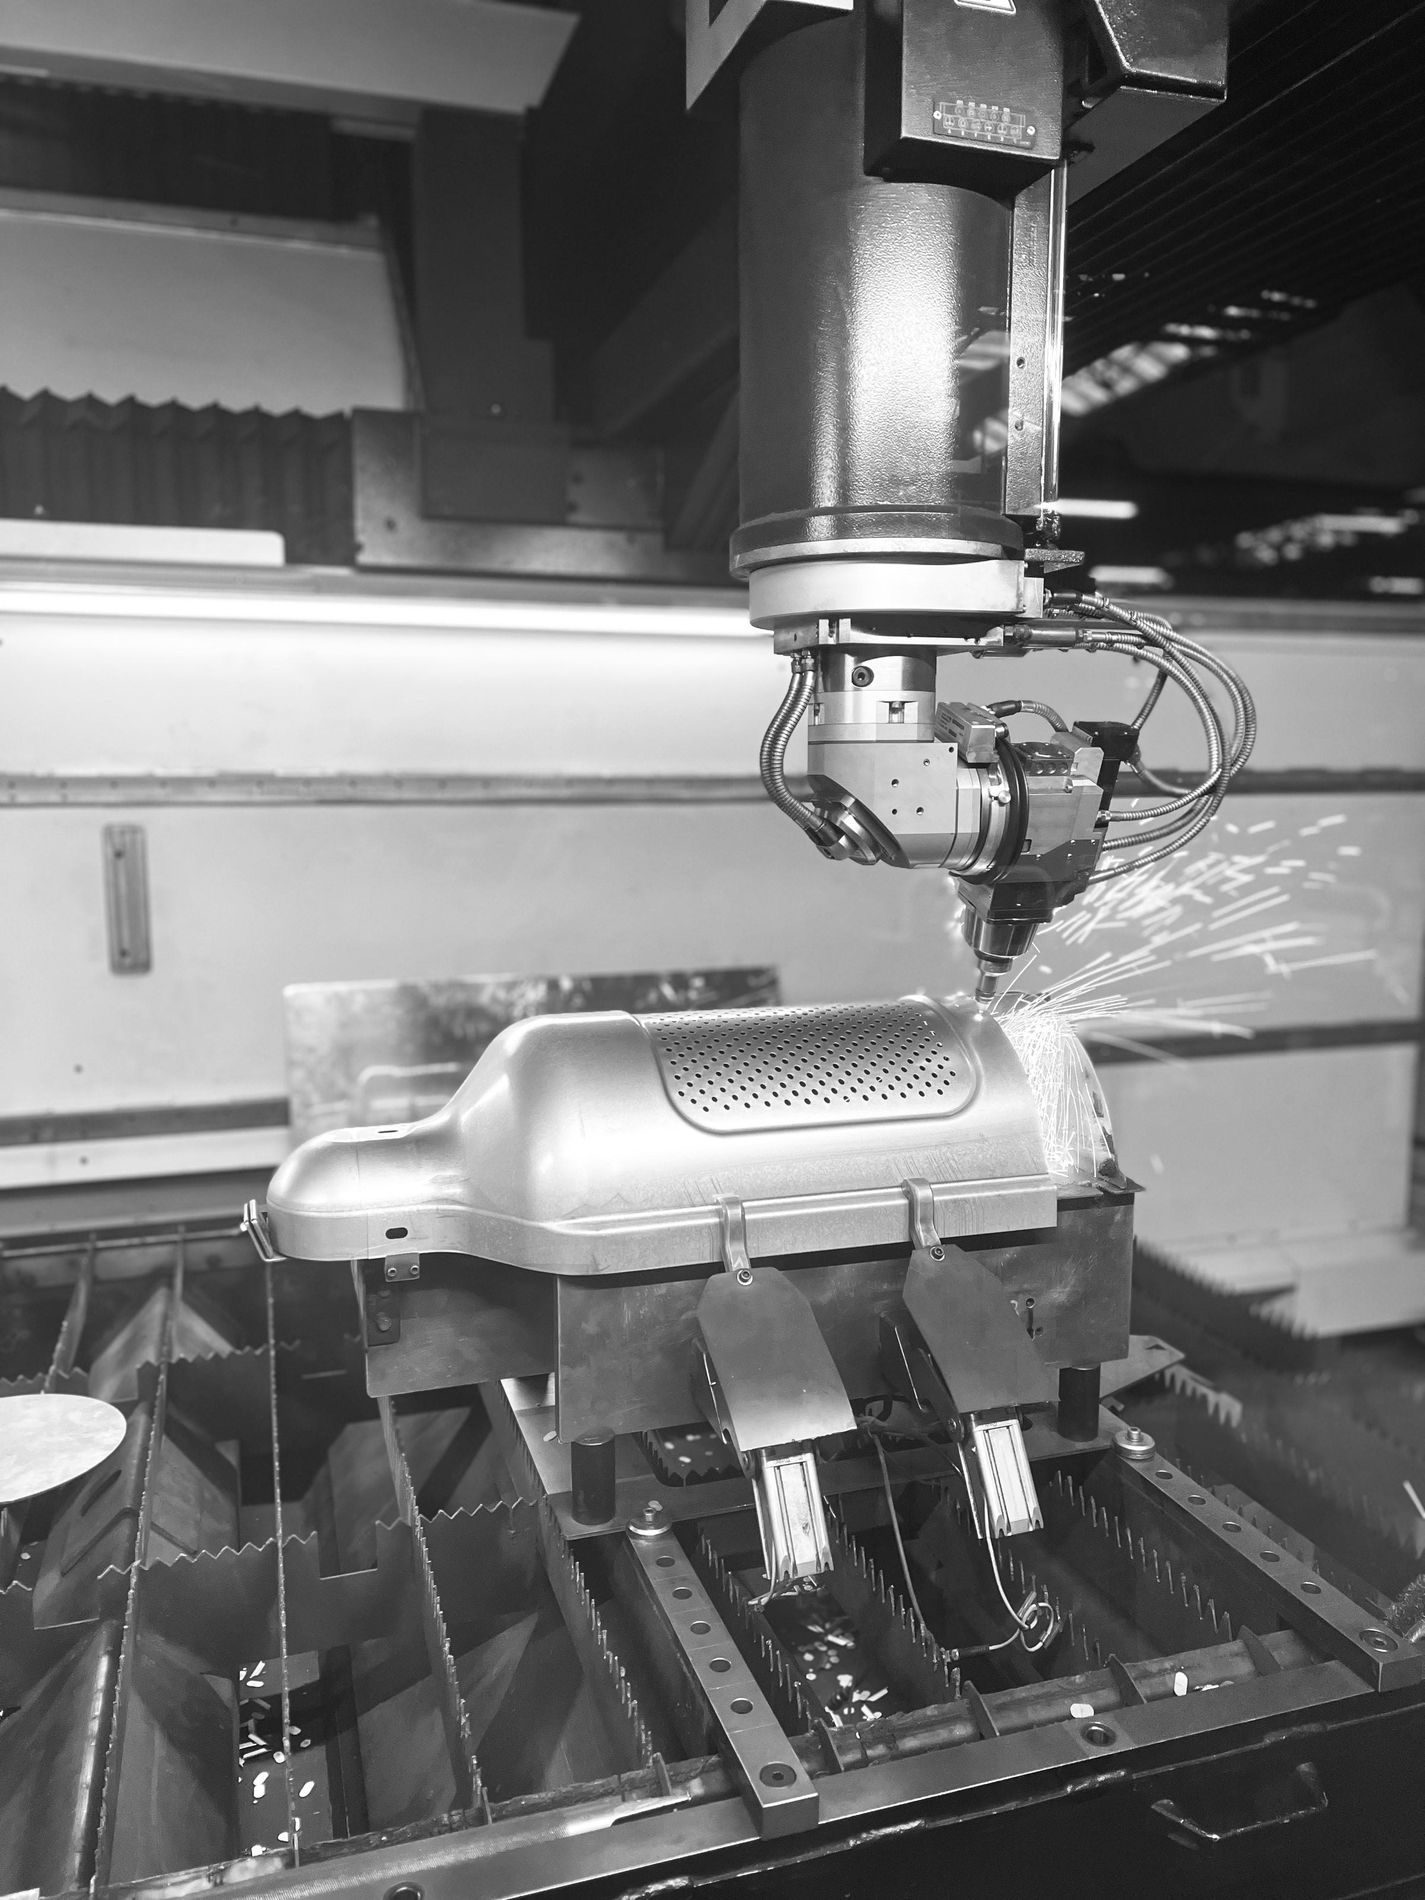
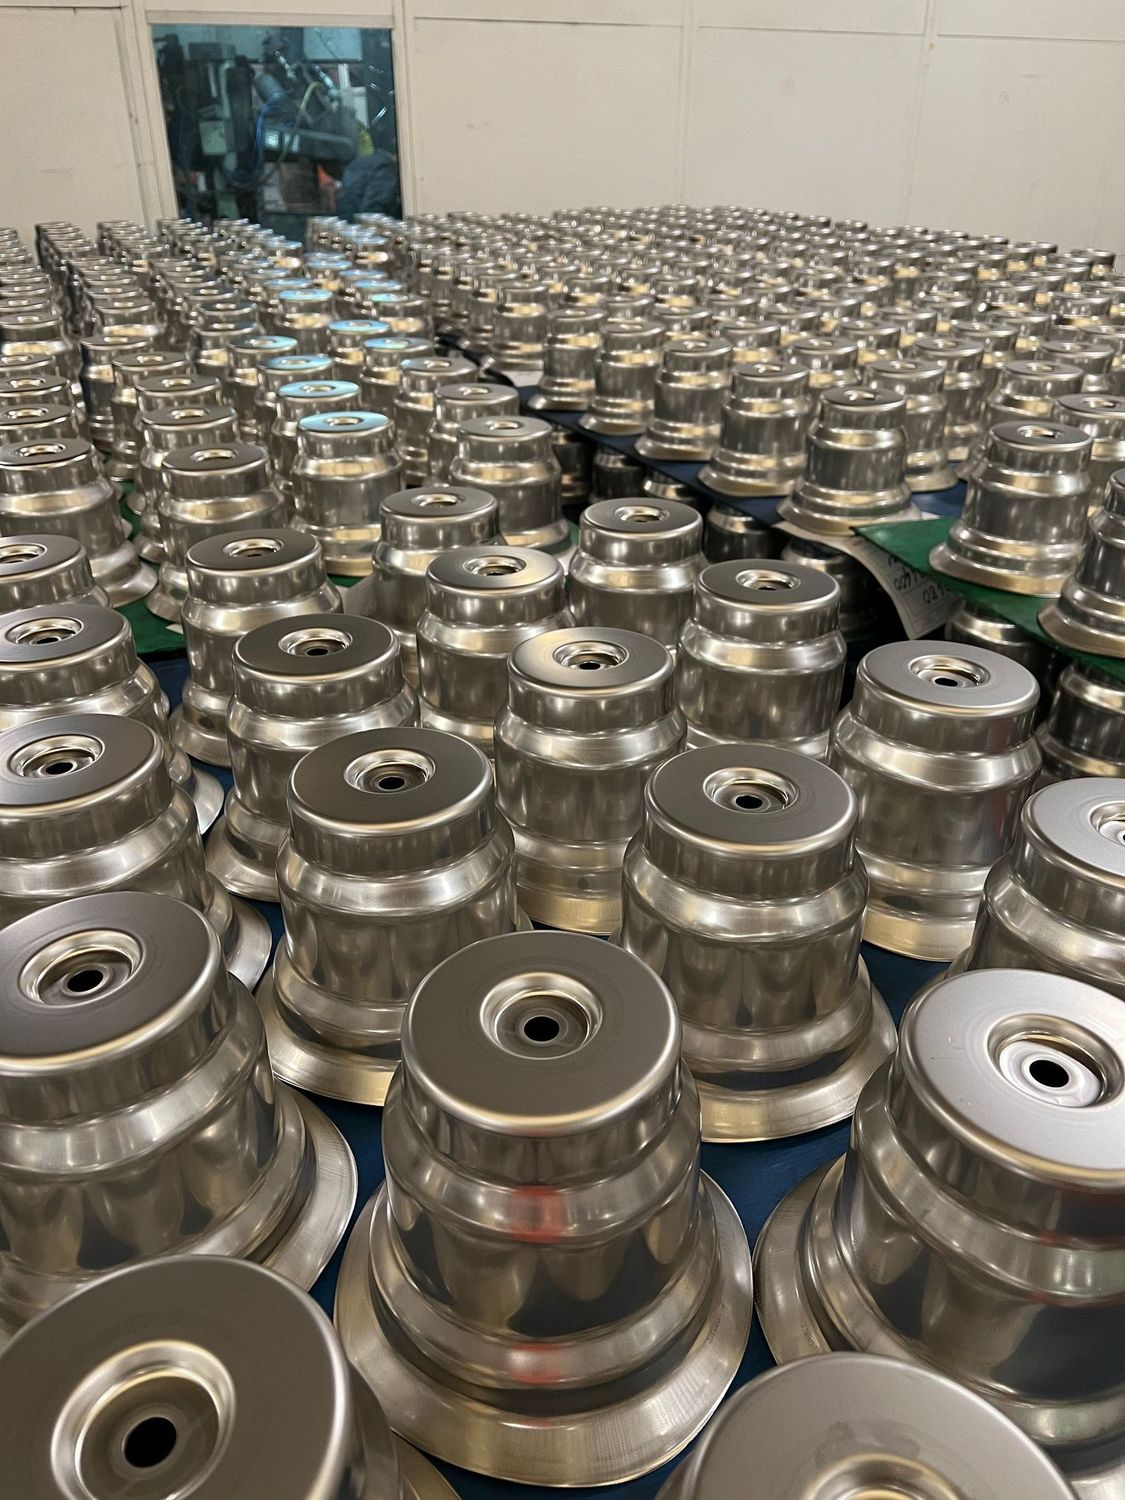
Ohne Schweißnaht und ohne Montage: dicht, hygienisch, ohne Schwachstelle.
Mehrere Züge und ein Zwischenglühen, um über den Durchmesser des Teils hinauszugehen.
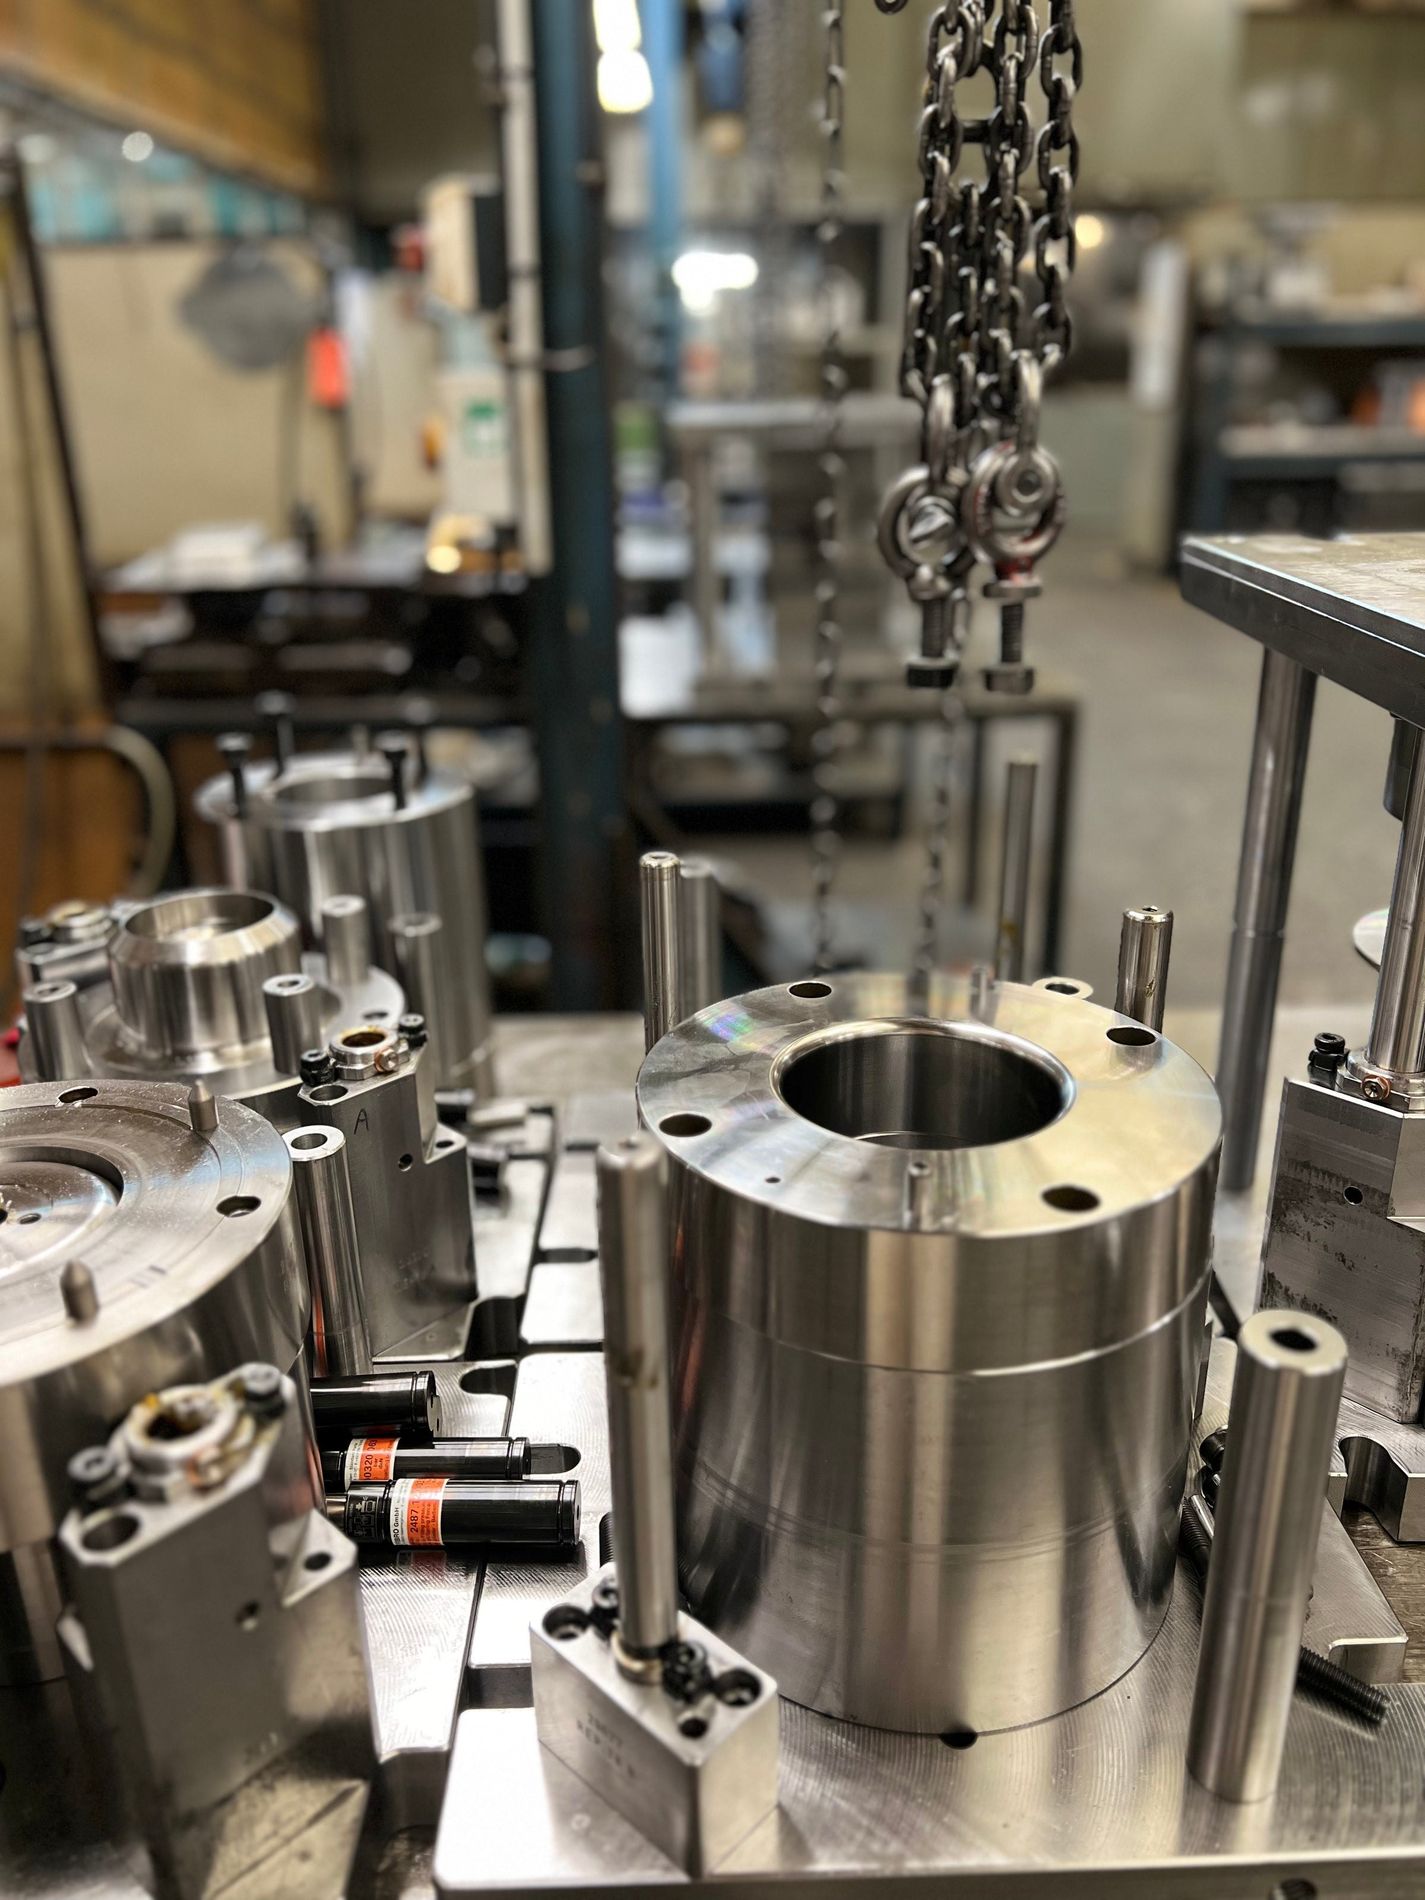
Ein Werkzeug, Millionen von Teilen: hohe Taktzahl und wenig Materialverschnitt.
Die Kaltverfestigung härtet das Metall beim Umformen.
Kalibrieren im Nachzug: Maßhaltigkeit bis auf den Radius, Teil für Teil.
Satinieren, Hochglanzpolieren, Schweißen, Versilbern oder Vergolden – in derselben Werkstatt.
Edelstahl vereint, was man von einem langlebigen Teil erwartet: Festigkeit, Hygiene und Schönheit – ohne Beschichtung.
Chrom bildet an der Oberfläche eine Passivschicht, die sich von selbst erneuert. Keine Beschichtung nötig.
Nicht poröse Oberfläche, leicht zu reinigen und zu sterilisieren: die Referenz in Küche, Labor und Medizin.
Er widersteht Stößen, Hitze und der Zeit. Ein Edelstahlteil hält Jahrzehnte.
Er lässt sich bis zum Spiegelglanz polieren, satinieren, bürsten und nimmt Versilberung wie Vergoldung an.
Edelstahl wird ohne Qualitätsverlust recycelt und enthält bereits einen hohen Anteil an recyceltem Material.
Austenitische Werkstoffe wie 304 lassen sich dehnen, ohne zu reißen: ideal für tiefe Formen.
| Werkstoff | Familie | Stärken | Typische Anwendungen |
|---|---|---|---|
| 304 (18/10) | Austenitisch · 1.4301 · 18 % Cr, 10 % Ni | Hervorragend tiefziehfähig, lebensmittelgeeignet, hochglanzpolierbar; die Referenz der Tischkultur | Behälter, Schalen, Becher, technische Teile, Besteck, Tafelgeräte |
| 430 (18/0) | Ferritisch · 1.4016 · 18 % Cr, nickelfrei | Magnetisch und damit induktionsgeeignet; nickelfrei, wirtschaftlicher | Kochgeschirrböden, Haushaltsgeräte, Dekorteile |
Alle Arbeitsgänge rund um das Tiefziehen erfolgen am selben Standort: Ihre Teile verlassen uns fertig.
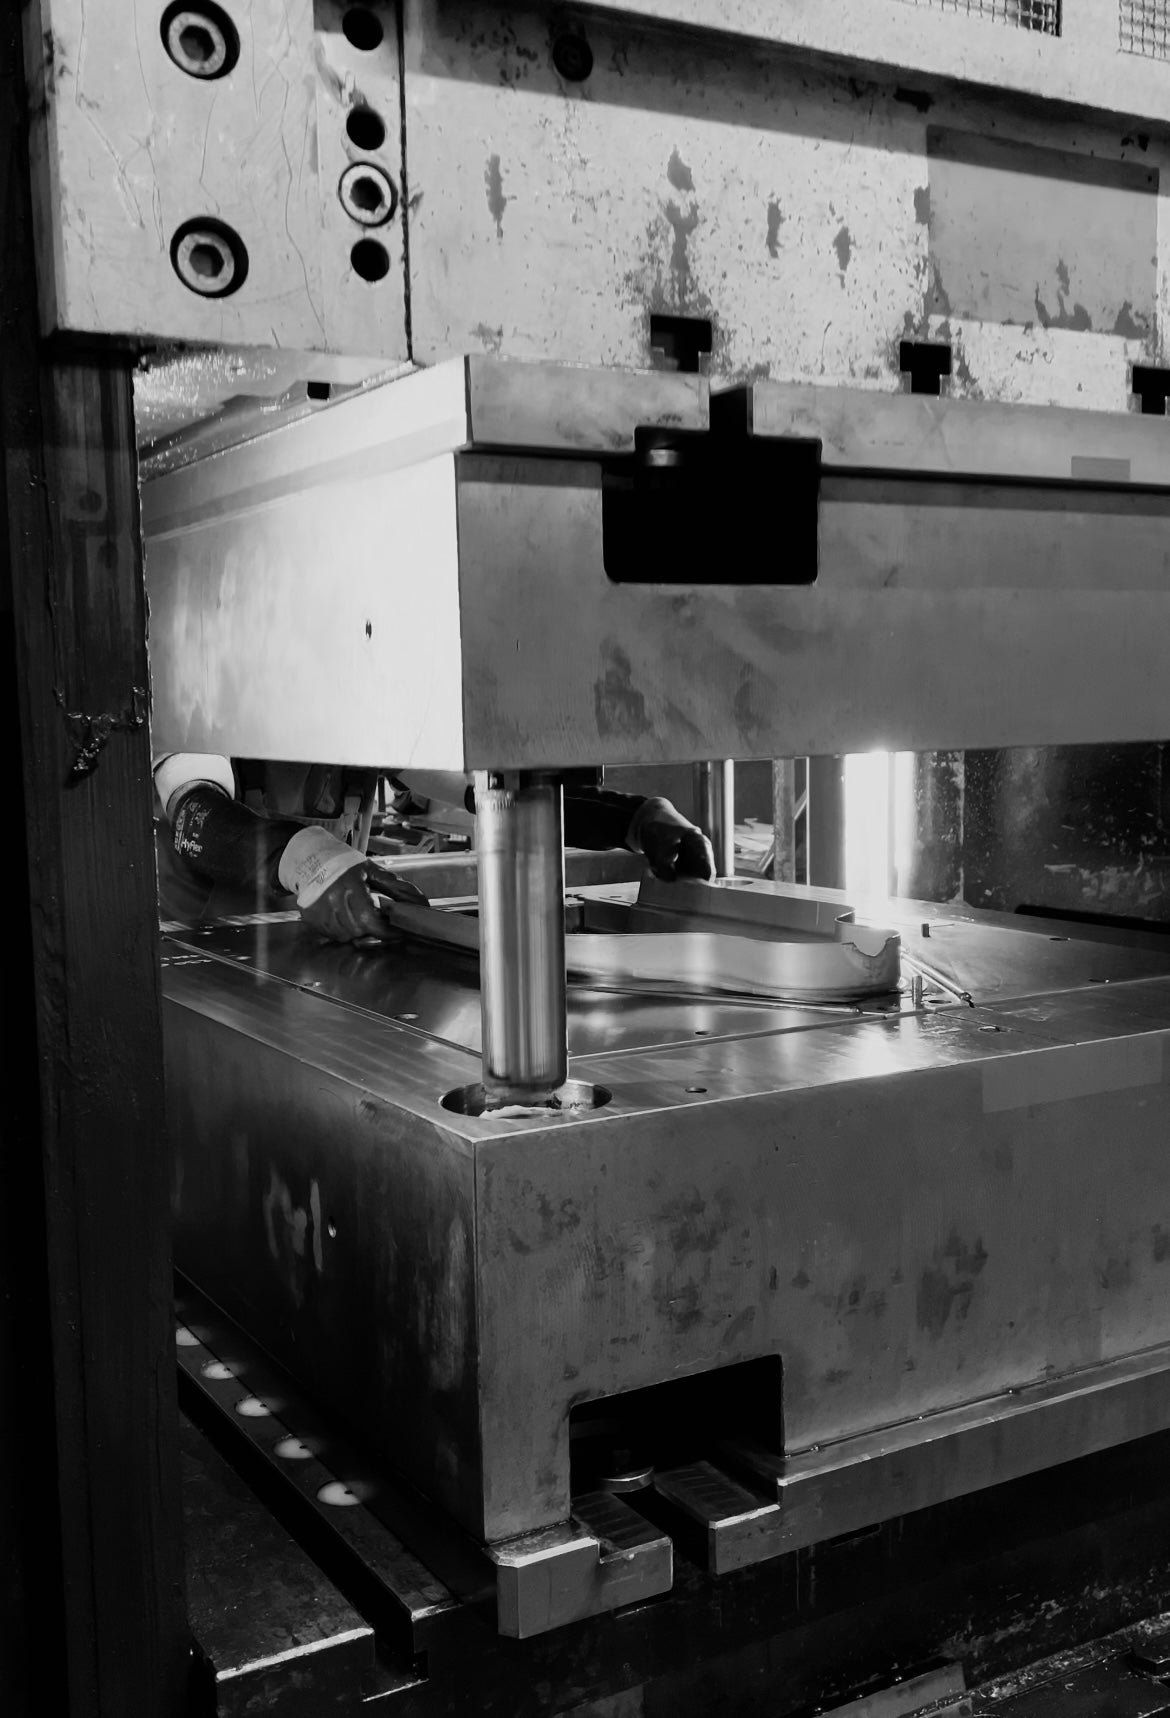
Ein Kaltumformverfahren, das ein ebenes Blech, die Platine, mithilfe von Stempel, Matrize und Niederhalter in ein Hohlteil aus einem Stück verwandelt. Von Tiefziehen spricht man, wenn die Tiefe des Teils im Verhältnis zu seinem Durchmesser groß wird: Das Teil wird dann in mehreren Zügen geformt, bei Bedarf mit Zwischenglühen.
Wir ziehen hauptsächlich zwei Sorten: Edelstahl 304, in der Tischkultur 18/10 genannt, und 430, auch 18/0 genannt. Der austenitische 304 bietet die beste Tiefziehfähigkeit und lässt sich auf Hochglanz polieren; der ferritische, magnetische 430 ist induktionsgeeignet. Für andere Sorten prüft unser Konstruktionsbüro die Machbarkeit.
Beim Tiefziehen formen wir Edelstahl und Aluminium aus Blech bis 4 mm Dicke, für Teile bis 500 mm Höhe. Beim 3D-Laserschneiden reichen die Dicken von 1 bis 5 mm, auf Formaten bis 2 000 mm, für Teile bis 700 mm und 10 kg. Übliche Serien liegen zwischen einigen Hundert und mehreren Hunderttausend Stück. Darüber hinaus prüft unser Konstruktionsbüro die Machbarkeit mit Ihnen.
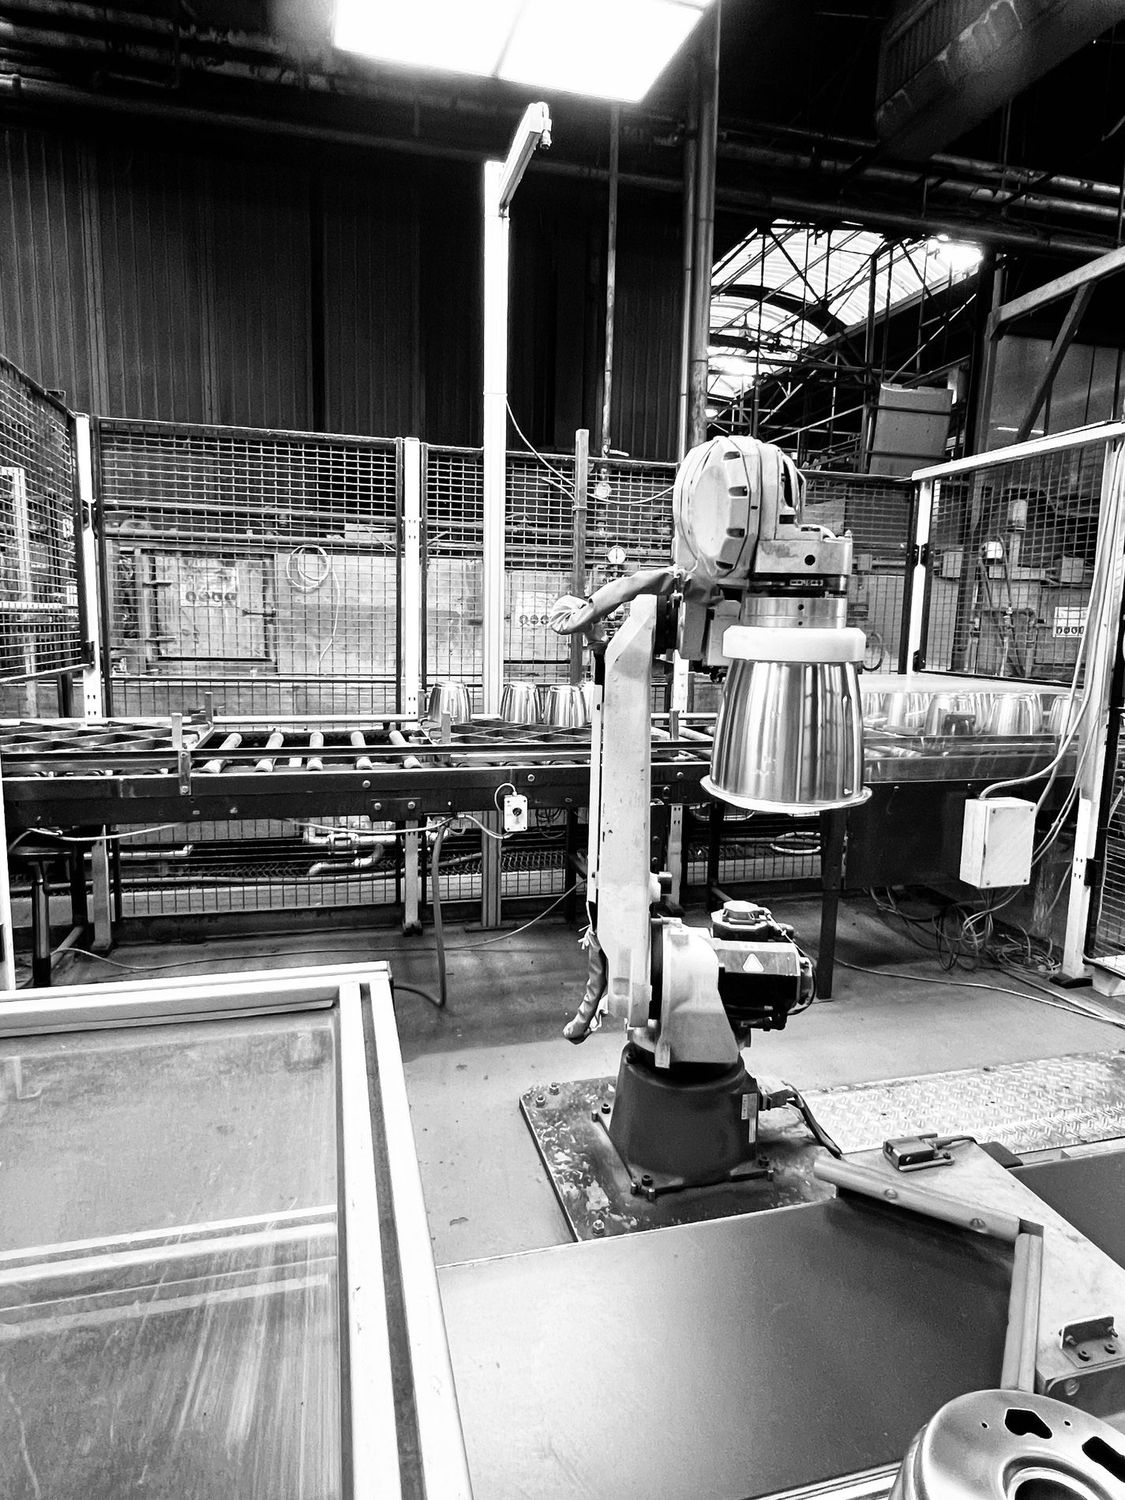
Unsere Fertigung ist auf Serien ausgelegt: 53 Pressen und 28 Roboter für rund 10 Millionen Edelstahlteile pro Jahr in Vire. Vor dem Werkzeugbau lassen sich Formen mit 3D-gedruckten Metallprototypen prüfen.
Unser Konstruktionsbüro entwirft die Werkzeuge in CATIA und simuliert das Tiefziehen Zug für Zug. Die Werkzeuge werden anschließend in unseren Werkstätten in Vire gebaut und gewartet.
Beschneiden, 3D-Laserschneiden, Stanzen, Bördeln, Laser- und WIG-Schweißen, Satinieren, Polieren bis zum Hochglanz, Versilbern und Vergolden, Markieren und Toleranzprüfung: Ihre Teile verlassen denselben Standort fertig.
Ja. Wir unterzeichnen vor jedem Austausch von Zeichnungen eine Vertraulichkeitsvereinbarung und fertigen für viele Kunden als Private Label.