
Tiefziehen von Edelstahl: der vollständige Ratgeber
Prinzip, Arbeitsschritte, typische Fehler, Wahl von Werkstoff und Verfahren: was Sie wissen sollten, bevor Sie ein tiefgezogenes Edelstahlteil starten.
Was ist Tiefziehen?
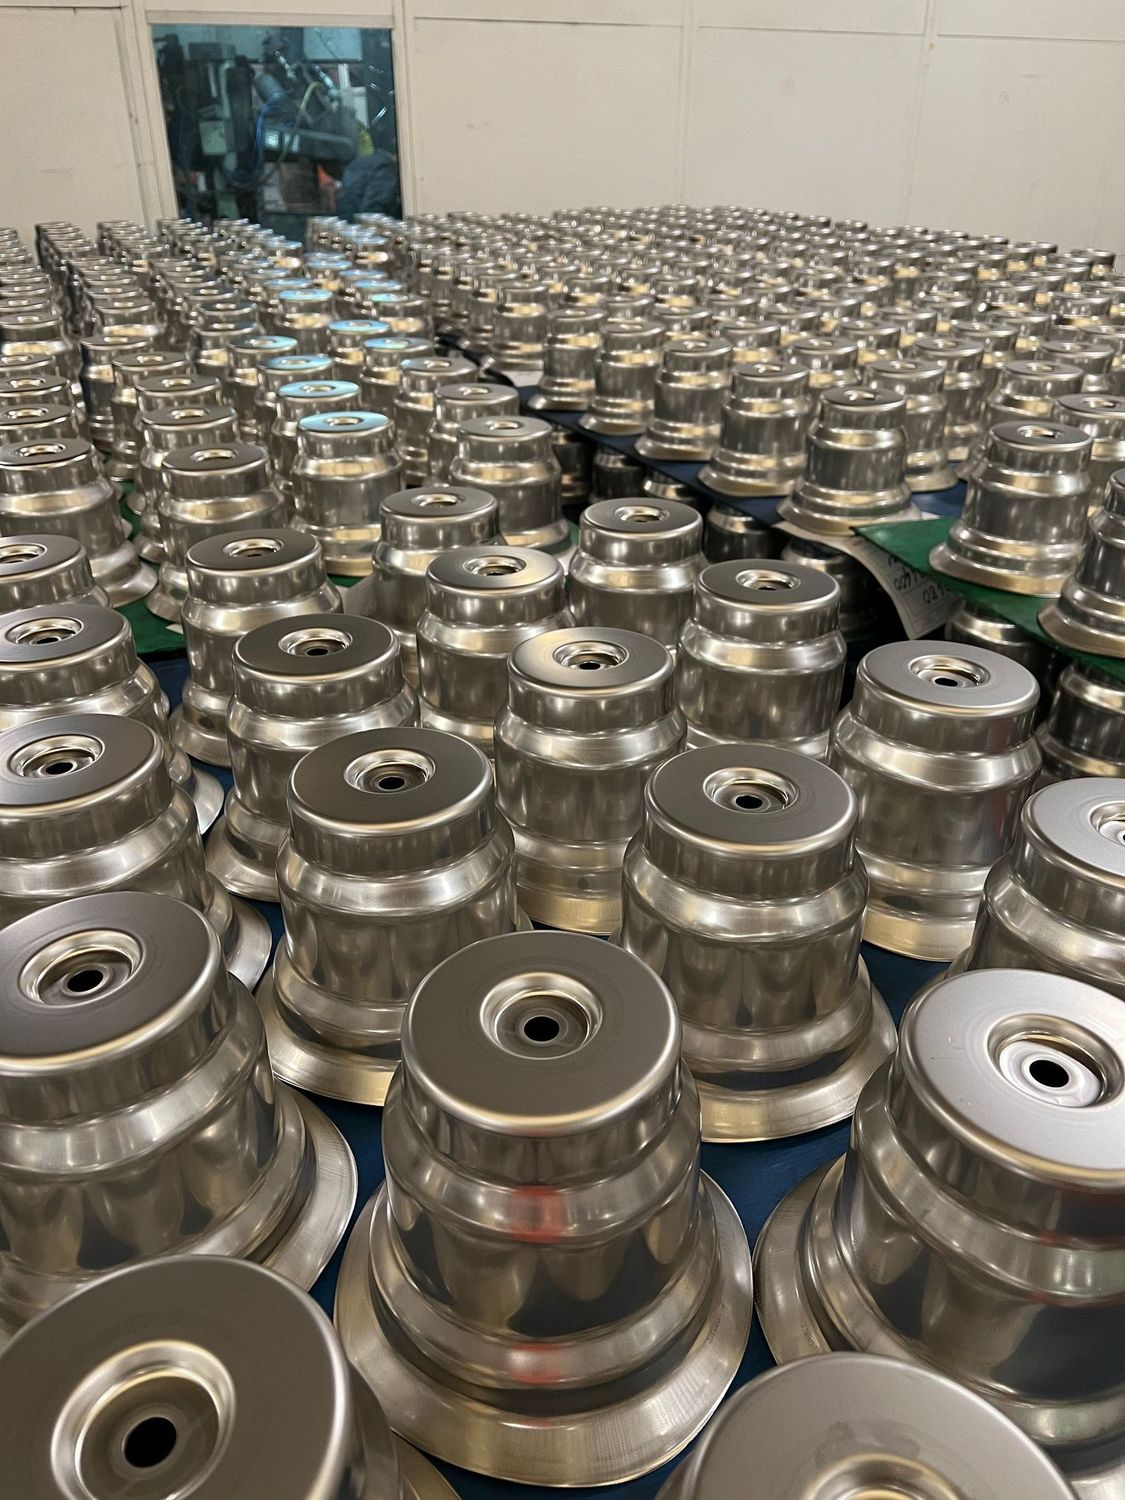
Tiefziehen ist ein Kaltumformverfahren: Ein ebenes Blech, die Platine, wird in einer Presse zu einem Hohlteil geformt. Die Platine wird von einem Niederhalter gehalten, dann drückt ein Stempel sie in eine Matrize, deren Form sie annimmt.
Von Tiefziehen spricht man, wenn die Tiefe des Teils im Verhältnis zu seinem Durchmesser groß wird. Das Metall muss dann über eine lange Strecke fließen, ohne zu reißen oder Falten zu werfen: Darin liegt die ganze Kunst des Handwerks.
Die Arbeitsschritte eines tiefgezogenen Teils
Alles beginnt im Konstruktionsbüro. Das Teil wird modelliert, Platine und Werkzeuge werden vernetzt, dann wird das Tiefziehen Zug für Zug simuliert, um die Machbarkeit zu prüfen.
Es folgen der Zuschnitt der Platine, ein oder mehrere Ziehstufen und bei Bedarf ein Glühen zwischen zwei Zügen, das dem Metall seine Duktilität zurückgibt. Anschließend wird das Teil auf Maß kalibriert und beschnitten.
Je nach Einsatz folgt die Veredelung: Laserschneiden, Stanzen, Bördeln, Schweißen, Satinieren, Polieren, Versilbern oder Vergolden.
Typische Fehler – und wie die Simulation sie verhindert
Drei Fehler bedrohen ein Ziehteil: Falten, wenn der Niederhalter das Metall nicht ausreichend zurückhält; übermäßige Ausdünnung, wenn sich das Blech in den Radien zu stark dehnt; und Risse, wenn die Grenze des Werkstoffs überschritten wird.
Die numerische Simulation liefert eine Dickenverteilung des Teils, noch bevor das Werkzeug gebaut ist. Ablauf, Zahl der Züge, Radien oder Niederhalterdruck werden dann angepasst – das reduziert Versuche, Durchlaufzeiten und Einarbeitungskosten erheblich.
Welche Edelstahlsorte zum Tiefziehen?
Die austenitische Sorte 304, in der Tischkultur 18/10 genannt, ist am besten tiefziehfähig: Sie lässt sich stark dehnen, bevor sie reißt, und nimmt Hochglanzpolitur an. Die ferritische Sorte 430, auch 18/0 genannt, ist nickelfrei, günstiger und magnetisch, also induktionsgeeignet, eignet sich aber weniger für sehr tiefe Formen.
Die Wahl hängt von Form, Einsatz und Budget ab: Unser Konstruktionsbüro berät Sie ab der Machbarkeitsstudie.
Toleranzen und Kalibrieren
Nach dem Ziehen federt das Metall leicht zurück: die Rückfederung. Um ein enges Maß zu halten, kommt das Teil in einem Kalibrierwerkzeug erneut unter die Presse, das die Radien verengt, den Boden richtet und das Teil auf Nennmaß bringt.
Wann ist Tiefziehen die richtige Wahl?
Tiefziehen ist das Referenzverfahren, wenn ein Teil hohl ist, dicht oder hygienisch sein muss und in Serie gefertigt wird. Gegenüber dem Schweißen entfallen nachzuarbeitende Nähte; gegenüber dem Zerspanen wird weit weniger Material verbraucht; gegenüber dem Gießen entstehen dünne Wände und eine polierfertige Oberfläche.
Das Werkzeug ist die Anfangsinvestition; es amortisiert sich über die Serie, mit Stückkosten, die mit steigender Menge sinken. Vor dem Werkzeugbau bestätigt ein 3D-gedruckter Metallprototyp die Form.
Pressen und Werkzeuge: was die Kapazität eines Tiefzieh-Lohnfertigers ausmacht
Die Kapazität eines Tiefzieh-Lohnfertigers zeigt sich zuerst in seinem Pressenpark: Die verfügbare Presskraft in Tonnen bestimmt Größe und Dicke der möglichen Teile. In Vire decken 53 Pressen unterschiedlicher Technologien und Presskräfte bis 1.000 Tonnen kleine Präzisionsteile ebenso ab wie große Behälter.
Ebenso wichtig ist der Werkzeugbau. Ein Unternehmen, das seine Werkzeuge selbst konstruiert und baut, verkürzt die Einarbeitung und kann ein Werkzeug in der Produktion schnell nacharbeiten. So ist es in unserer Manufaktur: Die Werkzeuge werden in CATIA konstruiert und vor Ort gebaut und gewartet.
Arbeitsgänge nach dem Tiefziehen
Ein Ziehteil wird selten roh geliefert. Das Beschneiden entfernt den Flansch, das 3D-Laserschneiden öffnet komplexe Konturen im geformten Teil, das Stanzen setzt Löcher, das Bördeln rundet die Kanten. Je nach Einsatz folgen Laser- oder WIG-Schweißen, Wärmebehandlung, Satinieren, Hochglanzpolieren, Versilbern oder Vergolden.
Bündelt man diese Arbeitsgänge bei einem einzigen Lohnfertiger, entfallen Transporte, Nacharbeiten und geteilte Verantwortlichkeiten: Das Teil verlässt das Werk fertig, geprüft und bereit zur Montage oder zum Verkauf.
Was Sie für ein Angebot bereitstellen sollten
Um ein Ziehteil zu kalkulieren, benötigt das Konstruktionsbüro die Zeichnung oder 3D-Datei (vorzugsweise STEP oder IGES), Werkstoff und Blechdicke, Jahresmengen, kritische Toleranzen und gewünschte Oberflächen. Zeitplan und Verpackungsart vervollständigen die Unterlagen.
Je genauer das Lastenheft, desto genauer das Angebot. Und wenn Sie nur eine Skizze haben, kann das Konstruktionsbüro auch damit beginnen.