
Wärmebehandlung von Edelstahl: das Glühen erklärt
Beim Umformen wird Edelstahl härter. Um weiter zu formen, ohne dass er reißt, wird er erhitzt: das Glühen, ein unauffälliger, aber entscheidender Schritt beim Tiefziehen.
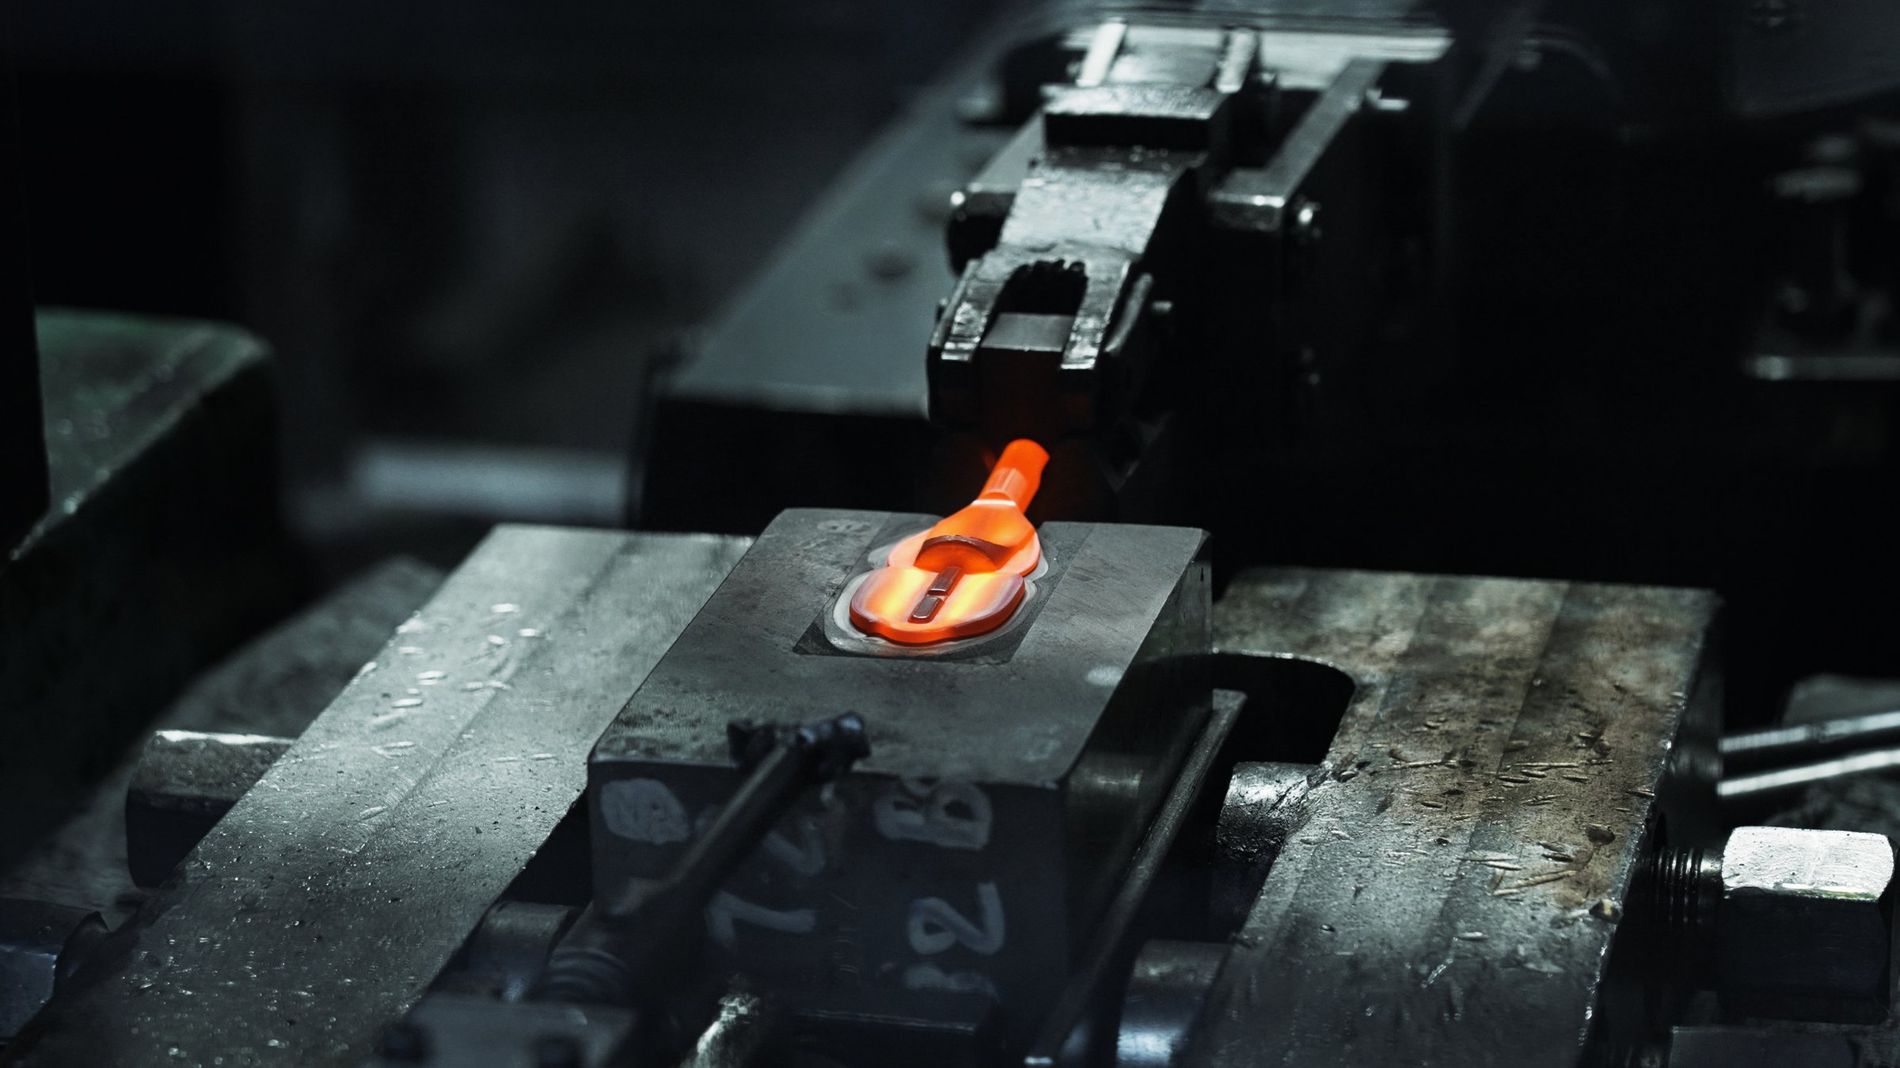
Kaltverfestigung: Metall wird beim Umformen härter
Bei jedem Zug unter der Presse verformt sich das Metall, und sein Gefüge verdichtet sich: Es wird härter und weniger formbar. Das ist die Kaltverfestigung. Ab einem gewissen Punkt würde eine weitere Umformung es reißen lassen.
Austenitischer Edelstahl wie 304 verfestigt sich stark: Das macht ihn widerstandsfähig, begrenzt aber die Tiefe eines einzelnen Zugs.
Glühen gibt dem Metall die Duktilität zurück
Beim Glühen wird das Teil auf hohe Temperatur erhitzt und dann abgekühlt. Das Gefüge bildet sich neu, die Spannungen verschwinden, und das Metall wird wieder formbar.
Austenitischer Edelstahl wird in der Regel auf rund 1.050 °C erhitzt und anschließend rasch abgekühlt, was seine Korrosionsbeständigkeit erhält.
Zwischen zwei Zügen
Ein sehr tiefes Teil wird in mehreren Zügen geformt, dazwischen wird geglüht, wenn das Metall es verlangt. Die Zahl der Züge und Glühungen hängt von Tiefe, Blechdicke und Sorte ab.
Die Umformsimulation hilft, sie auf das Nötigste zu beschränken, was den Ablauf verkürzt und die Teilekosten senkt.
Das Schlussglühen
Nach starker Umformung oder dem Schweißen kann eine abschließende Behandlung Eigenspannungen abbauen, die Maße stabilisieren und die volle Korrosionsbeständigkeit wiederherstellen. Sie richtet sich nach Sorte, Teil und Verwendung.
Die Oberfläche schützen
Bei hoher Temperatur an der Luft bildet Edelstahl eine Oxidschicht, die danach durch Beizen oder Polieren entfernt werden muss. Glühen unter Schutzgas, das sogenannte Blankglühen, vermeidet diese Oxidation und hält die Oberfläche sauber.
304 und 430: zwei Verhaltensweisen
304, also 18/10, ist sehr duktil und erlaubt die tiefsten Züge, mit Zwischenglühen. 430, also 18/0, verfestigt sich weniger, lässt sich aber weniger tief ziehen: Er eignet sich für flachere Formen.
Die Wärmebehandlung wird auf jede Sorte abgestimmt.
Der Ofen im Herzen des Werks
In Vire ist die Wärmebehandlung Teil des Werks, zwischen den Pressen: Die Teile gehen vom Ofen zur Presse, ohne den Standort zu verlassen, ohne Transporte und Wartezeiten zwischen zwei Zügen.
Verändert das Glühen das Aussehen von Edelstahl?
Es kann die Oberfläche anlaufen lassen; eine Schutzatmosphäre oder ein späteres Polieren bewahrt sie.
Werden alle Teile geglüht?
Nein: nur wenn die Umformung es verlangt, zwischen zwei Zügen oder am Ende der Umformung.
Angaben für ein Angebot
Senden Sie Zeichnung oder 3D-Datei, Sorte und Blechdicke, Jahresmengen sowie besondere Anforderungen an Härte, Korrosionsbeständigkeit oder Optik. Unser Konstruktionsbüro legt den gesamten Ablauf fest, Glühen inbegriffen.