
Hohlteile aus Edelstahl: Tiefziehen, Drehen oder Behälterbau?
Ein Hohlteil aus Edelstahl kann tiefgezogen, geschweißt, aus der Stange gedreht, zerspant oder gegossen werden. Die Fachbegriffe geraten in Anfragen oft durcheinander: Die richtige Wahl hängt von Form, Stückzahl, Dichtheit und gewünschter Oberfläche ab.
Wege zum Hohlteil
Eine Edelstahlschale, ein Behälter, ein Becher oder ein Gehäuse kann aus einem einzigen tiefgezogenen Blech entstehen, aus mehreren zugeschnittenen und verschweißten Blechen, aus einem zerspanten Block oder aus einem Gussteil. Jede Lösung hat ihre eigene Kostenlogik und ihre Grenzen.
Die Fachbegriffe sind unscharf: Dasselbe Teil wird mal als Drehteil, mal als Behälterbau, mal als Tiefziehteil angefragt. Was sie trennt, ist nicht das Vokabular, sondern der Ausgangspunkt des Materials.
Tiefziehen
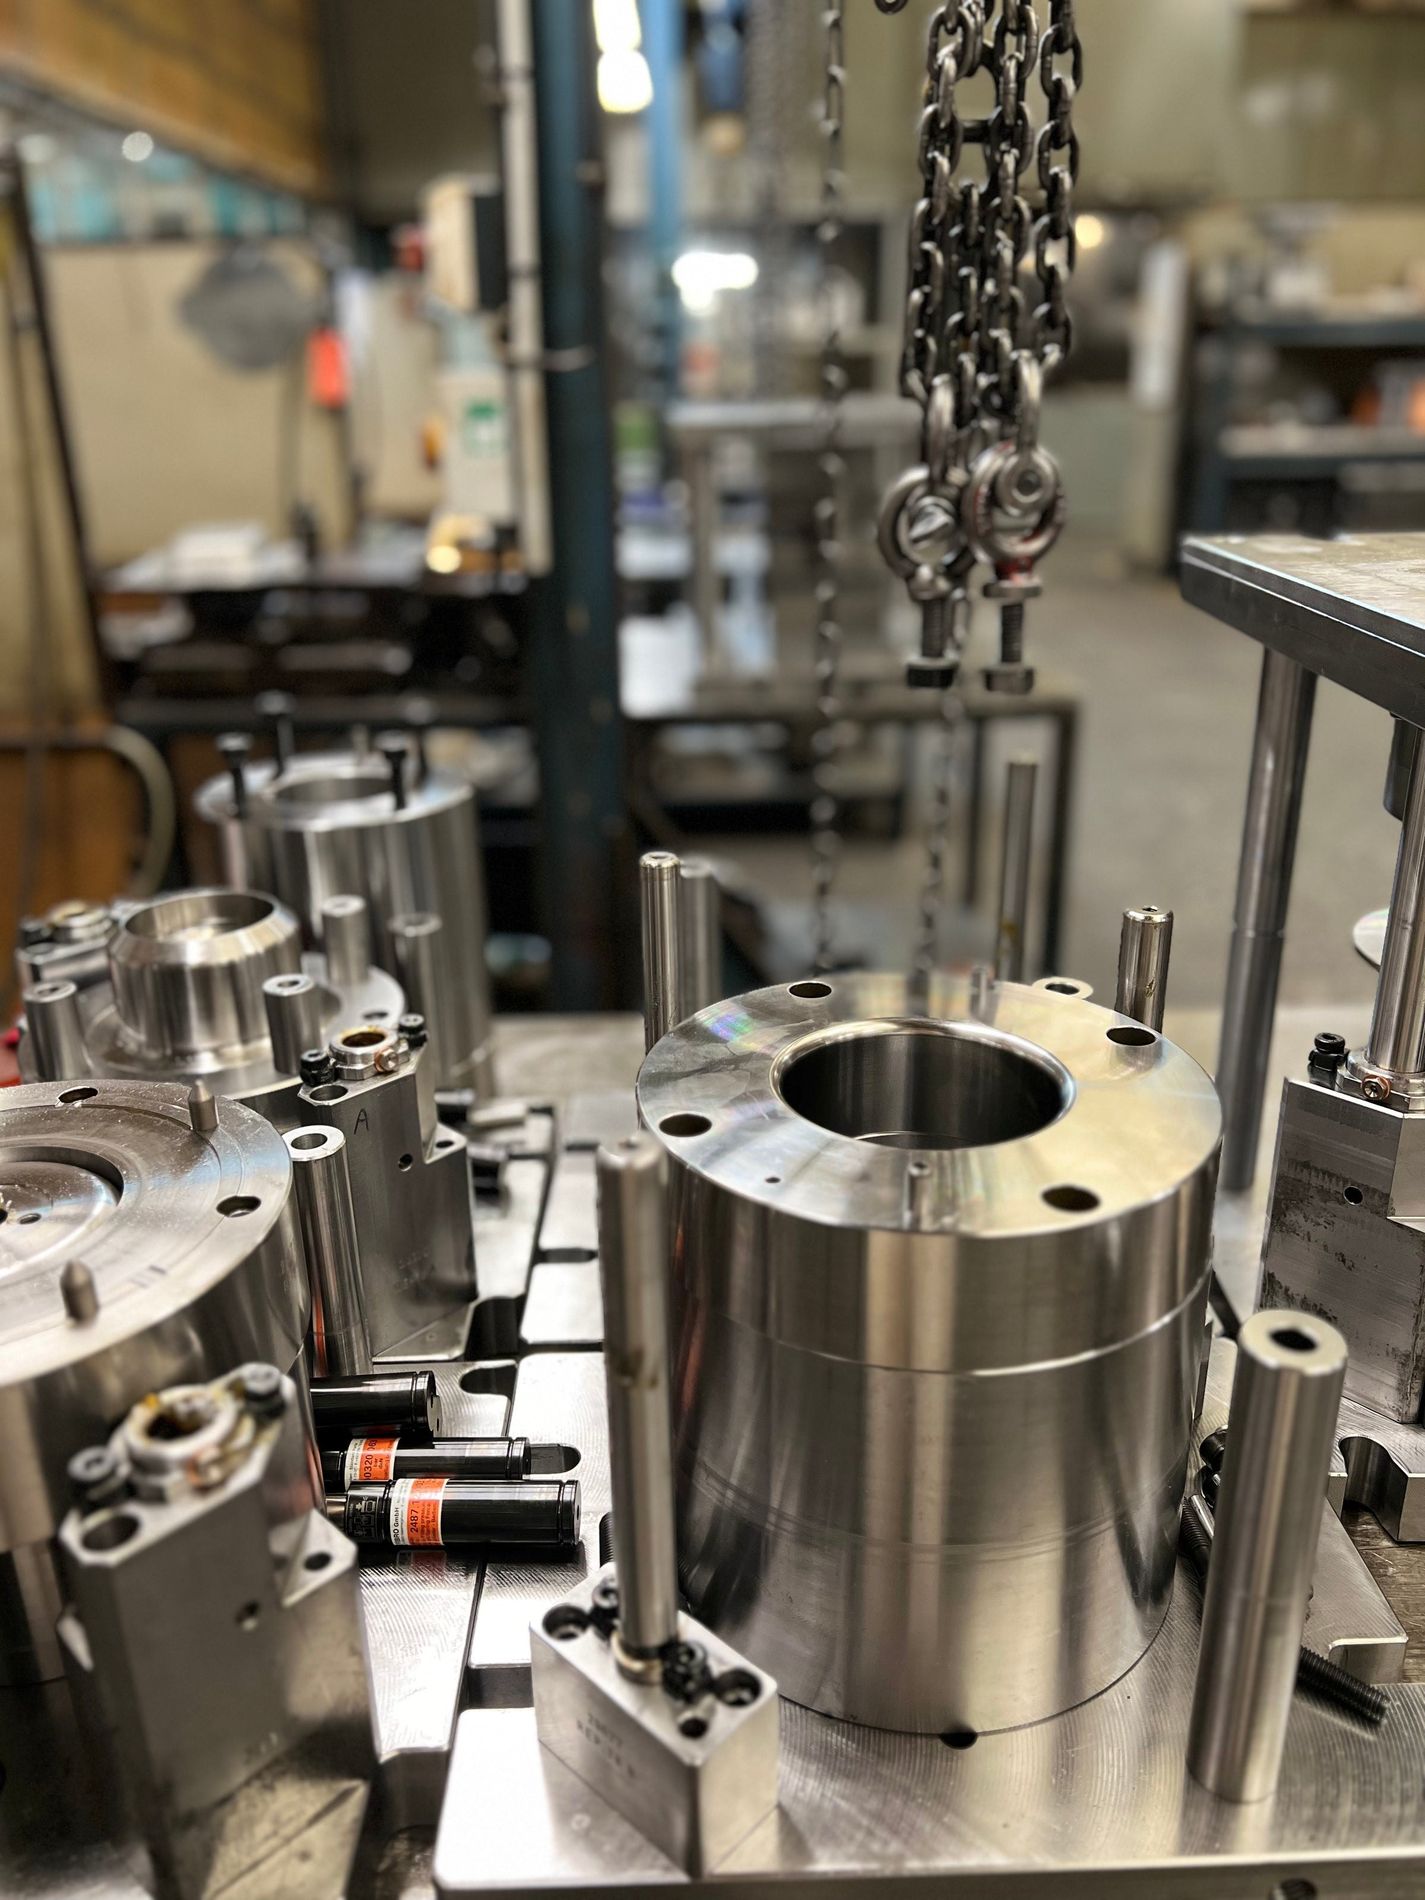
In der Presse zieht ein Stempel die Platine in eine Matrize, während ein Niederhalter den Materialfluss steuert. Tiefe Teile entstehen in mehreren Zügen, bei Bedarf mit Glühen zwischen zwei Zügen.
Das Teil entsteht aus einem Stück, ohne Schweißnaht, mit dünnen, gleichmäßigen Wänden. Ist das Werkzeug gebaut, liefert jeder Pressenhub ein Teil: Die Werkzeuginvestition amortisiert sich über die Menge, und die Stückkosten sinken mit der Stückzahl.
Schweißbaugruppe
Das Teil wird aus Blechen aufgebaut, die zugeschnitten, gekantet oder gerollt und dann verschweißt werden. Das Verfahren braucht wenig spezielles Werkzeug und eignet sich für große Abmessungen und kleine Serien.
Dafür muss jede Naht geschweißt, geprüft und bei der Veredelung nachgearbeitet werden, und die Dichtheit hängt von der Qualität jeder Schweißung ab. Mit steigenden Mengen fällt die Arbeitszeit pro Teil schnell ins Gewicht.
Zerspanen aus dem Vollen
Das Teil wird aus einem Block oder einer Stange Edelstahl herausgearbeitet. Ein spezielles Werkzeug ist nicht nötig und die Präzision hervorragend – eine gute Lösung für Prototypen und dickwandige technische Teile.
Doch der Großteil des Materials wird zu Spänen, die Taktzeiten sind lang und dünne Wände schwer zu erreichen: Die Stückkosten bleiben hoch, auch in der Serie.
Das Drehen aus der Stange
Das Drehen aus der Stange ist ein spanendes Verfahren: Eine Metallstange oder ein Draht dreht sich auf einem Automatendreher, während Schneidwerkzeuge sie bearbeiten. Es entstehen kleine, massive Rotationsteile, auf Hundertstel genau: Schrauben, Achsen, Verbinder, Gewindestücke, Buchsen.
Bei einem Hohlteil kehrt sich die Rechnung um. Für einen Napf von 80 mm Durchmesser braucht es eine Stange von 80 mm, die innen ausgehöhlt wird: Der größte Teil des Metalls geht als Span verloren. Eine tiefgezogene Ronde landet fast vollständig im fertigen Teil, mit einer dünnen, gleichmäßigen Wand, die nie ausgehöhlt werden musste.
Die Faustregel: Drehen für ein kleines, massives, sehr genaues Teil; Tiefziehen für ein dünnwandiges Hohlteil. Viele Anfragen kommen als Drehteil, obwohl die Zeichnung ein Tiefziehteil beschreibt, und umgekehrt.
Der Behälterbau
Der Behälterbau formt dickere Bleche durch Runden, Kanten und Schweißen, für Behälter, Trichter, Hauben und große Baugruppen. Es ist dieselbe Logik wie beim Schweißen, nur in anderem Maßstab: kein eigenes Werkzeug, also nichts zu amortisieren, was ihn bei Einzelstücken und Kleinstserien unschlagbar macht.
Die Grenze ist ebenfalls dieselbe: Die Arbeitszeit je Teil sinkt nicht mit der Stückzahl. Sobald die Serie wächst und das Teil unter eine Presse passt, liegt das Tiefziehen wieder vorn, mit einem nahtlosen Teil ohne zu prüfende Schweißnaht.
Gießen
Gießen ermöglicht massive und sehr komplexe Formen. Die Wände sind jedoch dicker als beim Tiefziehen, das Teil muss oft nachbearbeitet werden, und die Oberfläche lässt sich weniger leicht auf Hochglanz polieren.
So wählen Sie
Stellen Sie sich vier Fragen. Welche Jahresmengen? Je höher sie sind, desto wettbewerbsfähiger wird das Tiefziehen. Muss das Teil dicht sein? Ein tiefgezogenes Teil aus einem Stück ist es von Natur aus. Welche Wandstärke? Das Tiefziehen glänzt bei dünnen, gleichmäßigen Wänden. Welche Oberfläche? Ein aus austenitischem Edelstahl tiefgezogenes Teil eignet sich besonders gut für die Hochglanzpolitur.
Das Konstruktionsbüro vergleicht die Lösungen anhand Ihrer Zeichnung: Werkzeugkosten, Teilekosten, Lieferzeiten und Machbarkeit.
Welches Verfahren für kleine Mengen?
Für kleine Mengen vermeiden Laserschneiden oder Drücken ein teures Werkzeug. Tiefziehen lohnt sich, wenn die Mengen das Werkzeug amortisieren.
Lassen sich mehrere Verfahren kombinieren?
Ja: Ein Teil kann lasergeschnitten, tiefgezogen, geschweißt und poliert werden. In Vire finden diese Schritte am selben Standort statt.
Bieten Sie Drehteile aus der Stange an?
Nein. In Vire ziehen, lasern, schweißen, wärmebehandeln und veredeln wir Edelstahl. Wenn Ihre Zeichnung ein Drehteil beschreibt, sagen wir es bereits in der Studie, statt Ihre Zeit zu kosten. Ist das Teil hohl und dünnwandig, ist es genau unser Metier.
Unser Ansatz in Vire
Tiefziehen ist unser traditionelles Know-how. Vor jedem Werkzeug simulieren wir das Tiefziehen Zug für Zug und bestätigen die Form dann mit einem 3D-gedruckten Stahlprototyp. Ergänzende Arbeitsgänge – 3D-Laserschneiden, Laser- oder WIG-Schweißen von Baugruppen, Satinieren und Polieren – erfolgen am selben Standort.