
Laserschneiden von Edelstahl: flach, 3D und 5-Achs
Nach dem Tiefziehen muss ein Teil oft beschnitten oder durchbrochen werden. Der 3D-Laser macht das ohne eigenes Werkzeug und folgt dabei der Form des Teils.
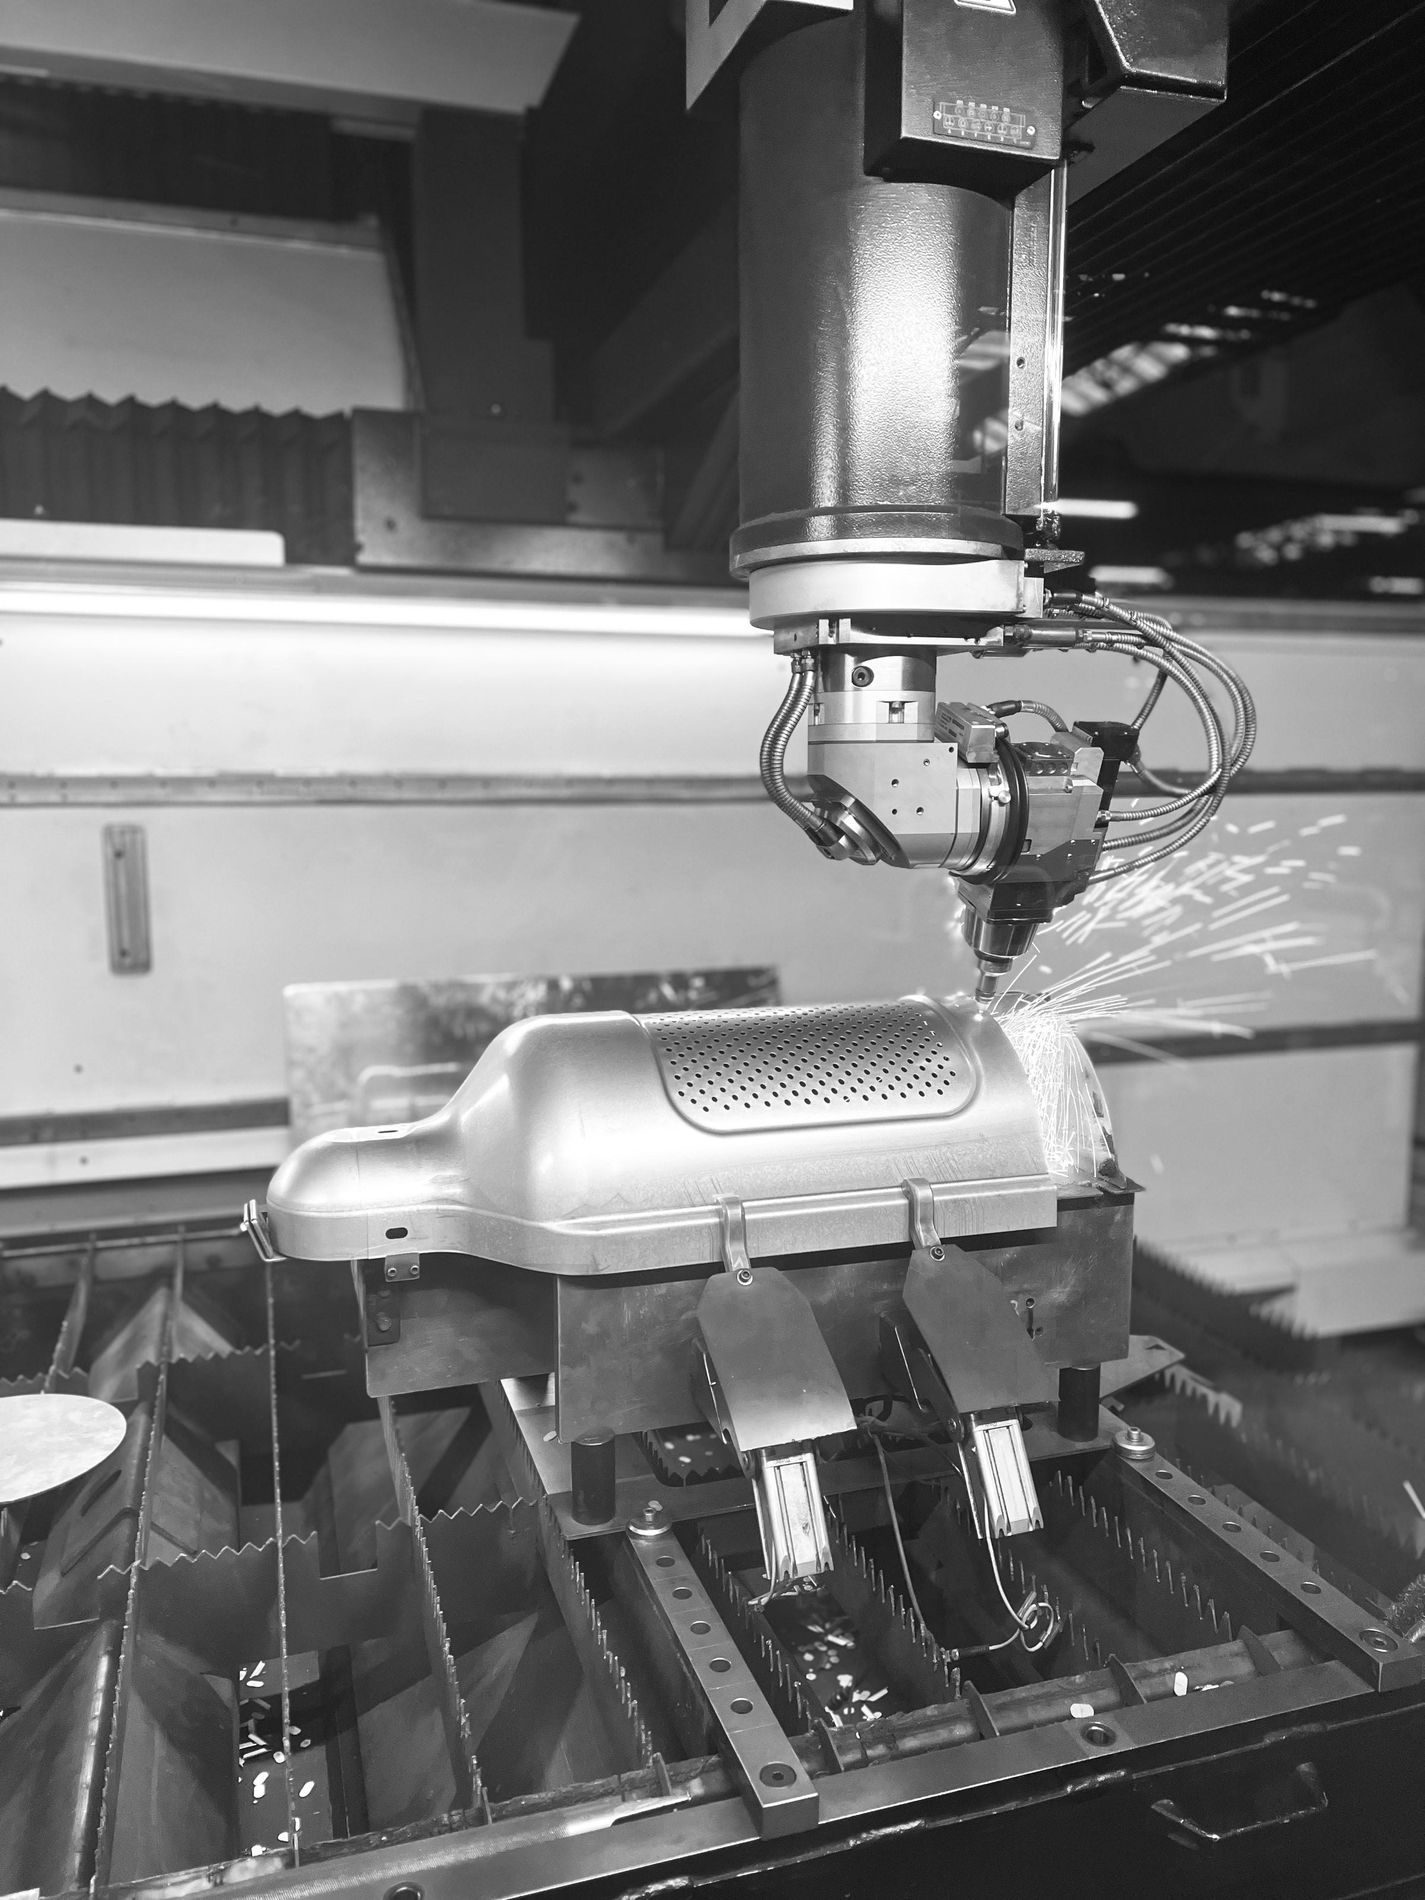
Das Prinzip
Ein gebündelter Laserstrahl schmilzt das Metall entlang einer sehr feinen Linie, ein Gas bläst die Schmelze aus. Beim 3D-Schneiden sitzt der Laserkopf auf einem Mehrachsensystem: Er neigt sich, um senkrecht zur Oberfläche zu bleiben, und folgt den Kurven des Teils.
2D und 3D: zwei Einsätze
Das 2D-Laserschneiden arbeitet auf ebenem Blech: Es schneidet Ronden oder flache Teile. Das 3D-Schneiden folgt nach dem Umformen, an einem gezogenen, gerundeten oder geschweißten Teil, zum Beschneiden, Lochen oder für Ausschnitte, die flach nicht möglich sind.
Wir machen beides. Unsere 5-Achs-Maschine richtet den Schneidkopf in jede Richtung aus: Sie schneidet ebenes Blech ebenso wie ein bereits geformtes Teil und bleibt dabei senkrecht zur Oberfläche, unabhängig von der Krümmung. So lässt sich ein Teil von der Ronde bis zum fertigen Beschnitt ohne Maschinenwechsel bearbeiten.
Was eine 5-Achs-Maschine ändert
Bei einer herkömmlichen Anlage bleibt der Kopf senkrecht: Das Teil muss eben sein, und eine schräge Kante wird angeschrägt. Mit fünf Achsen neigt und schwenkt der Kopf. Er folgt dem tatsächlichen Profil und trifft das Material stets rechtwinklig.
Praktisch bringt das drei Dinge: saubere Ausschnitte an gewölbten Wänden, einen Beschnitt entlang der echten Teilehöhe und Schnittwinkel, die anders nicht erreichbar sind. Ein eigenes Werkzeug ist nicht nötig: Von Referenz zu Referenz ändert sich nur das Programm.
Warum nach dem Tiefziehen schneiden
Ein vor dem Tiefziehen geschnittenes Loch verzieht sich beim Umformen. Wer danach schneidet, sichert die genaue Lage und Form der Öffnungen, auch an einer gekrümmten Wand.
Beim Beschneiden folgt der Laser der tatsächlichen Höhe des Teils und hinterlässt eine saubere Kante, bereit zum Rollen, Schweißen oder Polieren.
Laser oder Lochen?
Das Lochen auf der Presse ist bei sehr großen Serien in der Taktzahl unschlagbar, braucht aber für jede Form ein eigenes, teuer zu änderndes Werkzeug. Der Laser braucht nur ein Programm: Er eignet sich für Prototypen, sich ändernde Teile, komplexe Formen und mittlere Serien.
Am selben Teil werden beide oft kombiniert: Lochen für einfache, wiederkehrende Bohrungen, Laser für Formen und schwer zugängliche Bereiche.
Die Schnittqualität
Der Laser hinterlässt eine saubere Kante mit wenig Grat und einer sehr schmalen Wärmeeinflusszone, was Verzug begrenzt. Bei Edelstahl hält ein Schnitt unter Stickstoff die Kante sauber und blank, ohne Oxidation; sie kann sichtbar bleiben oder nachbearbeitet werden.
Vom Prototyp zur Serie
Das Schneidprogramm entsteht aus der 3D-Datei des Teils. Dieselbe Anlage dient für die ersten Teile und für die Produktion; das beschleunigt die Entwicklung und erlaubt Konstruktionsänderungen ohne neues Werkzeug.
Ein Schritt in einer vollständigen Kette
In Vire folgt das Laserschneiden auf Tiefziehen, Schweißen, Wärmebehandlung, Polieren und Versilbern, im selben Werk. Zwischen zwei Arbeitsgängen verlassen die Teile den Standort nicht.
Hinterlässt das Laserschneiden Grate?
Ein gut eingestellter Schnitt hinterlässt eine saubere Kante. Je nach Einsatz folgt ein Entgraten oder Polieren.
Was unterscheidet Laserschneiden und Lasergravur?
Der Schnitt trennt das Blech und ergibt eine Kontur; die Gravur markiert nur die Oberfläche, für Logo, Text oder Nummer.
Angaben für ein Angebot
Senden Sie die Zeichnung oder die 3D-Datei des Teils, Sorte und Blechdicke, die Jahresmengen und Ihre Anforderungen an die Optik der Schnittkanten.