Aller au contenu
Made in France depuis 1948 · Vire, Normandie +33 (0)2 31 66 44 00
Guy Degrenne Industrie Demander un devis
Notre savoir-faire historique · depuis 1967

Emboutissage profond de l'inox.

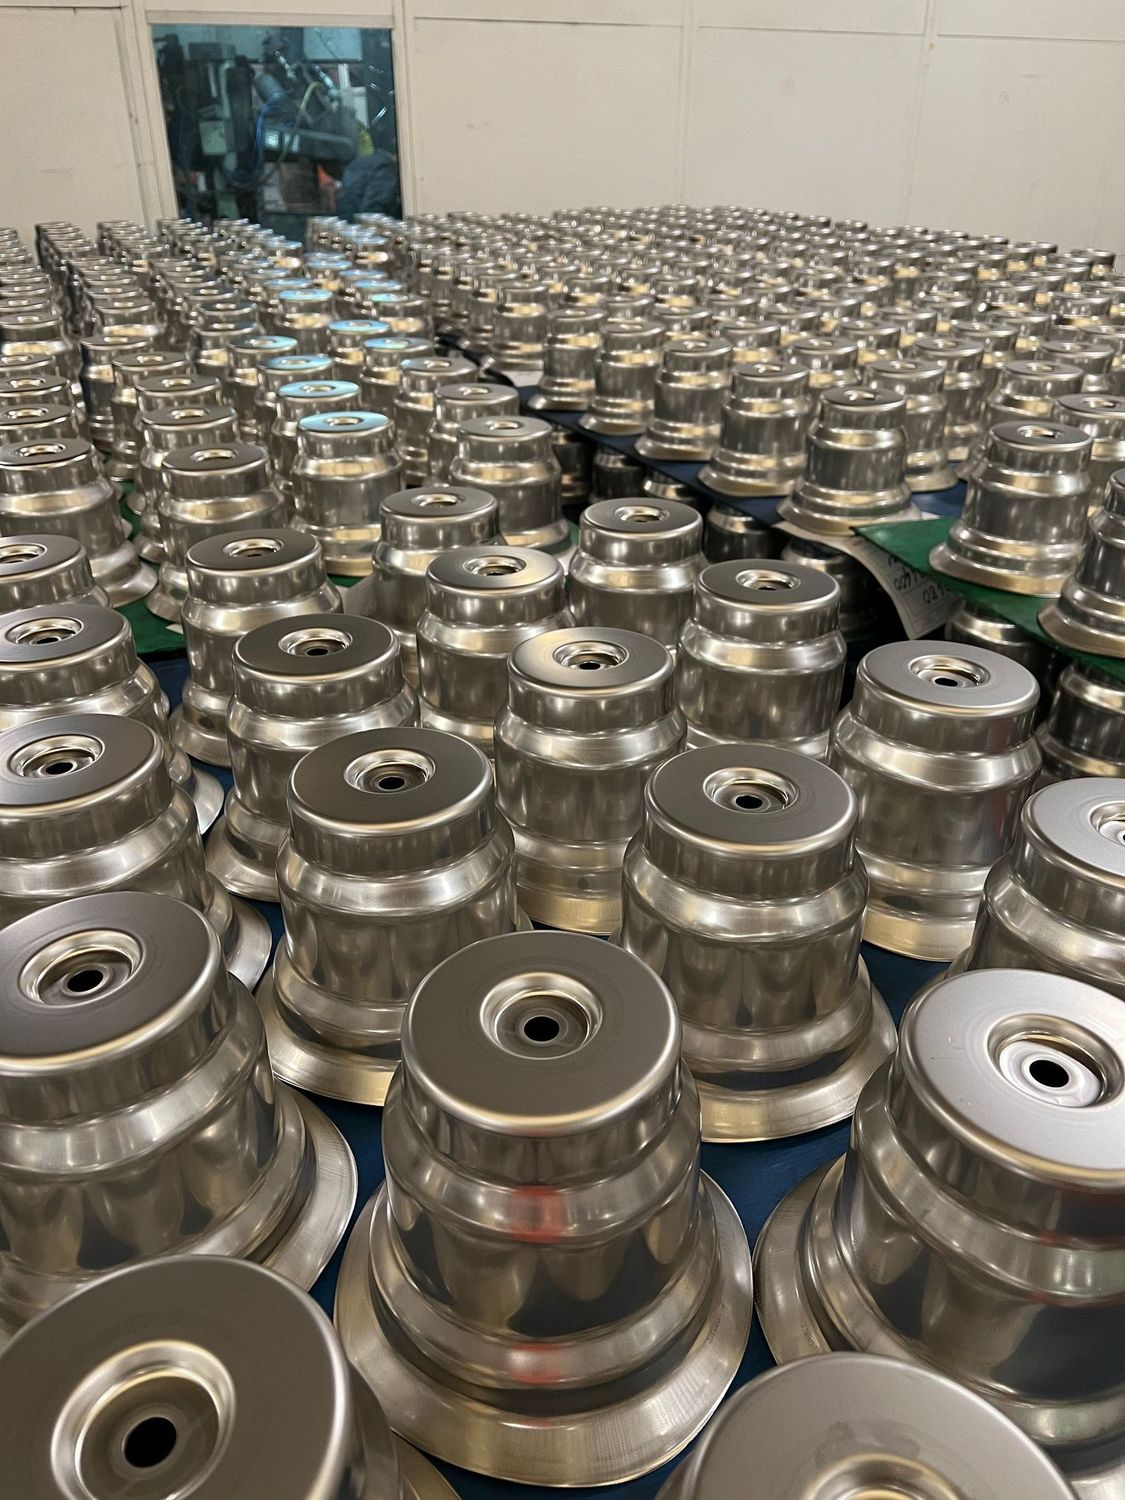
De la tôle inox plane à la pièce creuse ou complexe, d'un seul tenant. Sous-traitant et maître emboutisseur à Vire, en Normandie, nous emboutissons l'inox et l'aluminium pour l'électroménager, le luxe, la gastronomie et l'industrie, du prototype à plusieurs millions de pièces par an.

53Presses de technologies et tonnages variés
1 000 tPour la plus puissante
≈ 10 MPièces inox par an
2Nuances : 304 (18/10) et 430 (18/0)
1967L'emboutissage à Vire
01 · Le procédé

Un poinçon, une matrice, une pièce creuse.

Pour les pièces les plus profondes, l'opération se répète en plusieurs passes. Entre deux passes, un recuit en four rend au métal sa ductilité.
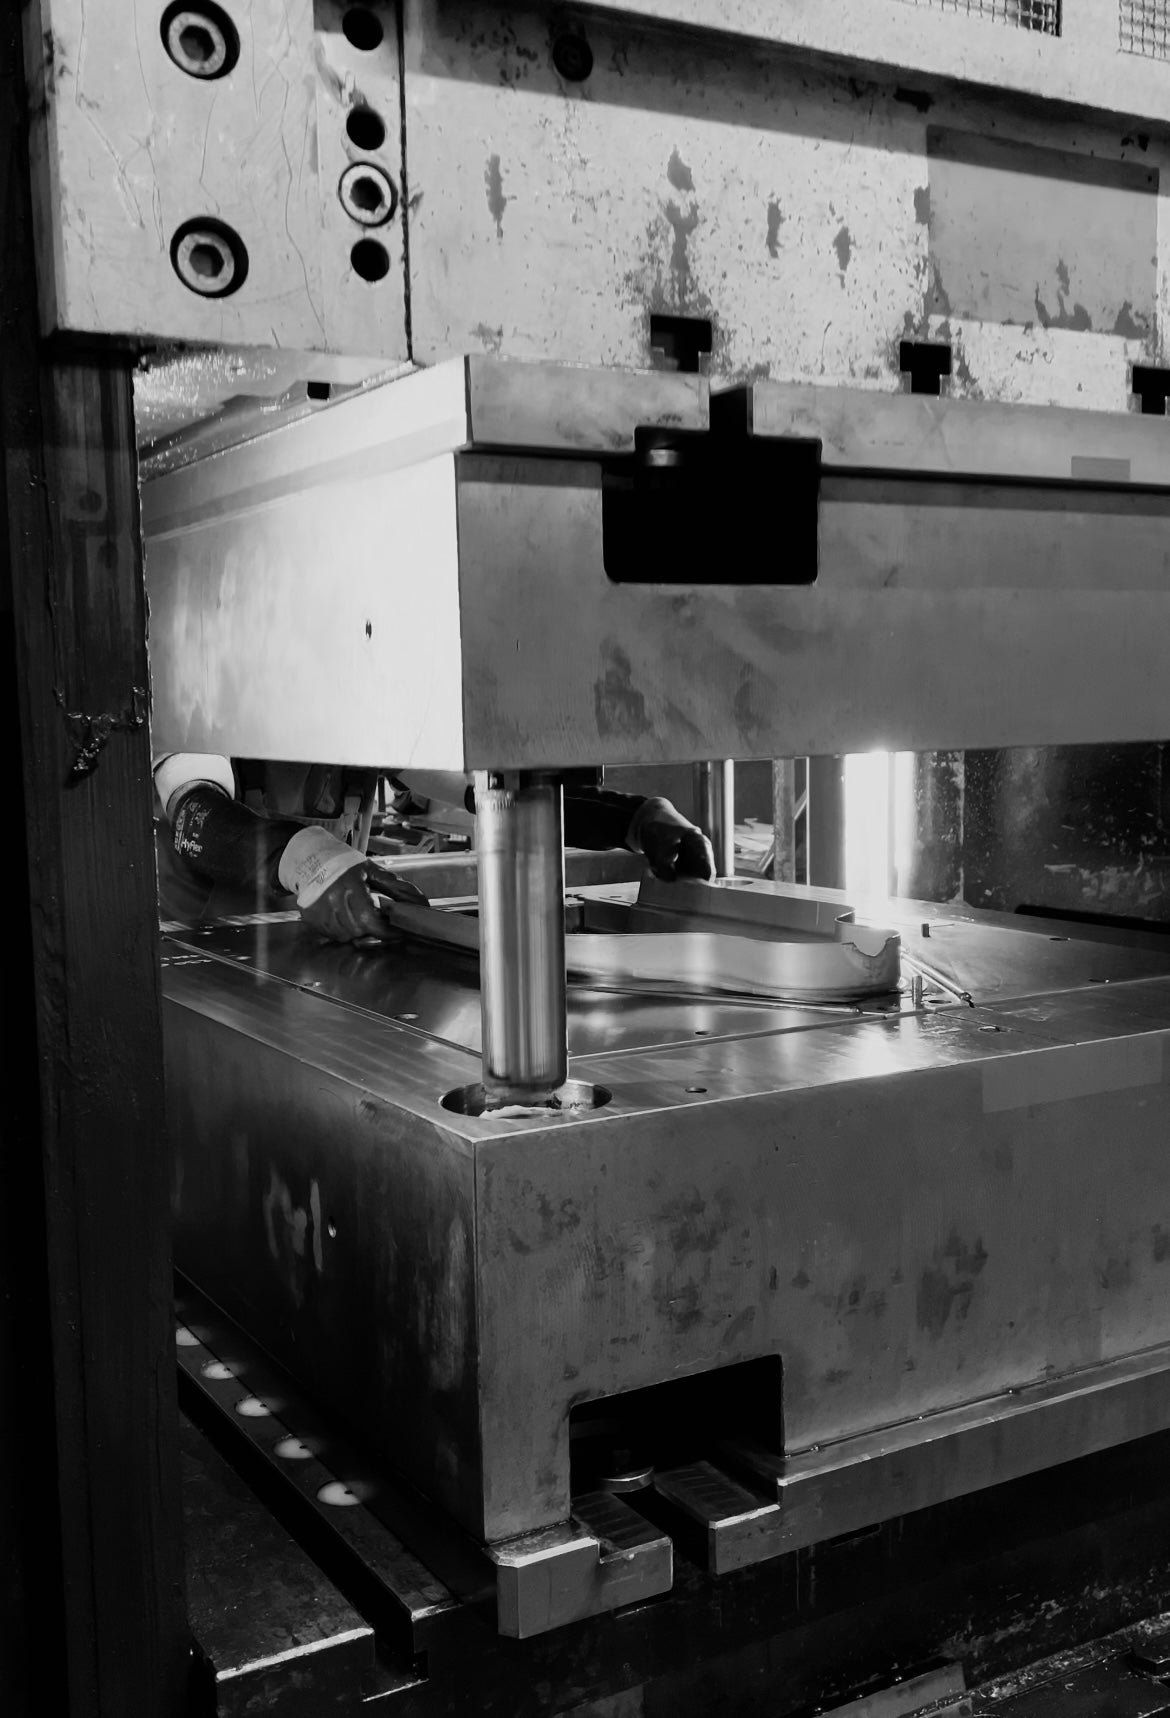
Schéma animé
  1. ILe flan est pincéLe serre-flan pince le flan sur la matrice : il règle l'avalement et évite les plis.
  2. IILe poinçon descendLe poinçon descend et entraîne le métal dans la matrice : la tôle devient godet.
  3. IIILe godet est extraitLe godet est extrait de l'outil, d'un seul tenant et sans soudure.
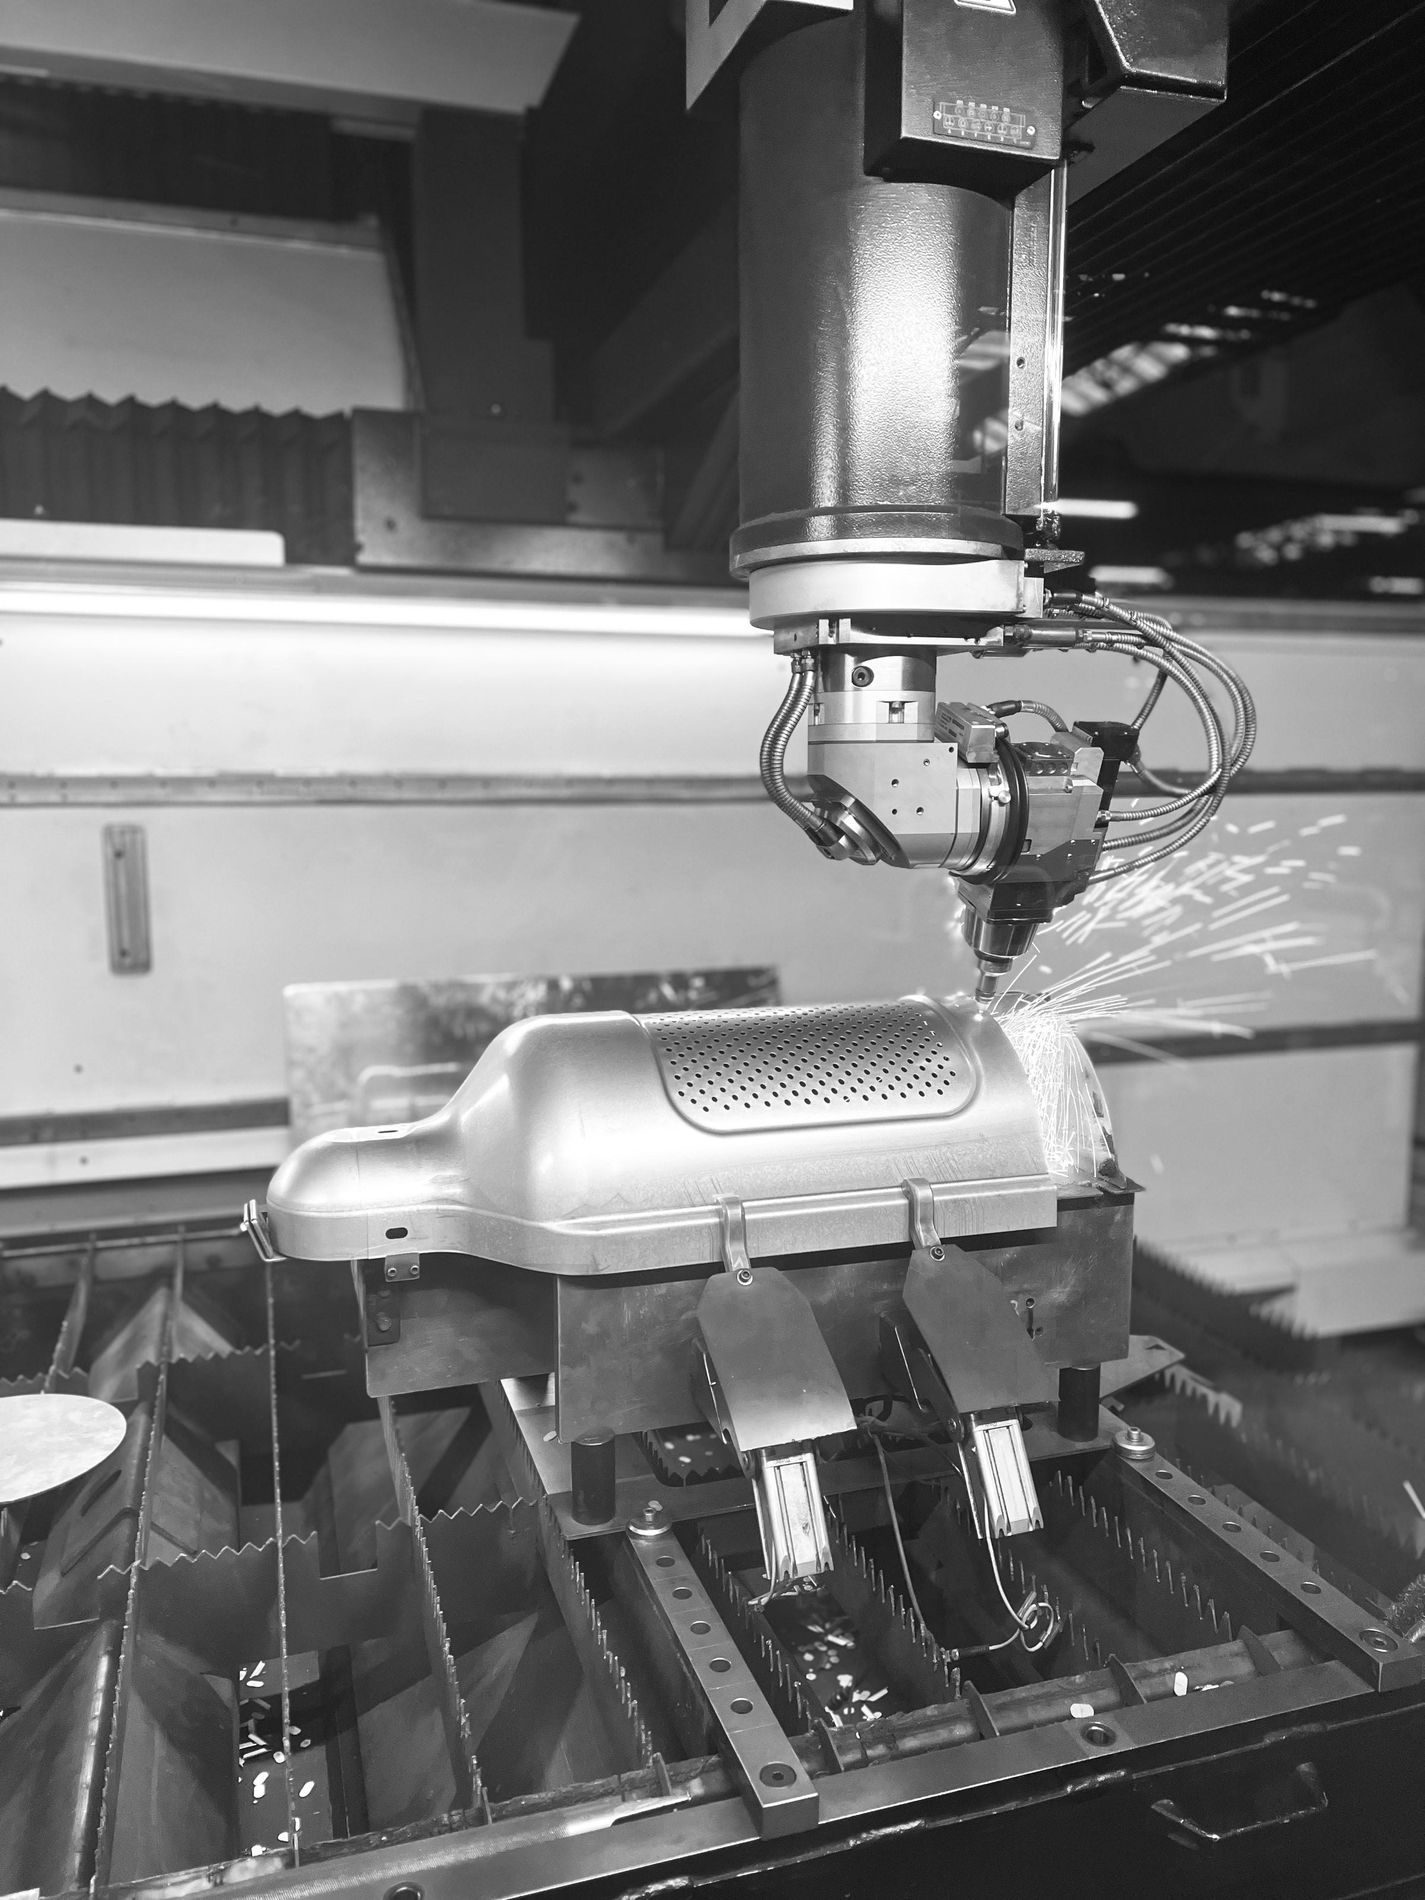
  4. IVDétourageLa collerette est détourée, au laser 3D ou à la presse.
En atelier, à Vire
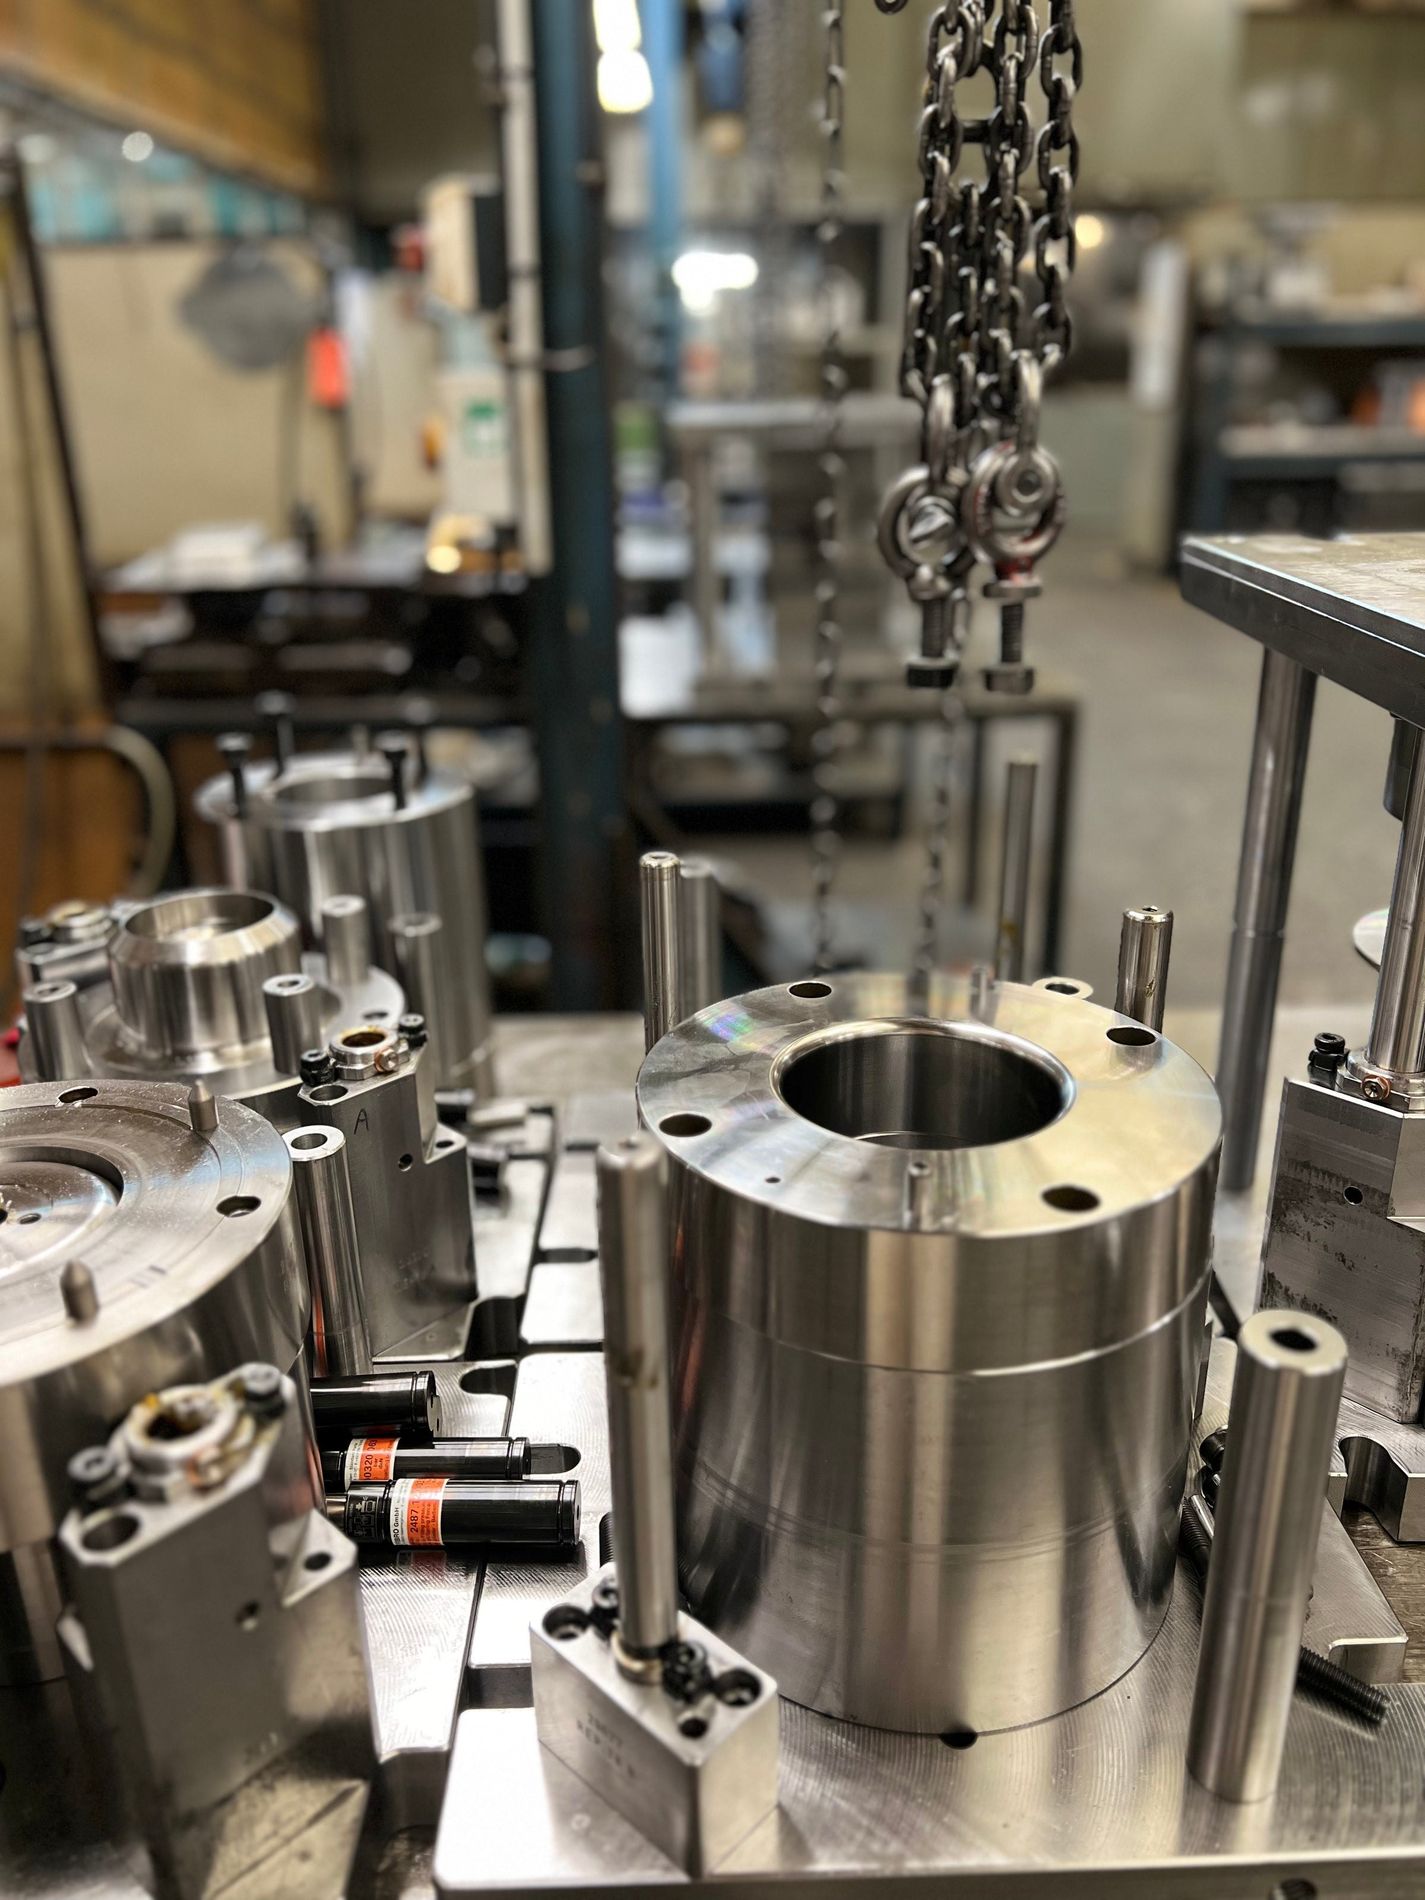
L'outil sous presse
I L'outil sous presse Poinçon, matrice et serre-flan, conçus et fabriqués à Vire, montés sur l'une de nos 53 presses.
La conduite de presse
II La conduite de presse Nos opérateurs règlent et surveillent chaque série, pièce après pièce.
Reprise et calibrage
III Reprise et calibrage Nouvelles passes, recuit si besoin, puis calibrage à la cote nominale.
Détourage laser 3D
IV Détourage laser 3D La collerette est découpée par robot laser, ou à la presse pour les grandes séries.
02 · Les avantages

Pourquoi emboutir ?

01

Une seule pièce

Sans soudure ni assemblage : étanche, hygiénique, sans point faible.

02

De grandes profondeurs

Plusieurs passes et un recuit intermédiaire pour aller au-delà du diamètre de la pièce.

03

Un coût maîtrisé

Un outil, des millions de pièces : cadence élevée et peu de chutes de matière.

04

Plus résistante

L'écrouissage durcit le métal pendant la mise en forme.

05

Des cotes répétables

Calibrage en reprise : la cote au rayon près, d'une pièce à l'autre.

06

Prête à finir

Satinage, poli miroir, soudure, argenture ou dorure, dans le même atelier.

Emboutir plutôt que

…que souder

  • Pas de cordon : aucune zone à reprendre ni à contrôler
  • Étanchéité naturelle, idéale pour les liquides
  • Surface continue, plus facile à nettoyer
  • Moins d'opérations par pièce
Emboutir plutôt que

…qu'usiner dans la masse

  • Beaucoup moins de matière perdue
  • Des pièces plus légères, à parois fines
  • Une cadence sans commune mesure en série
  • Un coût unitaire qui baisse avec le volume
Emboutir plutôt que

…que mouler

  • Parois fines et régulières
  • Un métal laminé, sans porosité
  • Un état de surface prêt à polir ou satiner
  • Une résistance renforcée par l'écrouissage
03 · Ce que nous emboutissons

Des pièces creuses, pour toutes les industries.

  • Électroménager haut de gamme
  • Grandes maisons du luxe
  • Gastronomie et hôtellerie
  • Cosmétique
  • Recherche scientifique
  • Designers et architectes
  • Agroalimentaire
  • Médical et pharmaceutique
  • Automobile
  • Aéronautique
  • Chauffage domestique
  • Pompes et hydraulique
Bols et cuves
Bols et cuvesPour l'électroménager et la cuisine
Godets et boîtiers
Godets et boîtiersEn très grande série
Pièces techniques
Pièces techniquesSelon plan client, calibrées
Platerie et contenants
Platerie et contenantsEmboutis puis polis à Vire
04 · Pourquoi l'inox

Un métal qui ne s'use pas, et qui se recycle.

L'acier inoxydable réunit ce que l'on demande à une pièce durable : tenue, hygiène et beauté, sans revêtement.

01

Inoxydable

Le chrome forme à la surface une couche passive qui se reconstitue d'elle-même. Aucun revêtement à appliquer.

02

Alimentaire et hygiénique

Surface non poreuse, facile à nettoyer et à stériliser : la référence en cuisine, en laboratoire et en milieu médical.

03

Robuste

Il résiste aux chocs, à la chaleur et au temps. Une pièce en inox se garde des décennies.

04

Beau

Il se polit jusqu'au miroir, se satine, se brosse, et reçoit l'argenture comme la dorure.

05

Recyclable

L'inox se recycle sans perte de qualité, et contient déjà une large part de matière recyclée.

06

Fait pour l'emboutissage

Les nuances austénitiques comme le 304 s'étirent sans se rompre : idéales pour les formes profondes.

Les nuances que nous emboutissons
Nuance Famille Points forts Usages typiques
304 (18/10)Austénitique · 1.4301 · 18 % Cr, 10 % NiExcellente aptitude à l'emboutissage profond, contact alimentaire, poli miroir ; la référence des arts de la tableCuves, bols, godets, pièces techniques, couverts, platerie
430 (18/0)Ferritique · 1.4016 · 18 % Cr, sans nickelMagnétique, donc compatible induction ; sans nickel, plus économiqueFonds de cuisson, électroménager, pièces décoratives
05 · Du plan à la série

Votre pièce, étape par étape.

  1. 01 Plan et cahier des charges Fichier 3D, nuance, épaisseur, volumes, finitions.
  2. 02 Simulation CATIA et simulation multipasse : faisabilité avant l'outil.
  3. 03 Prototype Impression 3D en acier pour valider la forme en main.
  4. 04 Outillage Conçu et fabriqué à Vire.
  5. 05 Présérie Calibrage, réglages, validation des cotes.
  6. 06 Série Production, contrôle ISO 9001, livraisons planifiées.
06 · Capacités

Nos capacités en un coup d'œil.

Toutes les opérations autour de l'emboutissage sont faites sur le même site : vos pièces sortent finies.

Presses
53, jusqu'à 1 000 t
Nuances
Inox 304 (18/10) et 430 (18/0)
Séries
Du prototype à plusieurs millions de pièces / an
Traitement thermique
Fours sous vide et à passage
Opérations associées
Découpe laser 3D, poinçonnage, roulage, soudure laser et TIG
Finitions
Satiné, brossé, poli miroir, argenture, dorure
Presses hydrauliques
15, de 150 à 600 t
Presses à transfert
4 mécaniques de 32 à 630 t, une ligne de 4 hydrauliques à commande numérique
Assemblage
Soudure par points, brasage haute fréquence et par induction
FAQ

Questions fréquentes.

Qu'est-ce que l'emboutissage profond ?

C'est un procédé de mise en forme à froid qui transforme une tôle plane, le flan, en pièce creuse d'un seul tenant, à l'aide d'un poinçon, d'une matrice et d'un serre-flan. On parle d'emboutissage profond lorsque la profondeur de la pièce devient importante par rapport à son diamètre : la pièce est alors formée en plusieurs passes, avec un recuit entre les passes si nécessaire.

Quelles nuances d'acier inoxydable emboutissez-vous ?

Nous emboutissons principalement deux nuances : l'inox 304, appelé 18/10 dans les arts de la table, et le 430, appelé 18/0. Le 304, austénitique, offre la meilleure aptitude à l'emboutissage profond et au poli miroir ; le 430, ferritique et magnétique, est compatible avec l'induction. Pour une autre nuance, notre bureau d'études étudie la faisabilité.

Quelles épaisseurs, quelles dimensions, quelles matières ?

En emboutissage, nous formons l'inox et l'aluminium, sur des tôles allant jusqu'à 4 mm d'épaisseur, pour des pièces atteignant 500 mm de hauteur. En découpe laser 3D, les épaisseurs vont de 1 à 5 mm, sur des formats jusqu'à 2 000 mm, pour des pièces jusqu'à 700 mm et 10 kg. Les séries courantes vont de quelques centaines à plusieurs centaines de milliers de pièces. Au-delà de ces limites, notre bureau d'études étudie la faisabilité avec vous.

Quels volumes pouvez-vous produire ?

Notre outil industriel est dimensionné pour la série : 53 presses et 28 robots, pour environ 10 millions de pièces inox par an à Vire. Avant l'outillage, les formes peuvent être validées par des prototypes imprimés en 3D métal.

Qui conçoit et fabrique l'outillage ?

Notre bureau d'études conçoit les outils sous CATIA et simule l'emboutissage passe par passe. Les outils sont ensuite fabriqués et entretenus dans nos ateliers de Vire.

Quelles opérations réalisez-vous après l'emboutissage ?

Détourage, découpe laser 3D, poinçonnage, roulage, soudure laser et TIG, satinage, polissage jusqu'au poli miroir, argenture et dorure, marquage et contrôle des tolérances : vos pièces sortent finies du même site.

Travaillez-vous sous accord de confidentialité ?

Oui. Nous signons un accord de confidentialité avant tout échange de plans et fabriquons en marque blanche pour de nombreux clients.
Pour aller plus loin

Les guides de notre bureau d'études.

Tous les guides
Parlons de votre pièce

Envoyez-nous votre plan.

Notre bureau d'études étudie la faisabilité de votre pièce et vous propose la gamme de fabrication la plus juste, sous accord de confidentialité si vous le souhaitez.

Demander un devis