Aller au contenu
Made in France depuis 1948 · Vire, Normandie +33 (0)2 31 66 44 00
Guy Degrenne Industrie Demander un devis
Sous-traitance industrielle inox · Vire, Normandie

Technologies et parc machines.

Sous-traitant inox depuis 1967 : douze savoir-faire, de l'emboutissage profond à la galvanoplastie or et argent, et la porcelaine de Limoges et d'Alföld. Voici tout ce que nos maîtres emboutisseurs, outilleurs, polisseurs et orfèvres savent faire, et avec quelles machines.

Inox304 (18/10) · 430 (18/0)
Métaux précieuxOr · Argent
PorcelaineLimoges · Alföld
SériesPrototype → millions
01 · Concevoir

La pièce validée avant le premier coup de presse.

Notre bureau d'études travaille avec vos équipes techniques, de la pièce esthétique complexe au composant mécanique exigeant.

Schéma animé
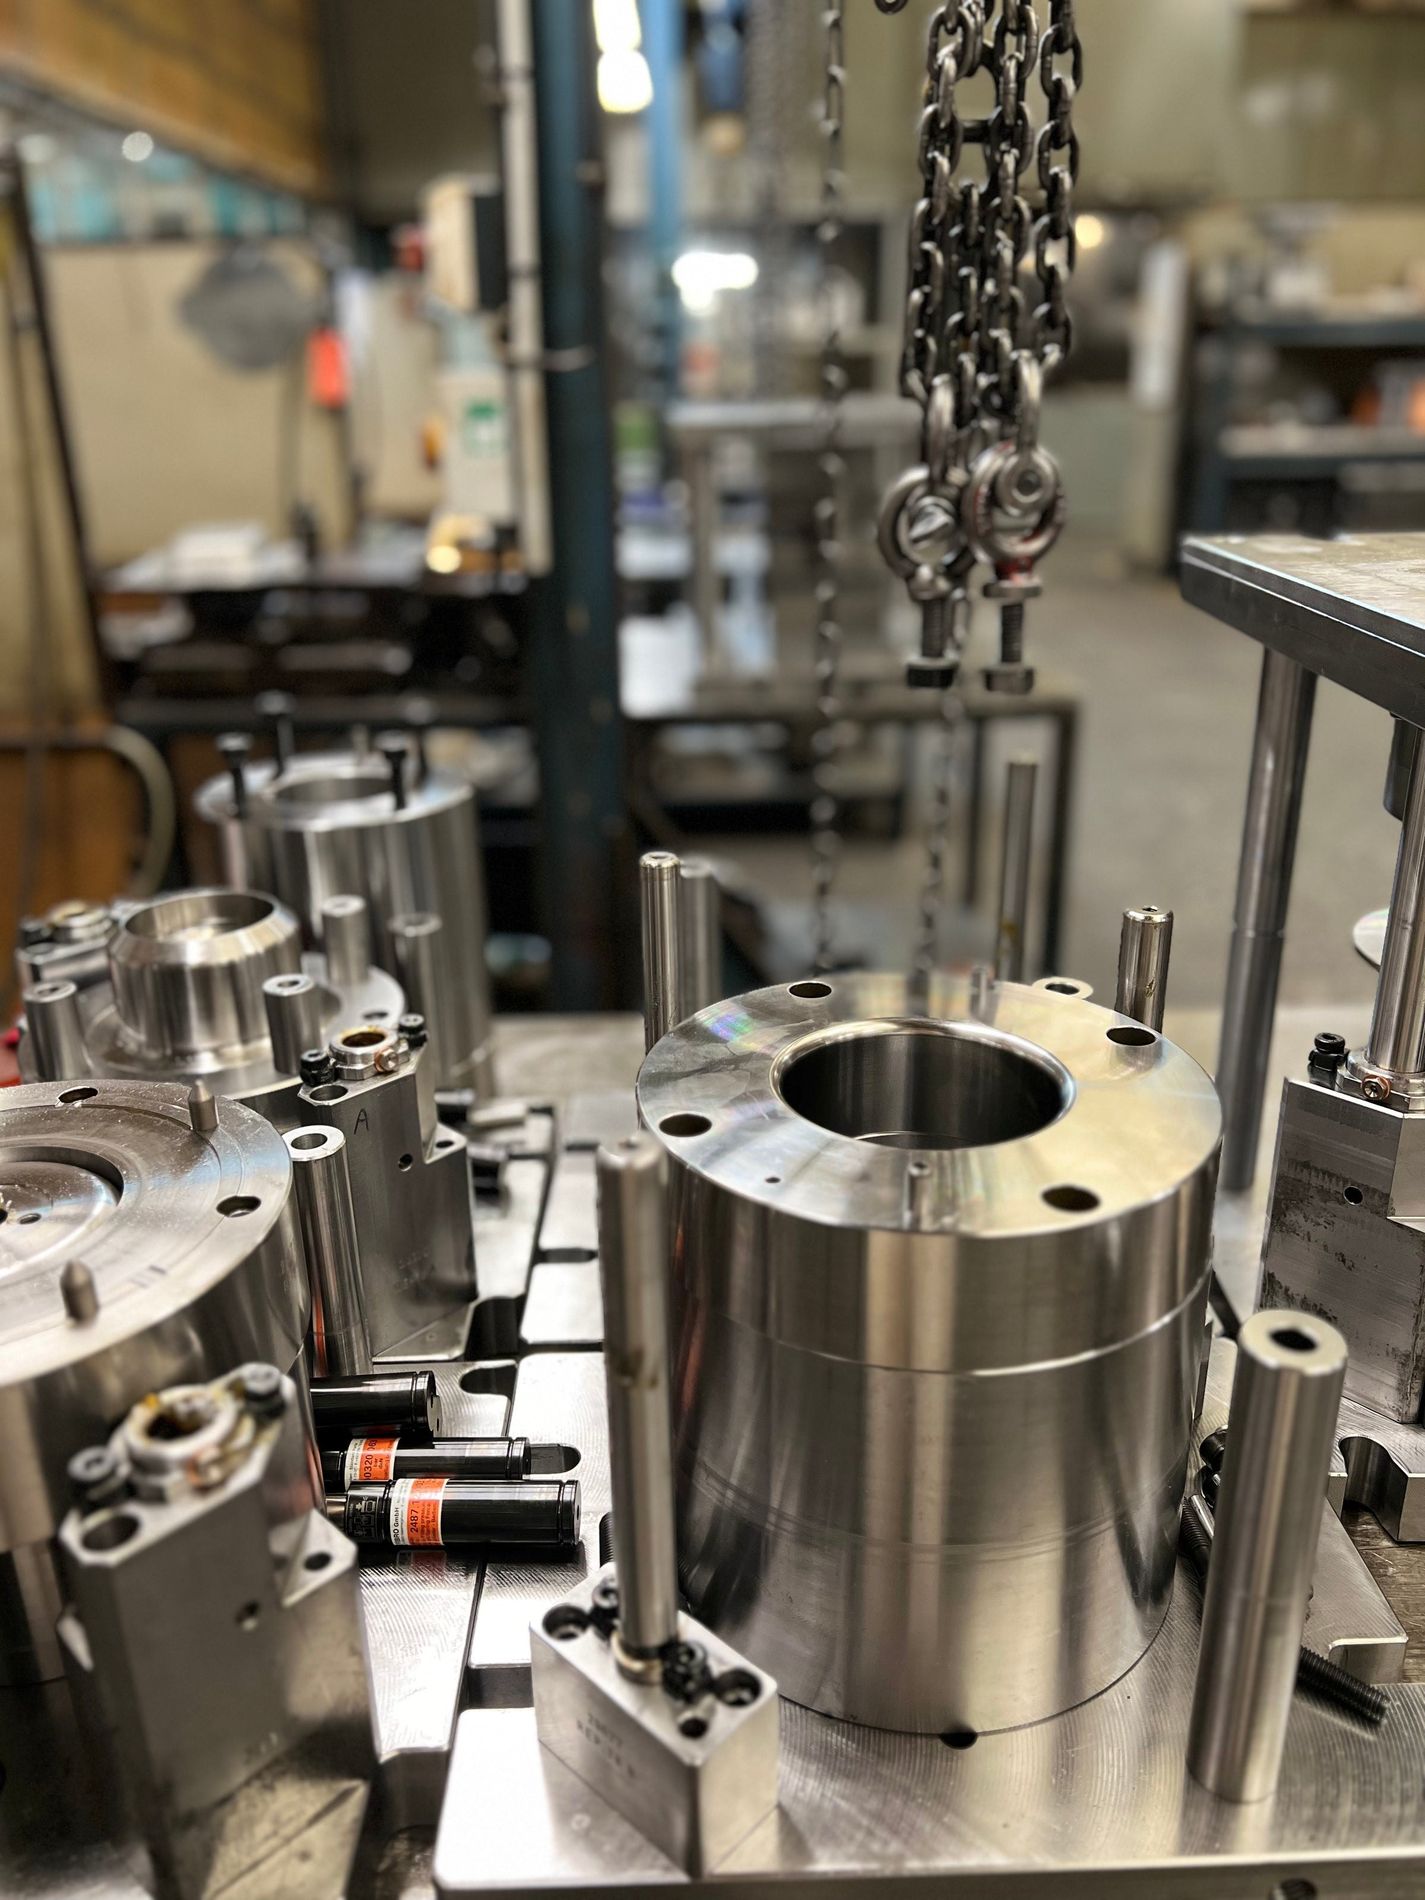
Outillage de presse dans l'atelier de Vire
À Vire, en atelierOutillage de presse dans l'atelier de Vire
Bureau d'études

Conception et simulation numérique

Chaque projet passe par le bureau d'études avant l'industrialisation. La simulation repère les zones à risque, amincissement, plis, déchirures, et l'on corrige la gamme ou l'outil avant le premier essai.

  • IFlan et outils maillés à partir de la CAO CATIA
  • IISimulation de l'emboutissage, incrément par incrément
  • IIICarte d'épaisseur : zones amincies, zones épaisses
  • IVSimulation validée : outillages conçus et fabriqués à Vire
CAO
CATIA
Simulation
Multipasse, avec ou sans calcul du retour élastique
Résultat
Délais et coûts de mise au point réduits
Prototypage

Prototypes en acier imprimés en 3D

Tenir la pièce en main avant de lancer l'outil. Nos prototypes métal sont imprimés par fusion laser sur lit de poudre d'acier.

  • ILe racleur étale une couche de poudre d'acier
  • IIFusion laser couche après couche, sur supports
  • IIIDépoudrage, puis sortie du plateau
  • IVForme et prise en main validées avec vous
Procédé
Fusion laser sur lit de poudre (SLM)
Matière
Poudre d'acier
Usage
Prototypes avant outillage
Schéma animé
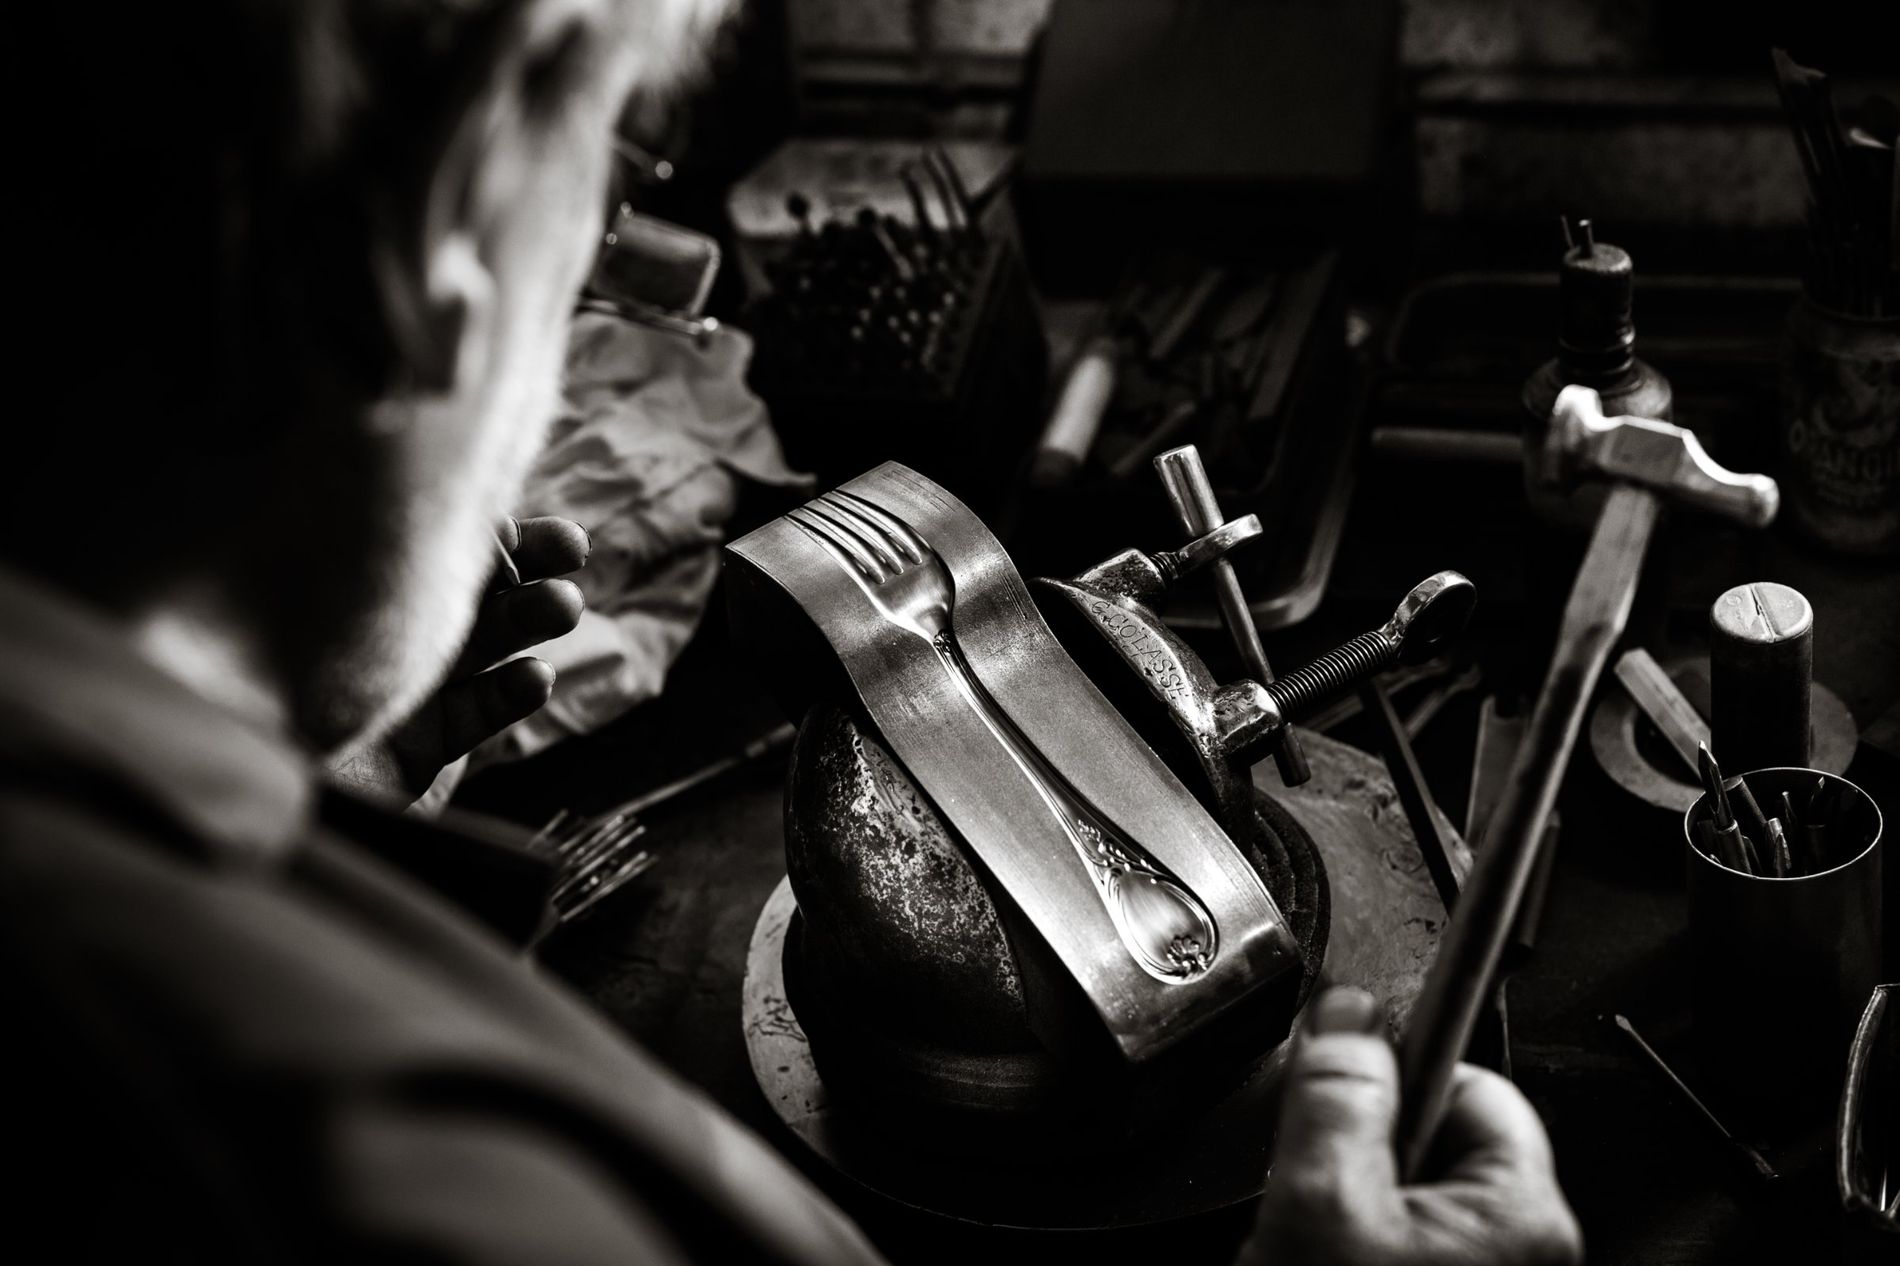
Graveur travaillant une matrice de frappe
Outillage

Matrices et outils fabriqués à Vire

Nos outils sont conçus et fabriqués en interne, avec nos propres moyens d'usinage. Les matrices de frappe des couverts sont gravées à la main.

  • IOutils d'emboutissage, de calibrage et de découpe
  • IIOutils progressifs à suivre
  • IIIMatrices de frappe gravées
  • IVMaintenance et reprise des outils sur site
Moyens
Usinage dédié à l'outillage
Propriété
Outillage client possible, sous NDA
02 · Former

De la tôle plane à la pièce creuse, d'un seul tenant.

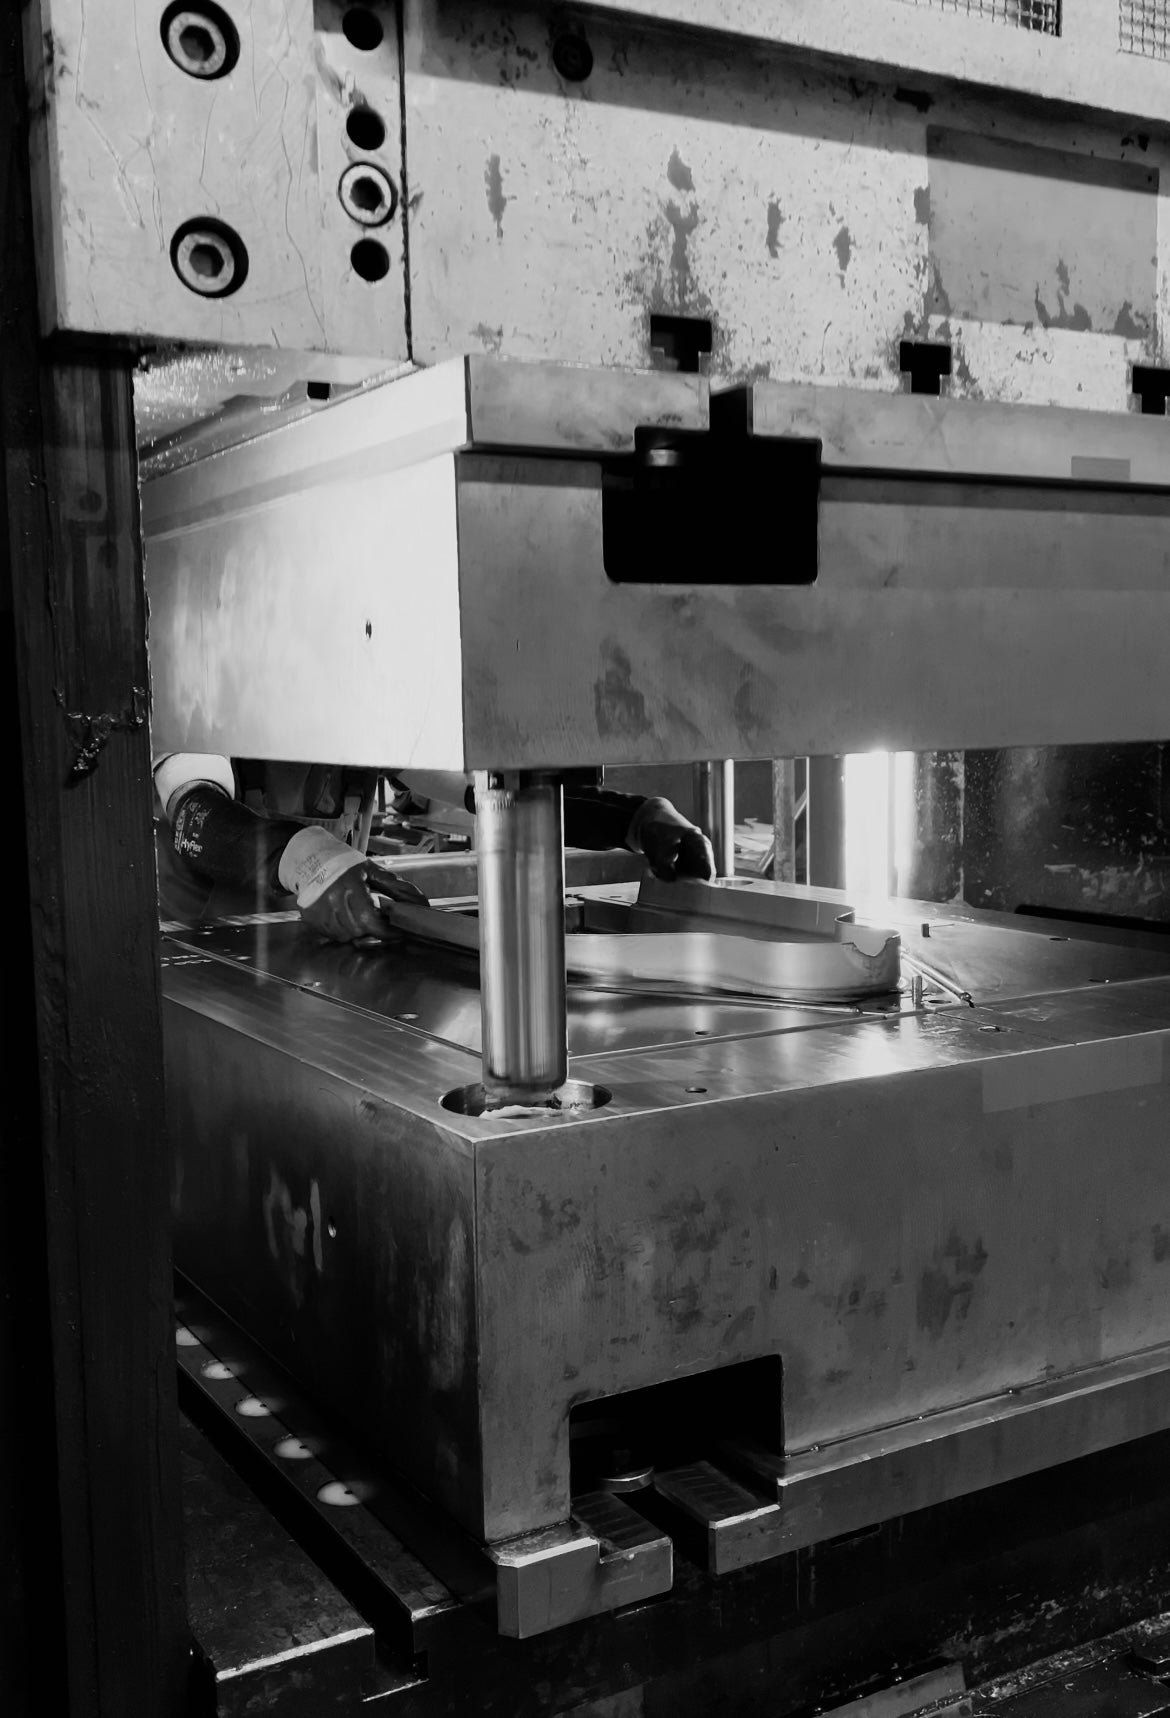
L'emboutissage profond est notre savoir-faire historique. 53 presses de technologies et de tonnages différents, jusqu'à 1 000 tonnes, pour des séries techniques comme pour plusieurs millions de pièces par an.

Schéma animé
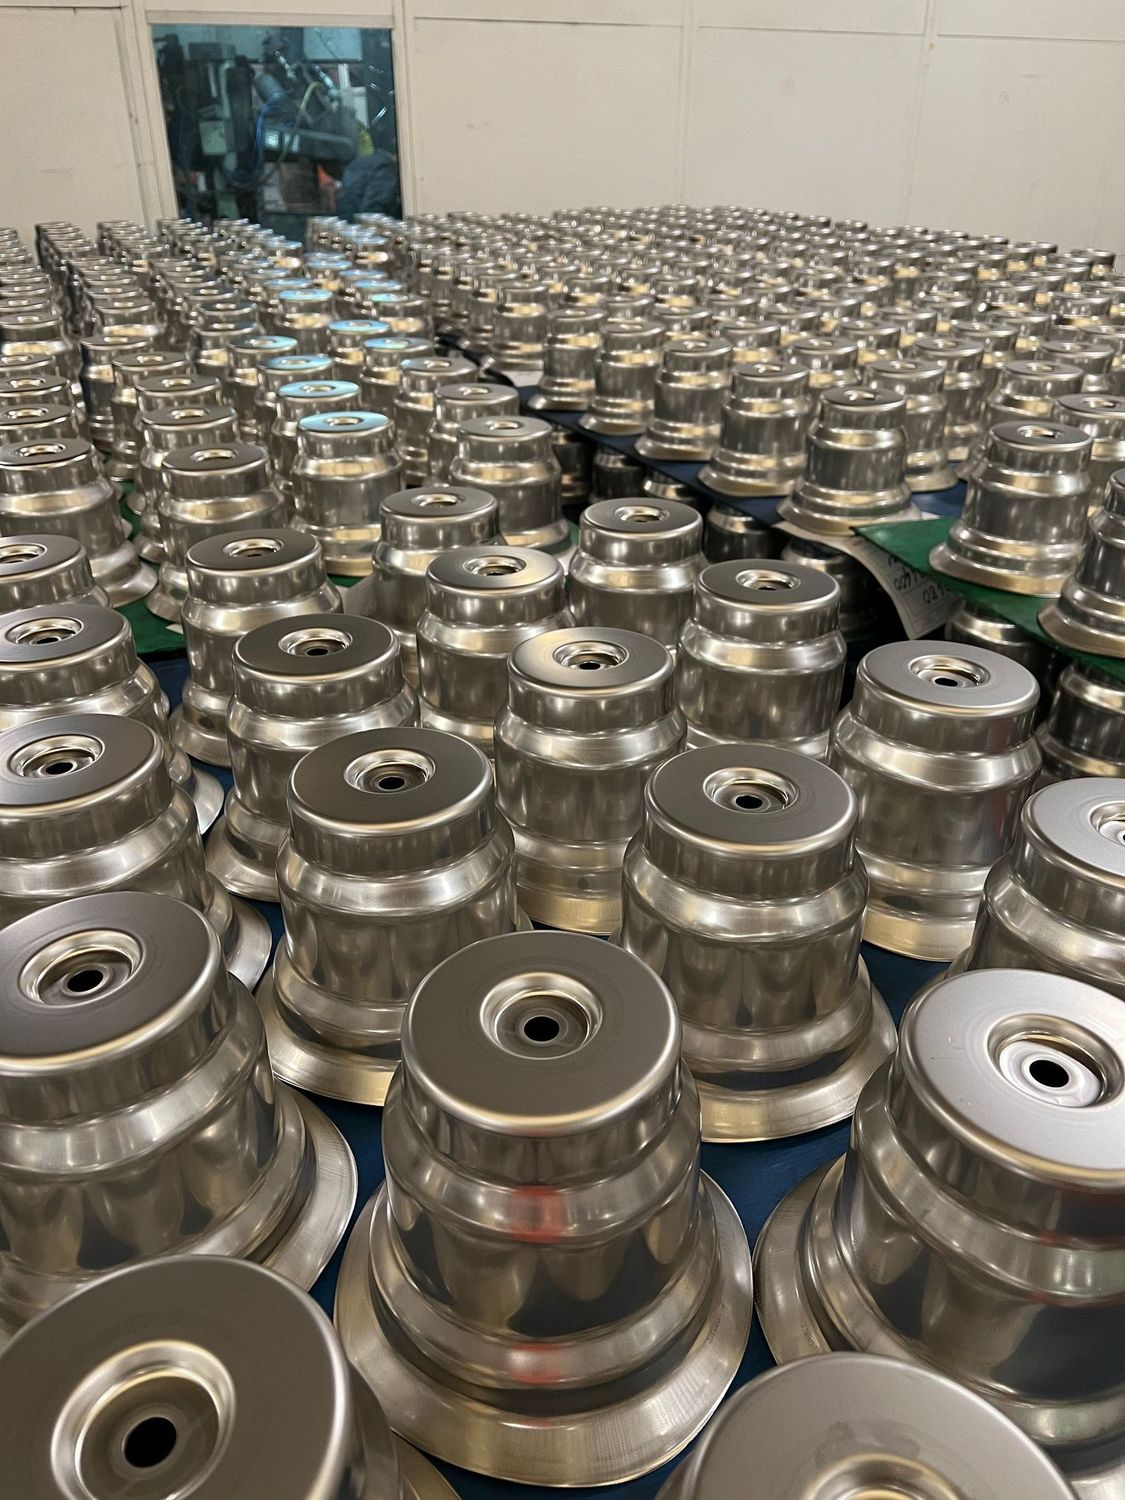
Godets inox emboutis à Vire
À Vire, en atelierGodets inox emboutis à Vire
Emboutissage profond

Godets, cuves et formes profondes

Des pièces profondes, d'un seul tenant et sans soudure, d'une grande précision de cote et de finition. Tout sur l'emboutissage profond →

  • ILe serre-flan pince le flan et règle l'avalement
  • IILe poinçon entraîne le métal dans la matrice
  • IIILe godet est extrait de l'outil
  • IVDétourage de la collerette
Presses
53, jusqu'à 1 000 t
Nuances
Inox 304 (18/10) et 430 (18/0)
Volumes
Du prototype à plusieurs millions
Emboutissage de précision

Calibrage : la cote, au rayon près

Le godet embouti revient sous presse dans un outil de calibrage. Le poinçon resserre les rayons, redresse le fond et compense le retour élastique.

  • ILe godet embouti entre dans l'outil de calibrage
  • IIAvant reprise : rayon de fond ouvert, fond bombé
  • IIILe poinçon resserre le rayon et redresse le fond
  • IVProfil sur la cote nominale : le godet est extrait
Opération
Calibrage, reprise
Résultat
Rayons et cotes resserrés
Schéma animé
Pièces inox embouties et calibrées
À Vire, en atelierPièces inox embouties et calibrées
Schéma animé
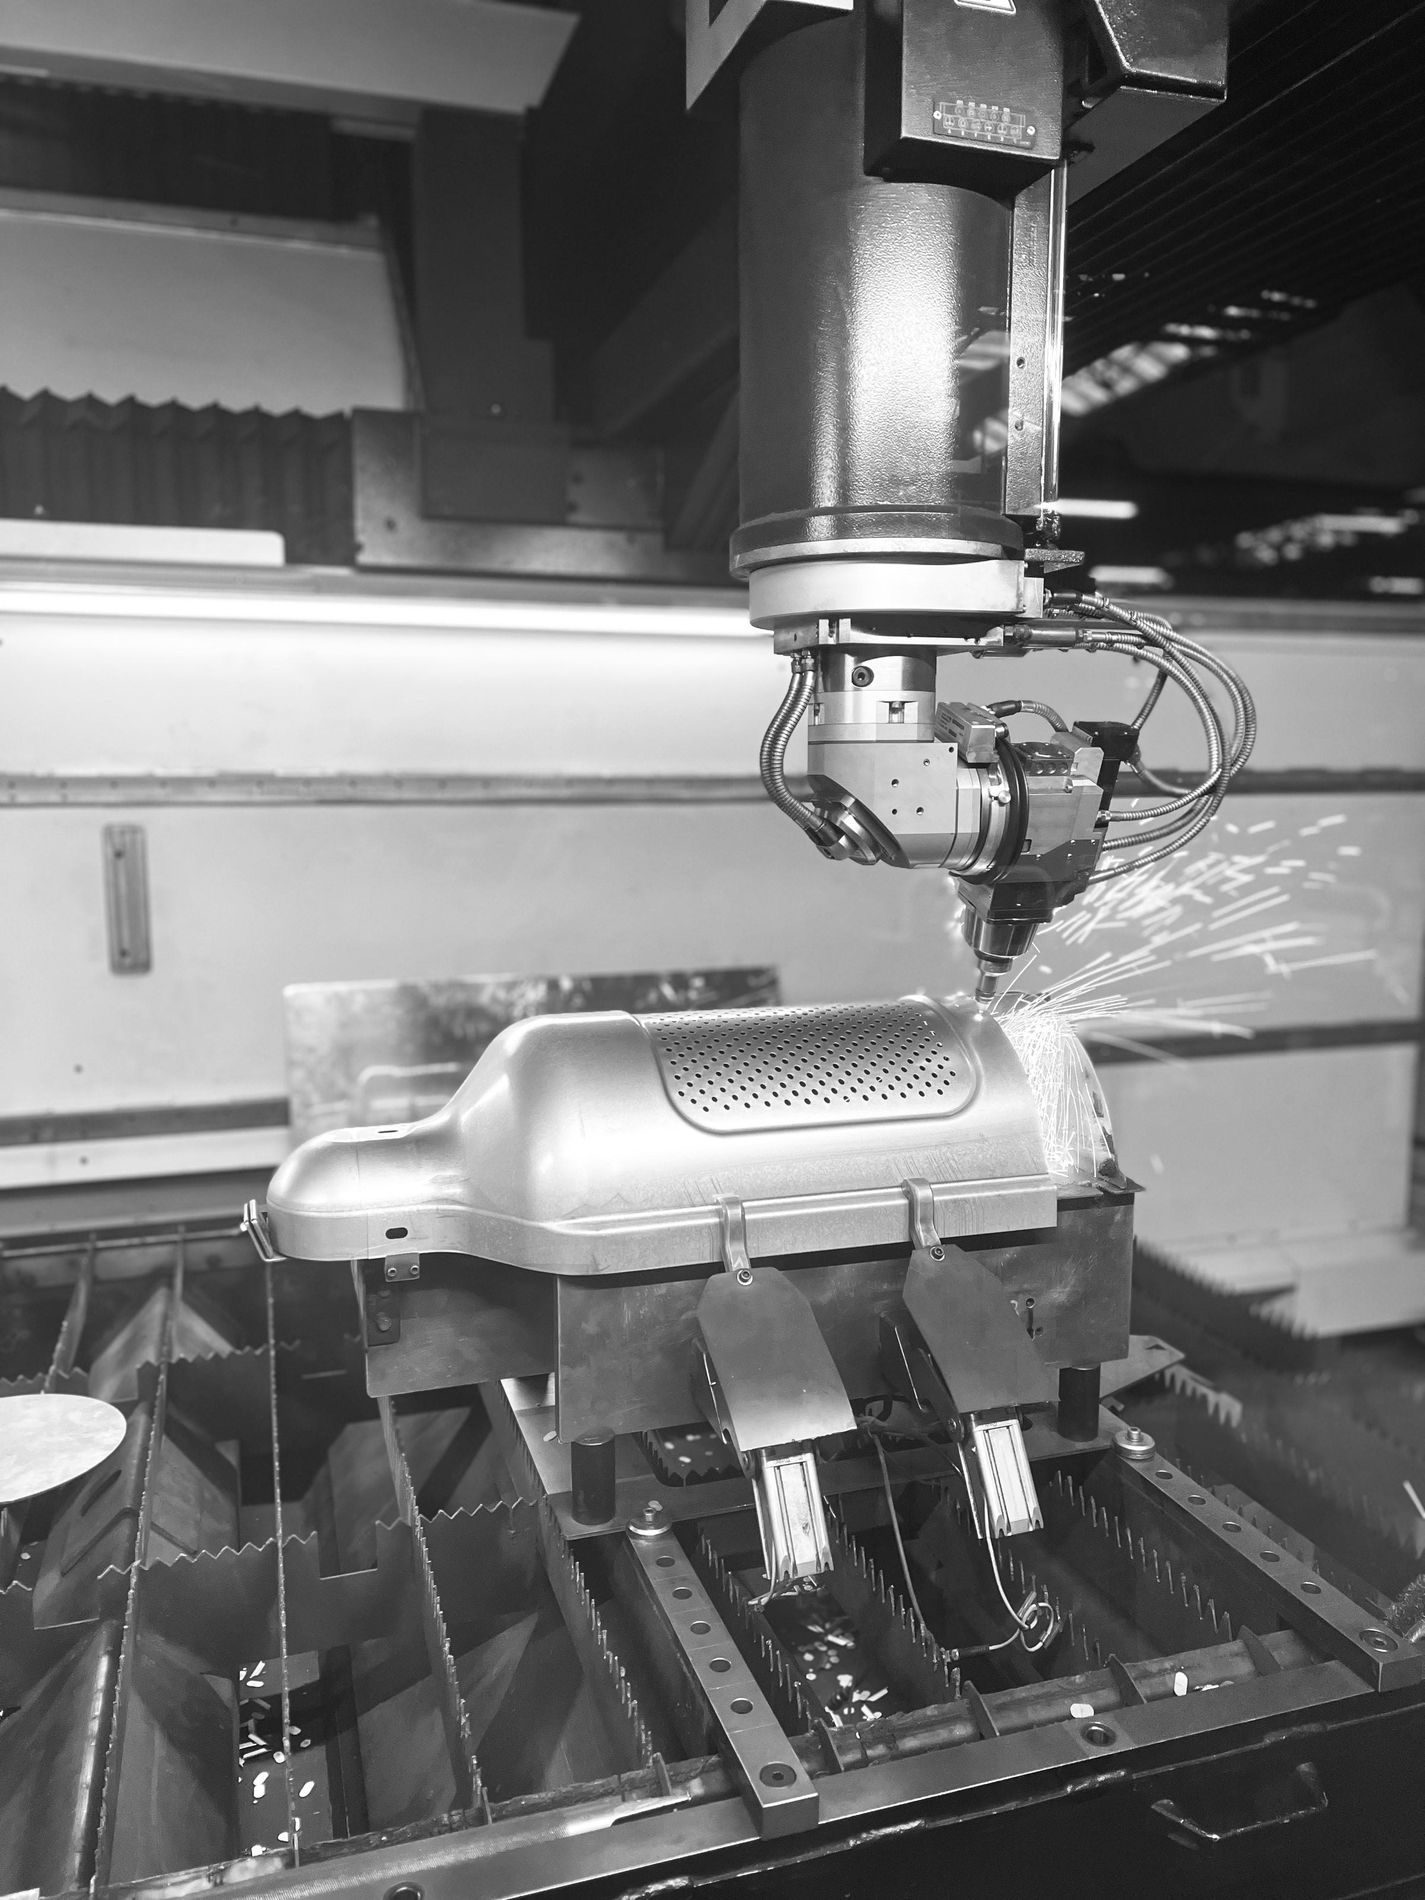
Pour les pièces déjà formées : découpe laser 3D robotisée.
Laser 3D, à VirePour les pièces déjà formées : découpe laser 3D robotisée.
Découpe

Découpe laser 3D et poinçonnage

Formes complexes découpées au laser sur pièces déjà formées. Pour les grandes séries, poinçonnage en outil progressif : un coup de presse, une pièce.

  • IOutil progressif : la bande avance d'un pas à chaque coup de presse
  • IITrous pilotes, puis les pilotes centrent la bande
  • IIIPerçage central, puis couronne de trous
  • IVDétourage : la pièce tombe, le squelette sort
Laser
Découpe 3D
Poinçonnage
Outil progressif, conçu à Vire
Formage
Roulage, moulurage
Frappe

Frappe et matriçage des couverts

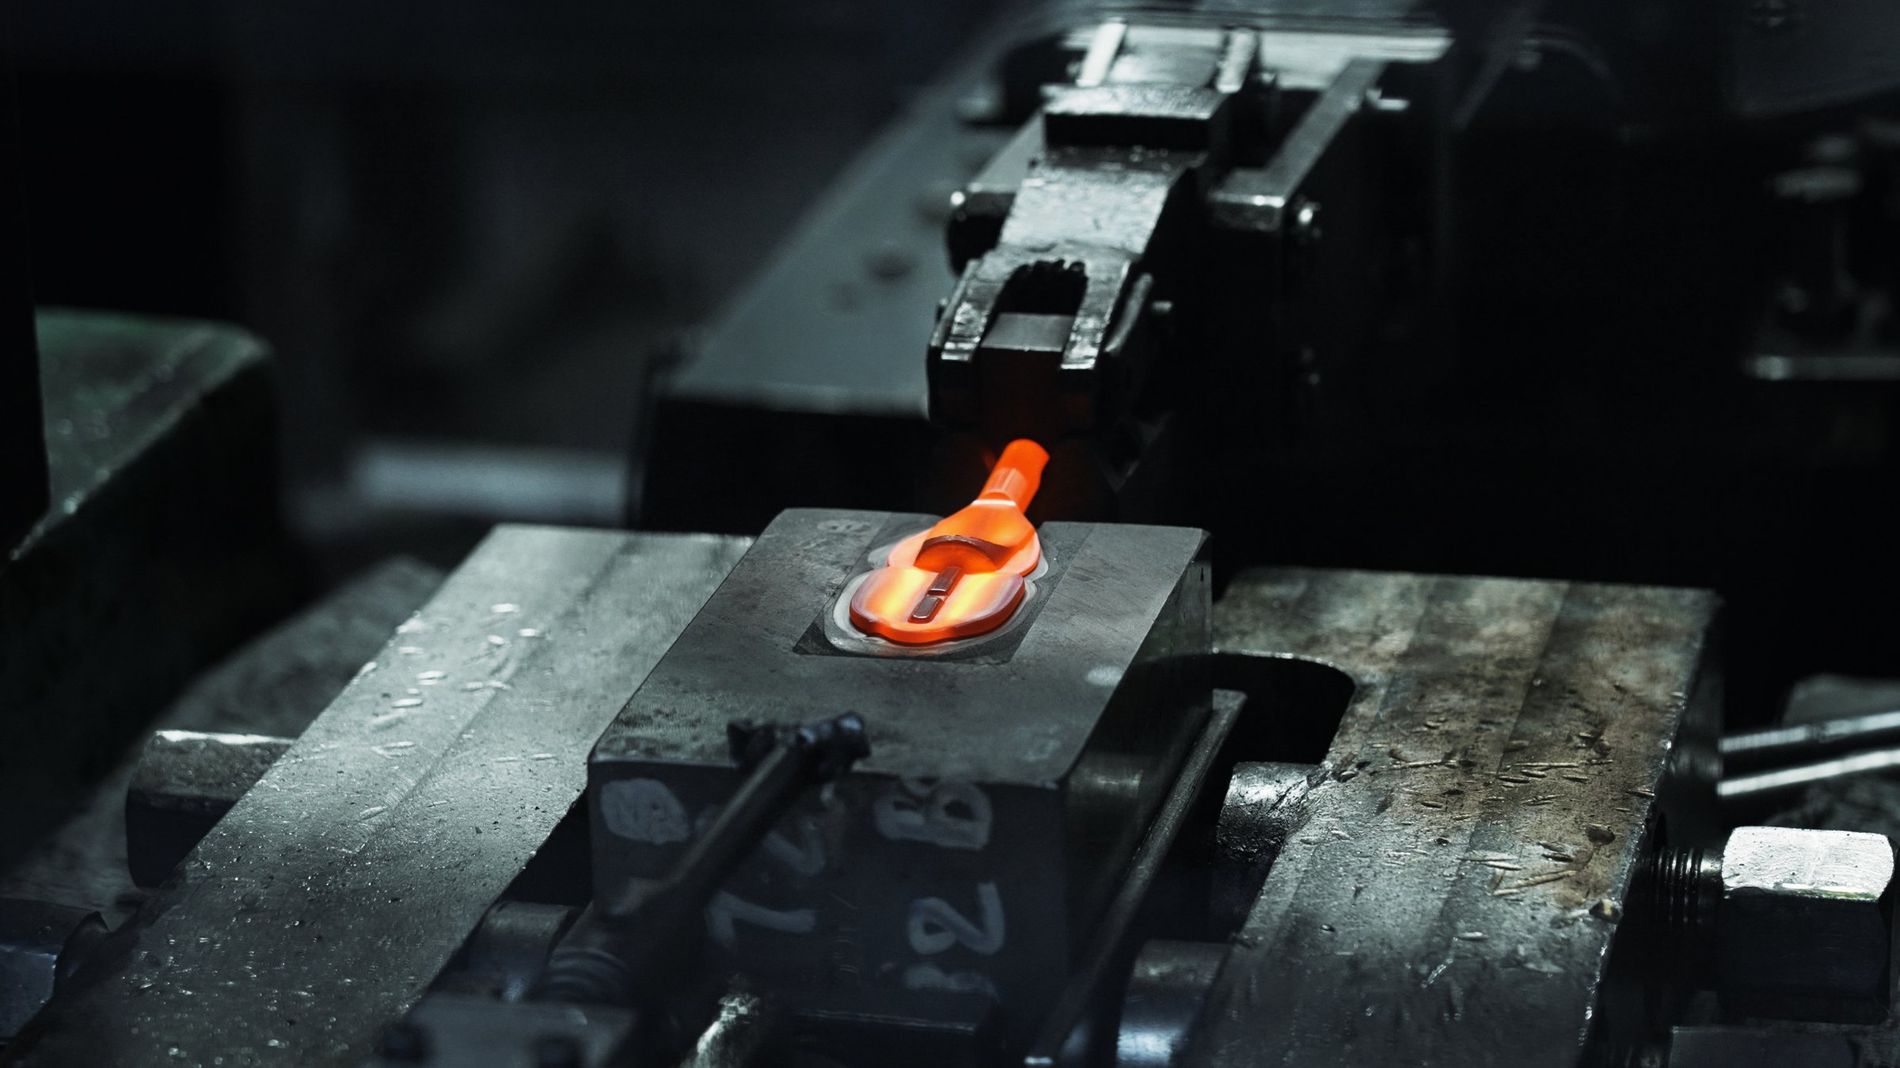
Pour les couverts, un seul coup de presse sur matrice gravée donne à la fois le galbe et le décor.

  • IFlan découpé dans la bobine, puis laminé
  • IIDétourage : contour et dents
  • IIIFrappe : galbe et décor en un coup
  • IVReprise des chants à l'émeri
Matière
Inox 18/10
Outils
Matrices gravées à Vire
03 · Traiter et assembler

Rendre au métal sa ductilité, puis assembler.

Entre deux passes d'emboutissage, le traitement thermique recristallise le métal. Les sous-ensembles sont ensuite assemblés par soudure laser ou TIG, souvent en cellule robotisée.

Schéma animé
Traitement thermique

Fours sous vide et à passage

Les pièces écrouies passent au four. Sous vide, il n'y a pas d'oxydation : la pièce reste brillante.

  • IPièces écrouies chargées, four mis sous vide
  • IIChauffe sans oxydation
  • IIIPalier : le métal recristallise
  • IVTrempe rapide sous gaz neutre
Fours
2 fours d'hypertrempe à passage
Vide
1 four de traitement thermique inox
Usage
Recuit entre passes
Soudure

Soudure laser et TIG

Le procédé est choisi selon la pièce : le laser pour un cordon étroit et très peu de chaleur, le TIG pour les assemblages qui demandent du métal d'apport.

  • ILaser : cordon étroit, très peu de chaleur apportée
  • IIZone affectée thermiquement réduite, sous gaz inerte
  • IIITIG : électrode tungstène et métal d'apport
  • IVTeintes de revenu reprises en finition
Procédés
Laser, TIG
Apport
Avec ou sans métal d'apport
Schéma animé
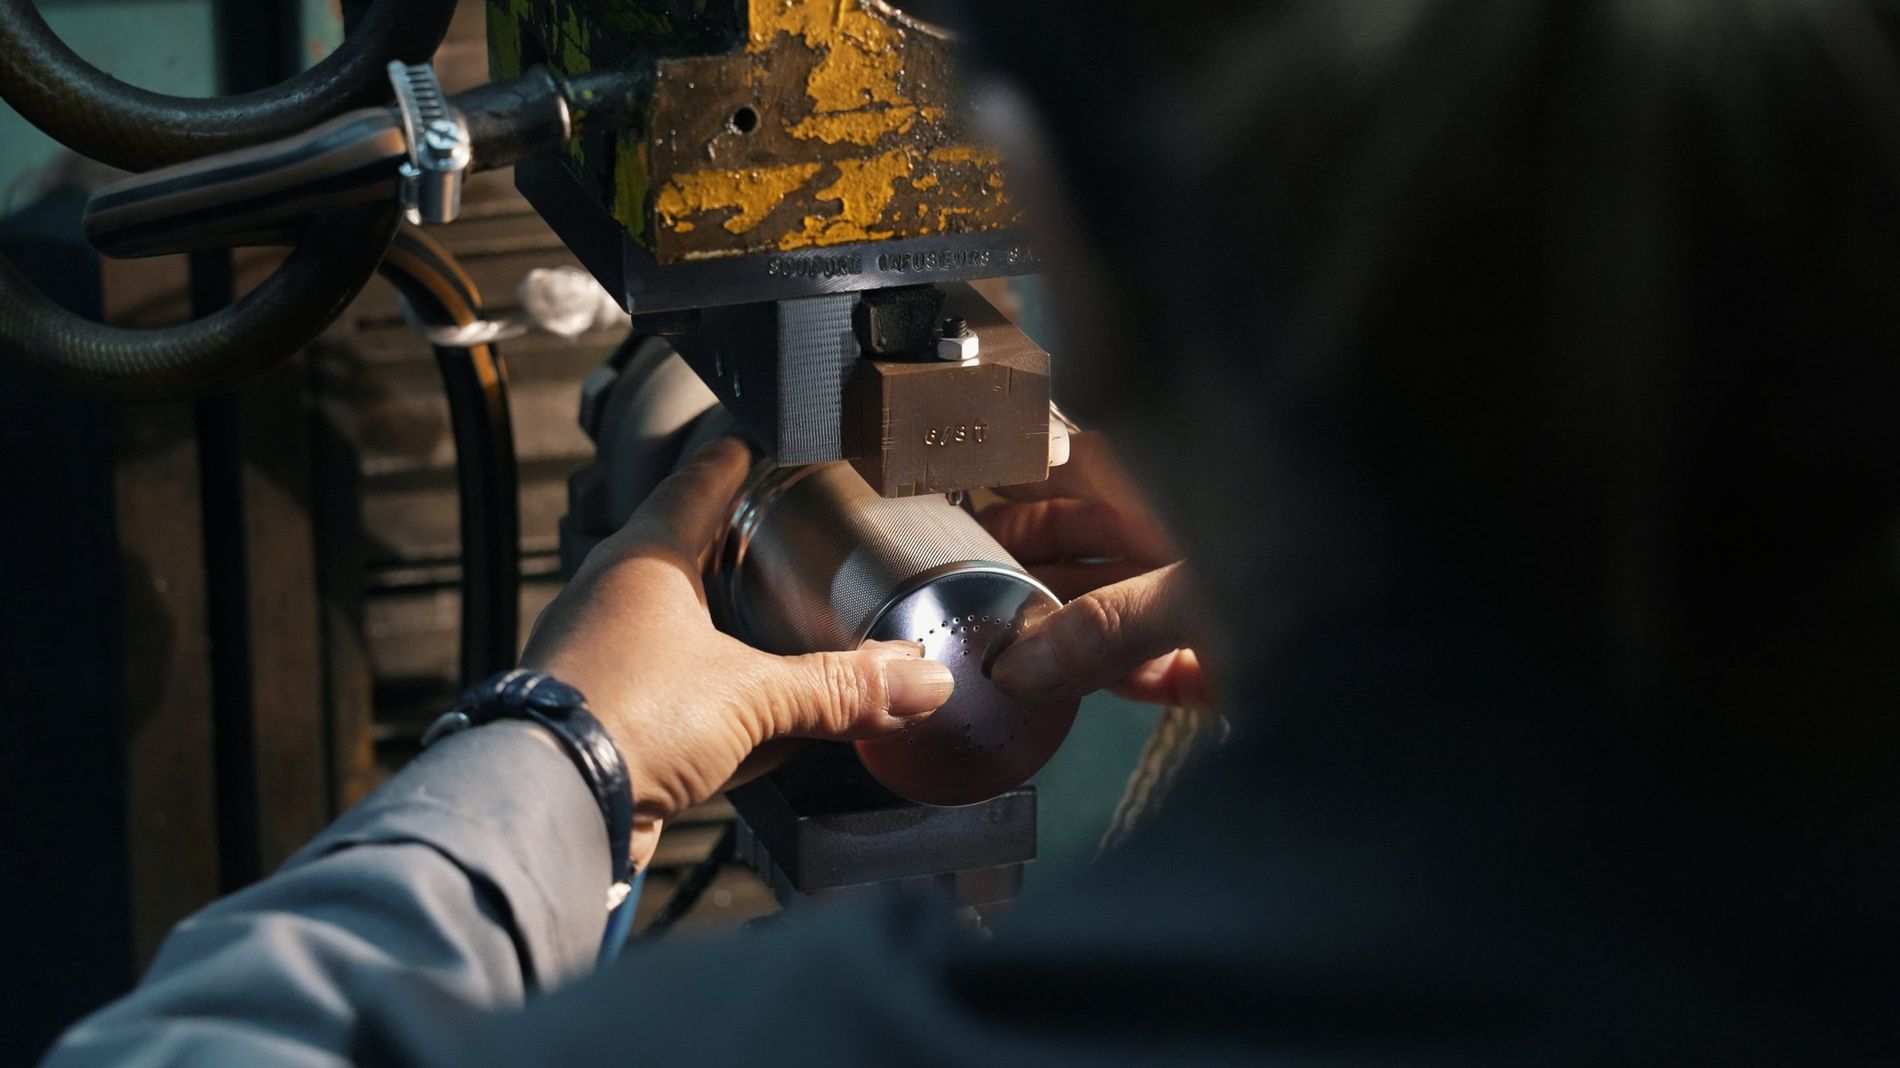
Opérateur en poste d'assemblage à Vire
À Vire, en atelierOpérateur en poste d'assemblage à Vire
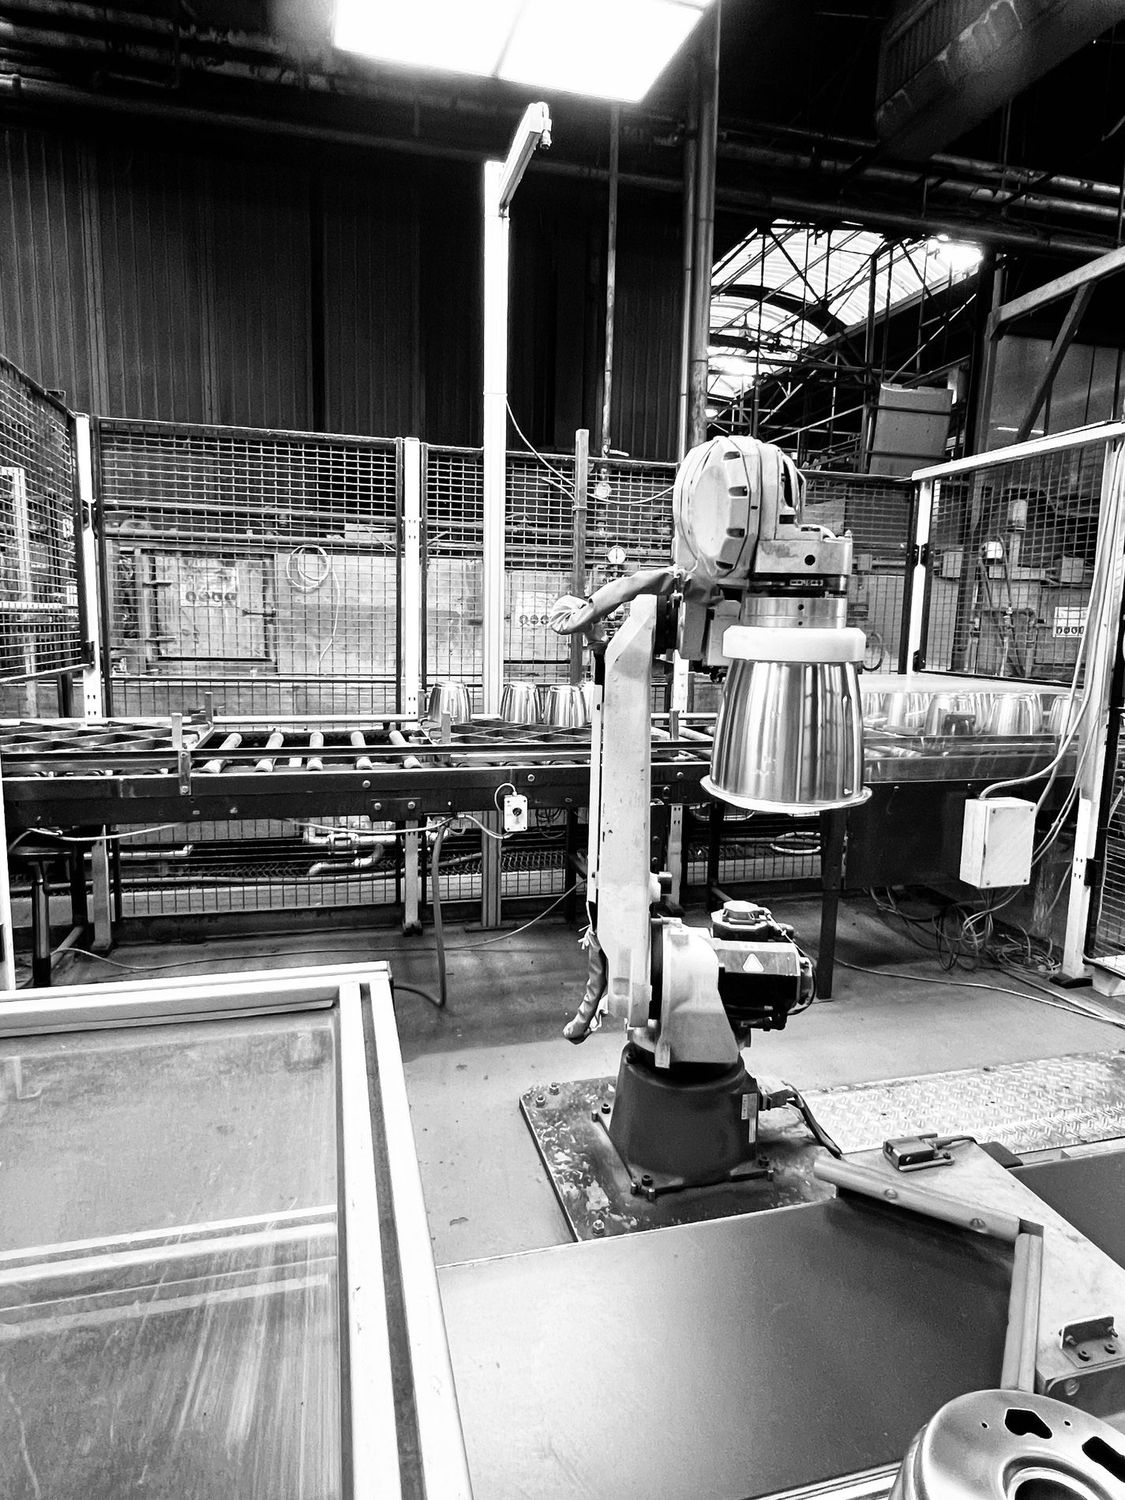
Cellule robotisée tenant un bol inox
Robotique

28 robots de production

Manutention, chargement des presses, polissage : nos cellules robotisées assurent la cadence et la régularité des grandes séries.

  • IChargement et déchargement des presses
  • IICellules de polissage robotisées
  • IIIManutention entre les postes
Robots
28
Bénéfice
Cadence et régularité
04 · Finir

Dedans comme dehors, jusqu'au miroir.

Satiné, brossé, poli miroir, ou les deux sur la même pièce : 12 carrousels de polissage et des bras robotisés garantissent une finition constante d'une pièce à l'autre.

Schéma animé
À Vire, en atelierPolissage en carrousel, sur nos lignes.
Satinage et polissage

Satinage intérieur et extérieur, poli miroir

Toutes les combinaisons sont possibles, comme un intérieur satiné et un extérieur miroir.

  • ISatinage extérieur à la bande abrasive
  • IISatinage intérieur à la brosse rotative
  • IIIPolissage robotisé, du satiné au poli miroir
  • IVSatiné dedans, miroir dehors : toutes les combinaisons
Carrousels
12
Bras
Polissage robotisé
Finitions
Satiné, brossé, miroir
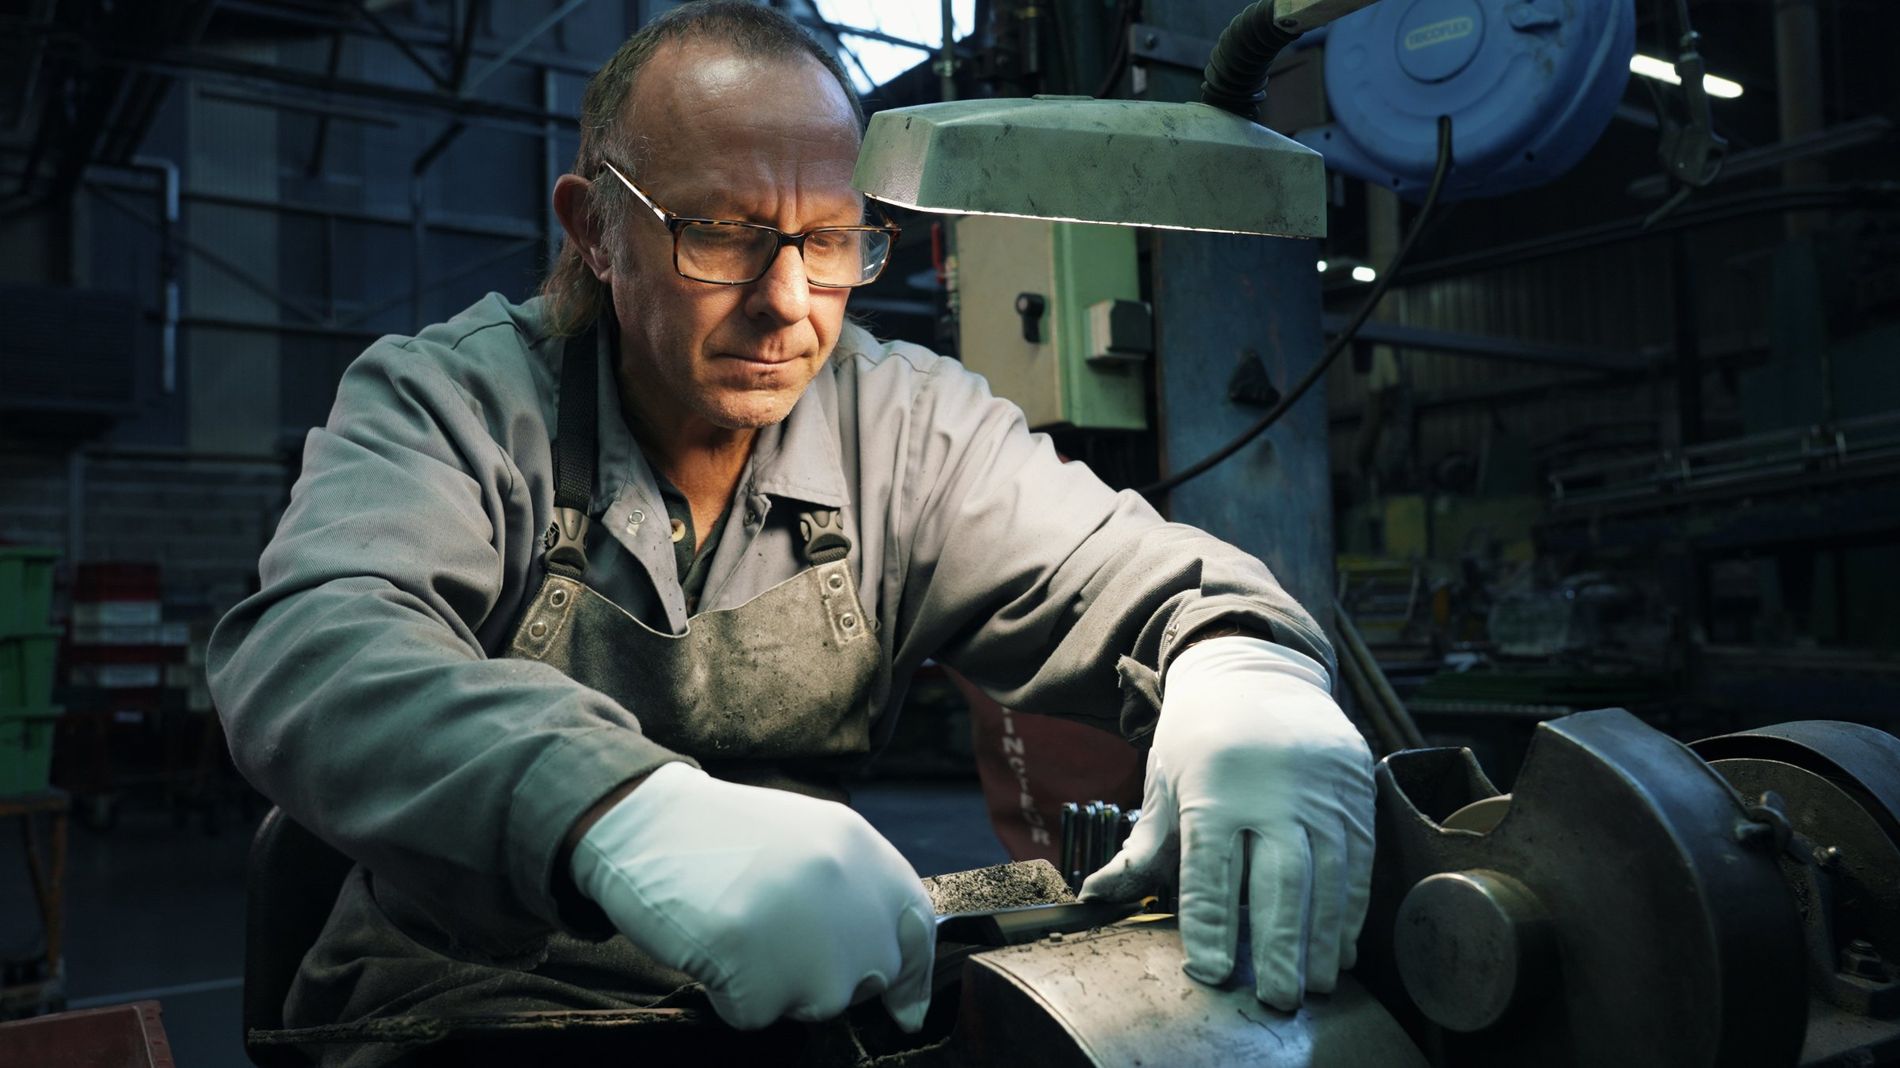
Lames

Crantage et finition des lames

Pour la coutellerie, les lames sont crantées et finies sur nos lignes, avant le polissage final.

  • ICrantage des lames de couteaux
  • IIÉmerisage et polissage
  • IIIContrôle visuel pièce à pièce
Produits
Couteaux de table, couteaux à steak
Opérateur au crantage des lames
05 · Métaux précieux

L'or et l'argent, déposés par électrolyse.

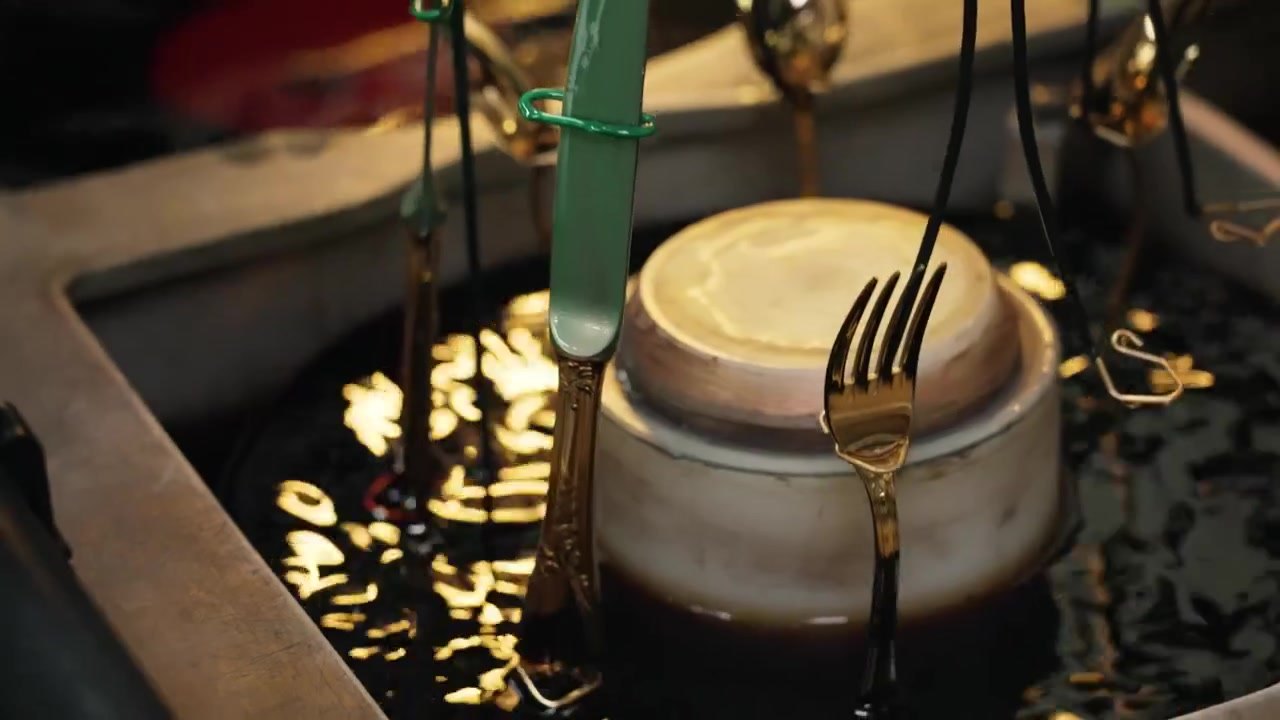
Notre atelier de galvanoplastie argente et dore les couverts, la platerie et des pièces techniques. Les clients du luxe y trouvent l'épaisseur de dépôt et la qualité de poli qu'ils attendent.

Fourchettes dans le bain de dorure Contrôle d'une cuillère dorée
  • ISurface inox préparée, pièces montées sur la barre cathodique
  • IIDépôt d'or ou d'argent en bain, sous courant
  • IIIÉpaisseur au choix : 10 ou 33 microns
  • IVPolissage final à la main, au touret
Métaux
Or, argent
Épaisseurs
10 ou 33 µm
Supports
Couverts, platerie, pièces techniques
Finition
Poli main au touret
Schéma animé
Couverts plongés dans le bain d'or, à Vire
À Vire, en atelierCouverts plongés dans le bain d'or, à Vire
06 · Marquer et personnaliser

Votre marque, sur chaque pièce.

Gravure de matrices, frappe de monogramme, marquage laser, logo et filet sur porcelaine : la personnalisation se fait sur nos lignes, en série.

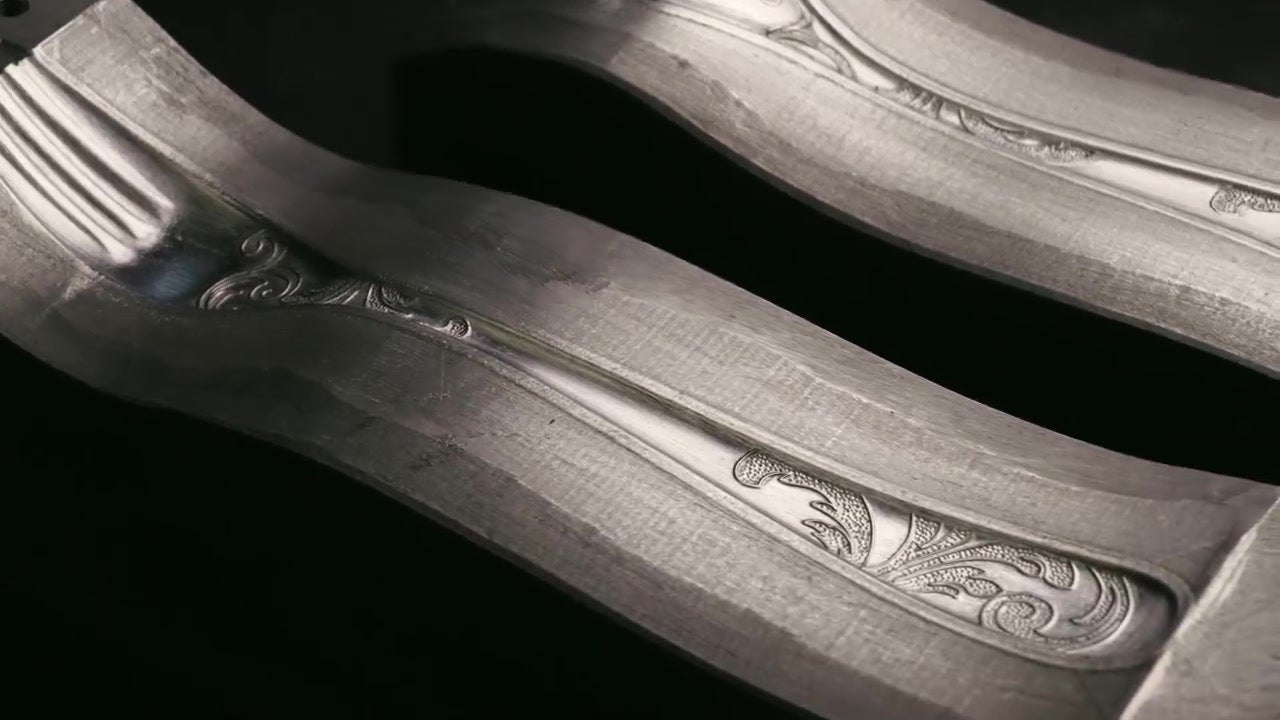
Matrices gravées de rinceaux
GravureMatrices gravées de rinceaux
Monogramme ou motif frappé en un coup de presse
FrappeMonogramme ou motif frappé en un coup de presse
Logo, texte ou décor au laser
Marquage laserLogo, texte ou décor au laser
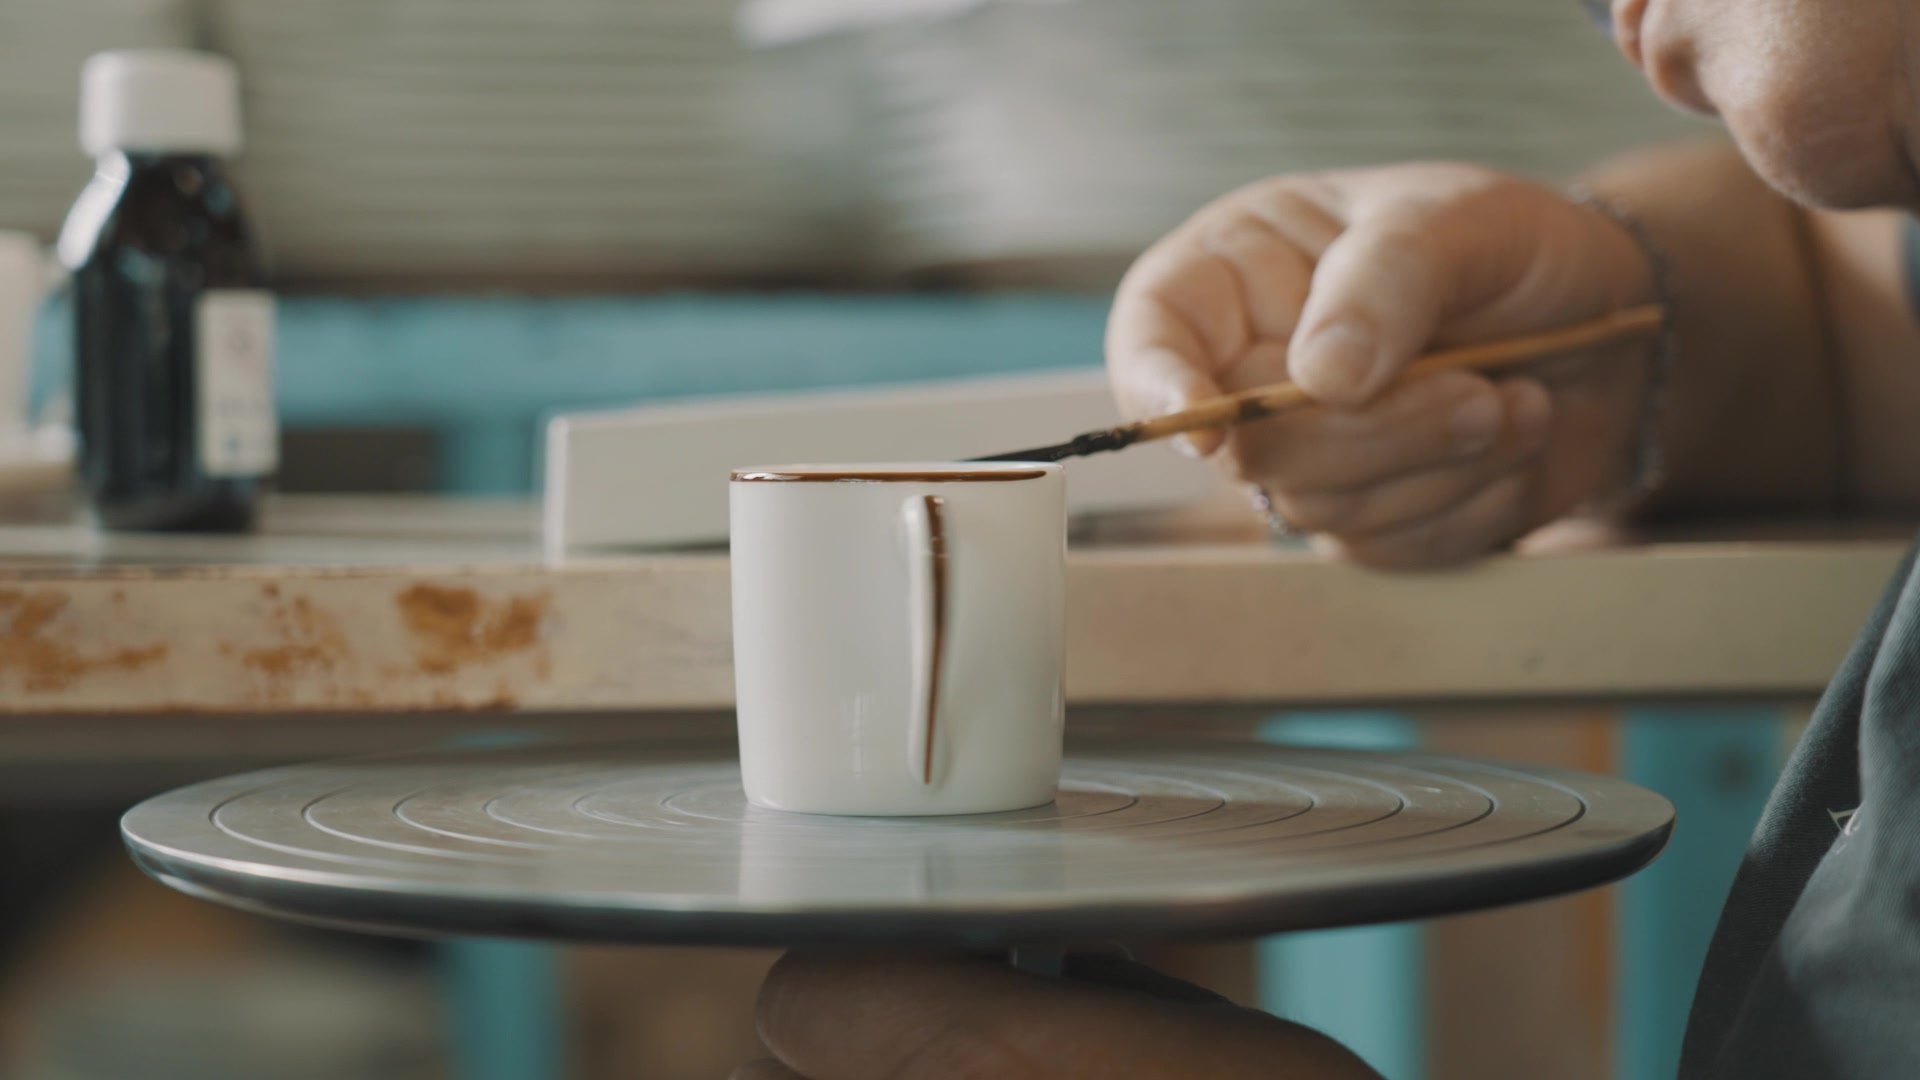
Filet or posé à la main sur une tasse
PorcelaineFilet or posé à la main sur une tasse
07 · Contrôler

Mesurer avant de livrer.

Chaque lot est contrôlé aux tolérances de votre plan et validé dans notre système qualité certifié ISO 9001.

Schéma animé
Deux techniciens contrôlent une pièce à Vire
À Vire, en atelierDeux techniciens contrôlent une pièce à Vire
Métrologie

Contrôle des tolérances

Les points définis au plan client sont palpés, puis comparés à la CAO. Le lot n'est libéré qu'une fois la carte des écarts validée.

  • IPièce posée sur le marbre de mesure
  • IIPalpage des points définis au plan client
  • IIIComparaison à la CAO : carte des écarts
  • IVLot validé dans notre système ISO 9001
Équipement
Zone de contrôle tridimensionnel
Tolérances
Celles du plan client
Qualité
ISO 9001 : 2015
08 · Porcelaine

Deux manufactures, deux façons de faire.

Limoges pour l'excellence et le décor, Alföld pour le coulage compétitif et les projets plus complexes en grand volume.

Four de cuisson biscuit Émaillage d'une pièce

Limoges

France · 8 000 m²
  • Pressage isostatique et calibrage
  • Coulage
  • Cuisson biscuit à 960 °C, émaillage, cuisson de décor
  • Décor : chromos, filets peints main, logo
  • Marquage de fond et finition pièce à pièce
Capacité
≈ 1 million de pièces / an
Appellation
Porcelaine de Limoges, IGP
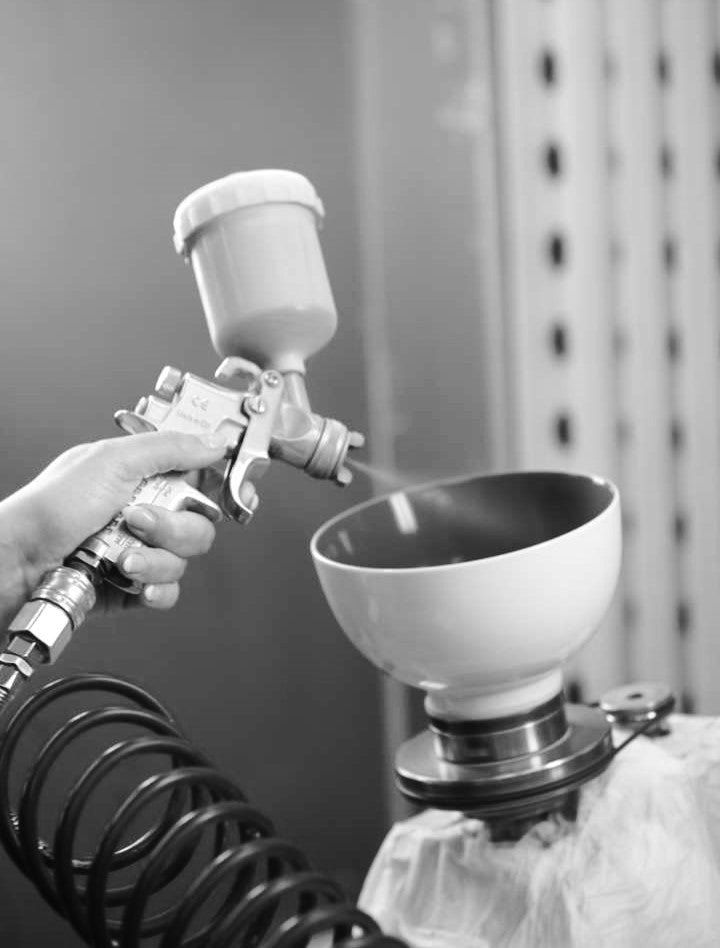
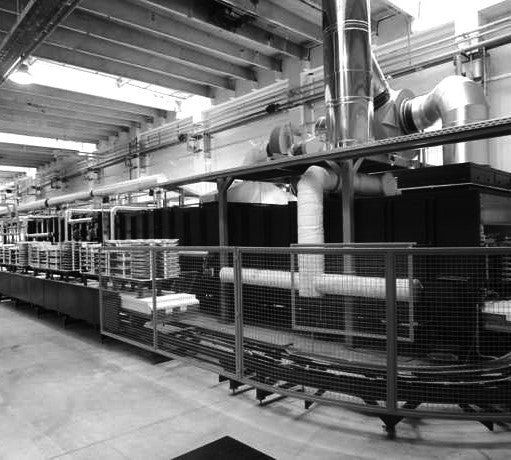
Four de l'usine d'Alföld Coloration par pulvérisation Contrôle de la porcelaine Ligne de production de l'usine d'Alföld

Alföld

Hongrie · 40 000 m²
  • Coulage compétitif, y compris pour des formes complexes
  • Pâte blanche et pâte colorée
  • Coloration par pulvérisation
  • Décor au pinceau
  • Solutions sur mesure pour l'industrie
Capacité
≈ 1 000 t, soit ≈ 3,2 M de pièces / an
Qualité
ISO 9001
Parc machines · Vire

Tout sous un même toit.

Brochure industrie (PDF)
Équipement Nombre Usage
Presses53Emboutissage, découpe, frappe · jusqu'à 1 000 t
Robots28Manutention, chargement des presses, polissage
Carrousels de polissage12Satinage, polissage, poli miroir
Fours d'hypertrempe à passage2Traitement thermique en continu
Four de traitement thermique sous vide1Recuit sans oxydation
Découpe laser 3D—Découpe de pièces formées
Lignes de découpe5Découpe des flans
Soudure laser et TIG—Assemblage de sous-ensembles
Soudeuses par points8Assemblage par points
BrasageHF · inductionBrasage haute fréquence et par induction
Tourets manuels20Polissage et finition à la main
Vibrateurs5Ébavurage et finition de masse
Impression 3D métal (SLM)—Prototypes en acier
Moyens d'usinage—Fabrication des outillages
Zone de contrôle tridimensionnel—Métrologie, comparaison à la CAO
Bains de galvanoplastieOr · ArgentDépôts de 10 ou 33 µm

Parmi nos presses : 15 presses hydrauliques de 150 à 600 t, 20 presses mécaniques, 4 presses mécaniques à transfert de 32 à 630 t et une ligne de 4 presses hydrauliques à transfert à commande numérique.

FAQ

Questions fréquentes.

Quelles technologies sont réalisées en interne ?

Bureau d'études et simulation, prototypage 3D métal, outillage, emboutissage profond et de précision, découpe laser 3D, poinçonnage, roulage, traitement thermique, soudure laser et TIG, satinage, polissage, argenture, dorure, gravure, marquage laser et contrôle. Pour la porcelaine : pressage isostatique, calibrage, coulage, émaillage et décoration.

Quelle est la capacité de vos presses ?

Notre parc compte 53 presses de technologies et de tonnages différents, jusqu'à 1 000 tonnes pour la plus puissante.

Réalisez-vous des prototypes ?

Oui. Nos prototypes en acier sont imprimés en 3D par fusion laser sur lit de poudre, pour valider la forme et la prise en main avant de lancer l'outillage.

Quelles sont vos certifications ?

Notre système qualité est certifié ISO 9001 : 2015 par Apave Certification, organisme accrédité par le Cofrac (certificat n° 698479, valable jusqu'en août 2027). Notre démarche RSE a obtenu la médaille d'argent EcoVadis, et la maison est labellisée Entreprise du Patrimoine Vivant.

Pour aller plus loin

Les guides de notre bureau d'études.

Tous les guides

Un plan, une idée, une série à relocaliser ?

Parler de votre projet Sous-traitance de couverts
Demander un devis