
Emboutissage profond de l'inox : le guide complet
Principe, étapes, défauts à éviter, choix de la nuance et du procédé : ce qu'il faut savoir avant de lancer une pièce emboutie en acier inoxydable.
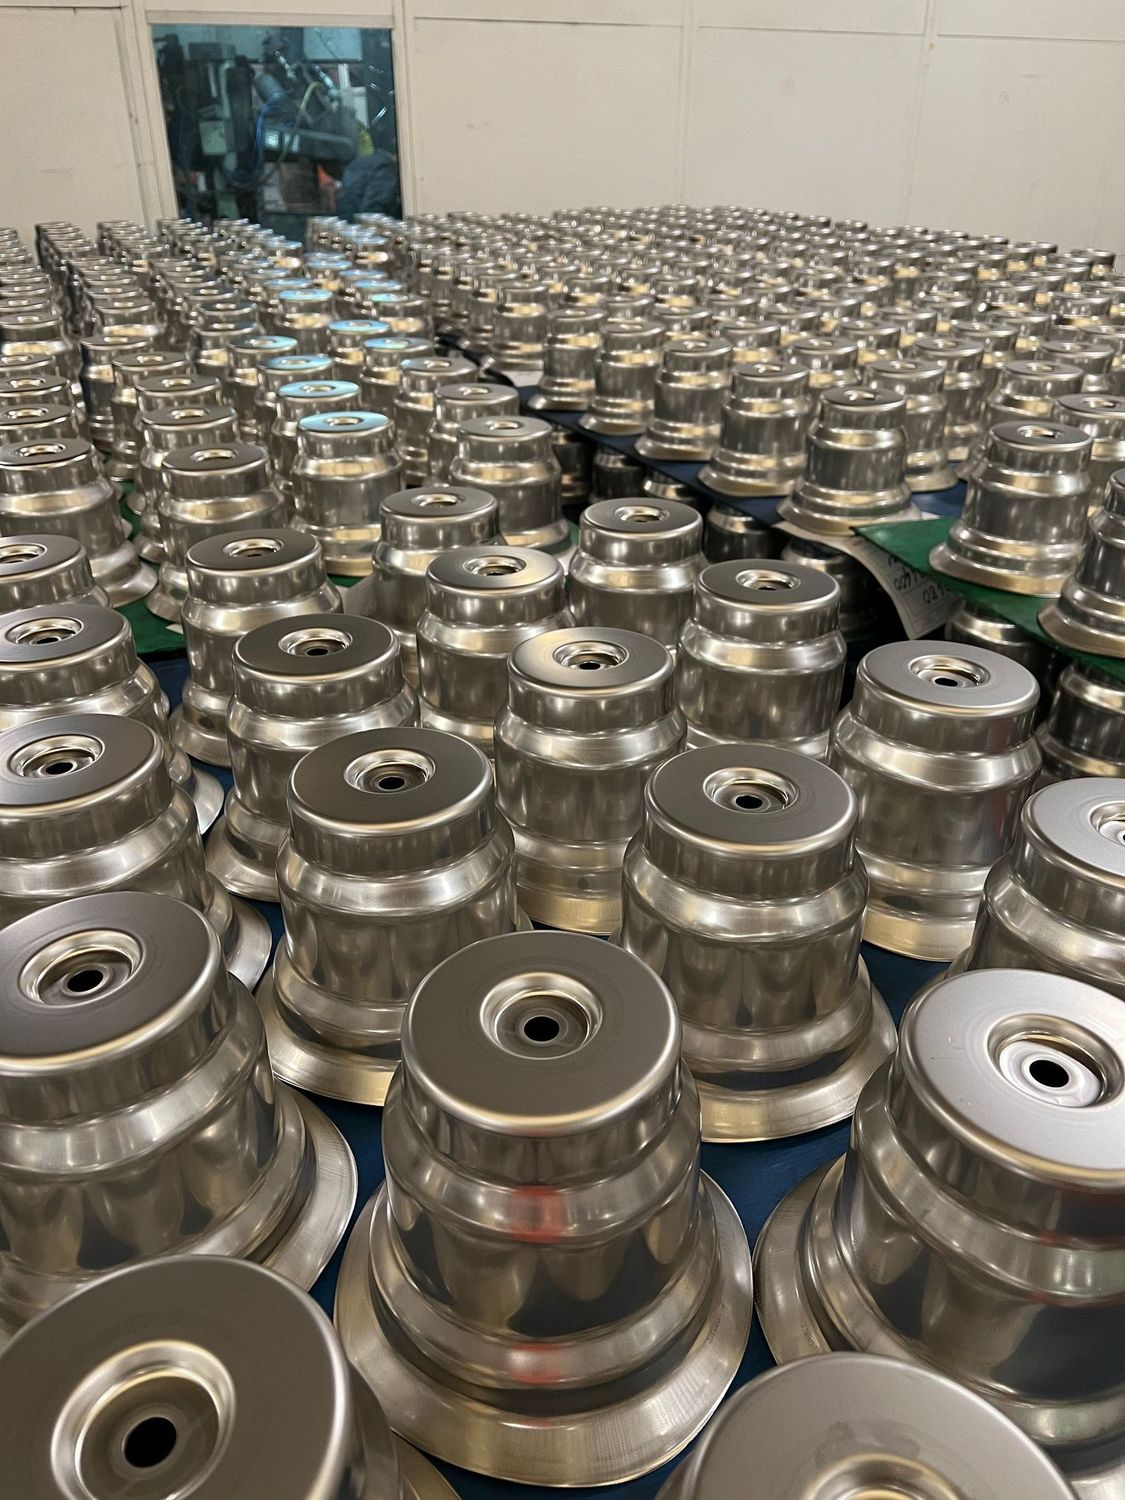
Qu'est-ce que l'emboutissage profond ?
L'emboutissage est un procédé de mise en forme à froid : une tôle plane, appelée flan, est transformée en pièce creuse sous l'action d'une presse. Le flan est maintenu par un serre-flan, puis un poinçon le pousse dans une matrice dont il prend la forme.
On parle d'emboutissage profond lorsque la profondeur de la pièce devient importante par rapport à son diamètre. Le métal doit alors s'écouler sur une longue distance sans se déchirer ni plisser : c'est tout l'enjeu du métier.
Les étapes d'une pièce emboutie
Tout commence au bureau d'études. La pièce est modélisée, le flan et les outils sont maillés, puis l'emboutissage est simulé passe par passe pour vérifier la faisabilité.
Viennent ensuite la découpe du flan, la ou les passes d'emboutissage, et si nécessaire un recuit entre deux passes pour rendre au métal sa ductilité. La pièce est enfin calibrée à sa cote, puis détourée.
Selon l'usage, elle passe ensuite en finition : découpe laser, poinçonnage, roulage des bords, soudure, satinage, polissage, argenture ou dorure.
Les défauts à éviter, et comment la simulation les prévient
Trois défauts guettent une pièce emboutie : les plis, lorsque le métal n'est pas assez retenu par le serre-flan ; l'amincissement excessif, lorsque la tôle s'étire trop dans les rayons ; et la déchirure, lorsque la limite du matériau est dépassée.
La simulation numérique produit une carte d'épaisseur de la pièce avant même la fabrication de l'outil. On ajuste alors la gamme, le nombre de passes, les rayons ou la pression du serre-flan, ce qui réduit fortement les essais physiques, les délais et les coûts de mise au point.
Quelle nuance d'inox pour l'emboutissage profond ?
La nuance austénitique 304, appelée 18/10 dans les arts de la table, est la plus emboutissable : elle s'étire beaucoup avant de rompre et accepte un poli miroir. La nuance ferritique 430, ou 18/0, sans nickel, est plus économique et magnétique, donc compatible avec l'induction, mais elle se prête moins aux formes très profondes.
Le choix dépend de la forme, de l'usage et du budget : notre bureau d'études vous oriente dès l'étude de faisabilité.
Tolérances et calibrage
Après l'emboutissage, le métal a tendance à revenir légèrement en arrière : c'est le retour élastique. Pour tenir une cote serrée, la pièce repasse sous presse dans un outil de calibrage, qui resserre les rayons, redresse le fond et la cale sur la cote nominale.
Quand choisir l'emboutissage profond ?
L'emboutissage est le procédé de référence dès que la pièce est creuse, doit être étanche ou hygiénique, et se fabrique en série. Comparé à la soudure, il évite les cordons à reprendre ; comparé à l'usinage, il consomme beaucoup moins de matière ; comparé au moulage, il donne des parois fines et un état de surface prêt à polir.
L'outillage représente l'investissement de départ ; il s'amortit ensuite sur la série, avec un coût par pièce qui baisse avec le volume. Avant l'outil, un prototype imprimé en 3D métal permet de valider la forme.
Presses et outillage : ce qui fait la capacité d'un emboutisseur
La capacité d'un sous-traitant en emboutissage se lit d'abord dans son parc de presses : la force disponible, mesurée en tonnes, conditionne la taille et l'épaisseur des pièces réalisables. À Vire, 53 presses de technologies et de tonnages différents, jusqu'à 1 000 tonnes, couvrent les petites pièces de précision comme les grandes cuves.
L'outillage compte tout autant. Un emboutisseur qui conçoit et fabrique ses outils en interne raccourcit les délais de mise au point et peut reprendre un outil rapidement en production. C'est le cas de notre manufacture, où les outils sont conçus sous CATIA puis fabriqués et entretenus sur place.
Les opérations qui suivent l'emboutissage
Une pièce emboutie est rarement livrée brute. Le détourage retire la collerette, la découpe laser 3D ouvre des formes complexes dans la pièce déjà formée, le poinçonnage perce les trous, le roulage arrondit les bords. Viennent ensuite, selon l'usage, la soudure laser ou TIG, le traitement thermique, le satinage, le polissage jusqu'au miroir, l'argenture ou la dorure.
Regrouper ces opérations chez un seul sous-traitant évite les transports, les reprises et les responsabilités partagées : la pièce sort finie, contrôlée, prête à être assemblée ou vendue.
Les informations à fournir pour un devis
Pour chiffrer une pièce emboutie, le bureau d'études a besoin du plan ou du fichier 3D (STEP ou IGES de préférence), de la nuance et de l'épaisseur de tôle, des volumes annuels, des tolérances critiques et des finitions attendues. Le calendrier du projet et le mode de conditionnement complètent le dossier.
Plus le cahier des charges est précis, plus la proposition l'est aussi. Et si vous n'avez qu'une esquisse, le bureau d'études peut partir de là.