
Pièce creuse en inox : emboutissage, décolletage ou chaudronnerie ?
Une pièce creuse en inox peut être emboutie, soudée, décolletée, usinée ou moulée. Les mots du métier se mélangent souvent dans les consultations : le bon choix dépend de la forme, des volumes, de l'étanchéité et de la finition attendue.
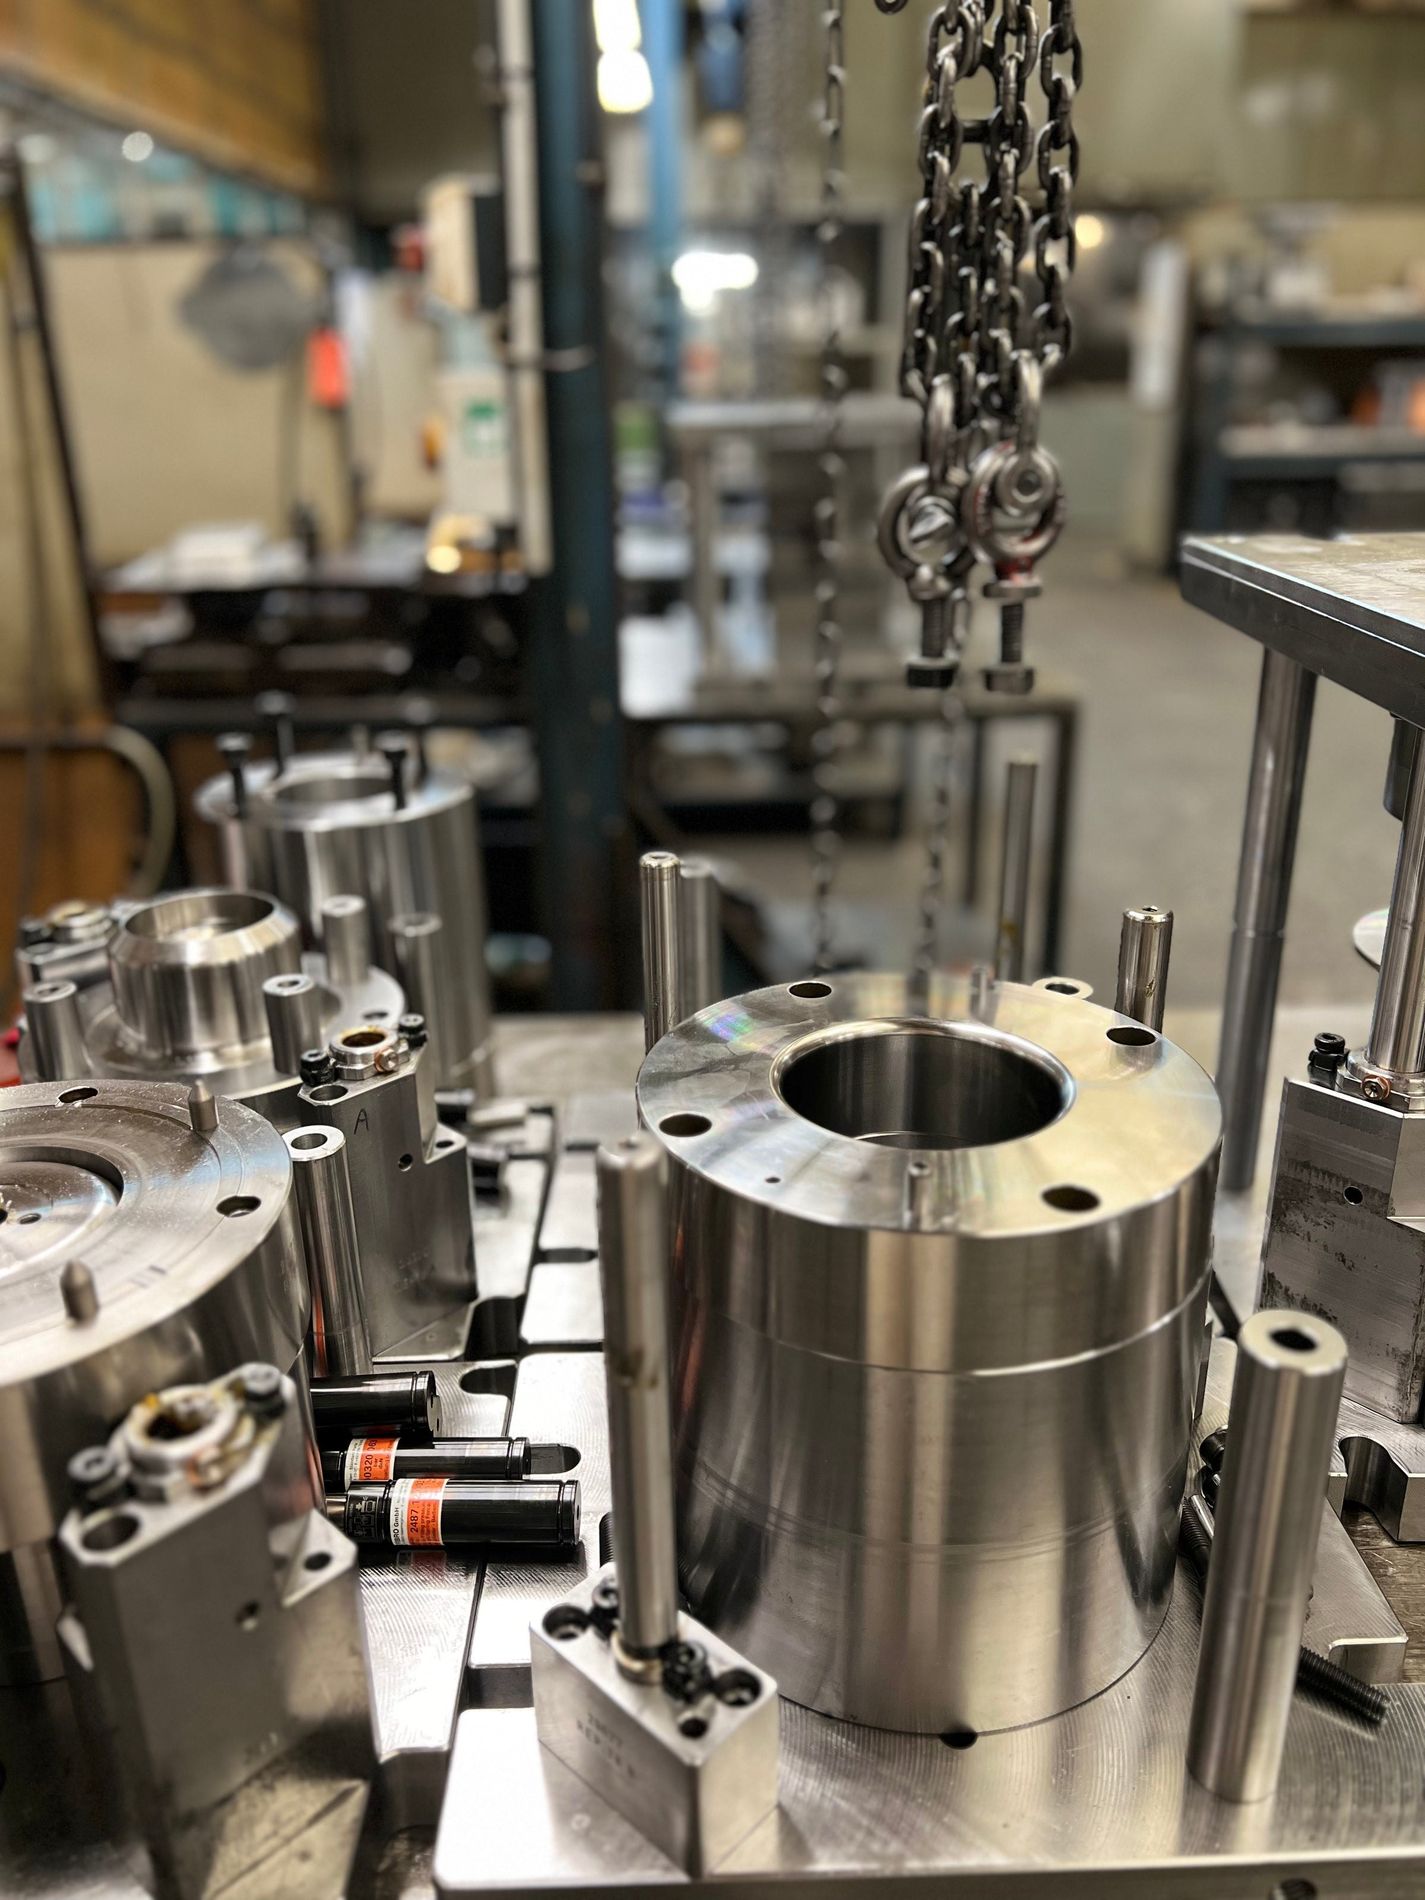
Les façons de faire une pièce creuse
Un bol, une cuve, un godet ou un boîtier en inox peut naître d'une seule tôle emboutie, de plusieurs tôles découpées puis soudées, d'un bloc usiné ou d'une pièce moulée. Chaque solution a sa logique de coût et ses limites.
Les mots du métier sont flottants : la même pièce est demandée tantôt en décolletage, tantôt en chaudronnerie, tantôt en emboutissage. Ce qui les sépare n'est pas le vocabulaire mais le point de départ de la matière.
L'emboutissage profond
Sous une presse, un poinçon entraîne le flan dans une matrice, tandis qu'un serre-flan contrôle l'avalement du métal. Les pièces profondes sont formées en plusieurs passes, avec un recuit entre deux passes si nécessaire.
La pièce sort d'un seul tenant, sans soudure, avec des parois fines et régulières. Une fois l'outil réalisé, chaque coup de presse donne une pièce : l'investissement d'outillage est amorti sur les volumes, et le coût unitaire baisse avec la quantité.
L'assemblage soudé
La pièce est construite à partir de tôles découpées, pliées ou roulées, puis soudées. La méthode demande peu d'outillage spécifique et convient aux grandes dimensions et aux petites séries.
En contrepartie, chaque cordon doit être soudé, contrôlé et repris en finition, et l'étanchéité dépend de la qualité de chaque soudure. Le temps de main-d'œuvre par pièce pèse vite sur le coût dès que les volumes augmentent.
L'usinage dans la masse
La pièce est taillée dans un bloc ou une barre d'inox. Aucun outillage dédié n'est nécessaire et la précision est excellente, ce qui en fait une solution adaptée aux prototypes et aux pièces techniques épaisses.
Mais l'essentiel de la matière part en copeaux, les temps de cycle sont longs et les parois fines sont difficiles à obtenir : le coût unitaire reste élevé, même en série.
Le décolletage
Le décolletage est un usinage par enlèvement de matière : une barre ou un fil de métal tourne sur un tour automatique pendant que des outils coupants la taillent. Il en sort des pièces de révolution, petites et pleines, précises au centième : vis, axes, raccords, embouts filetés, bagues.
Sur une pièce creuse, le calcul se retourne. Pour obtenir un godet de 80 mm de diamètre, il faut partir d'une barre de 80 mm et évider l'intérieur : l'essentiel du métal part en copeaux. Un flan embouti, lui, se retrouve presque entièrement dans la pièce finie, et la paroi est mince et régulière sans qu'on ait eu à la creuser.
Le bon réflexe : décolletage pour une pièce pleine, petite et très précise ; emboutissage pour une pièce creuse à paroi mince. Beaucoup de consultations arrivent sous le mot décolletage alors que la pièce dessinée relève de l'emboutissage, et inversement.
La chaudronnerie
La chaudronnerie met en forme des tôles plus épaisses par roulage, pliage et soudure, pour des cuves, des trémies, des capots et des ouvrages de grandes dimensions. C'est la même logique que l'assemblage soudé, à une autre échelle : pas d'outillage dédié, donc rien à amortir, ce qui la rend imbattable à l'unité et en très petite série.
Sa limite est aussi la même : le temps de main-d'œuvre par pièce ne baisse pas avec la quantité. Dès que la série devient significative et que la pièce tient sous une presse, l'emboutissage reprend l'avantage, avec une pièce d'un seul tenant et sans cordon à contrôler.
Le moulage
La fonderie permet des formes massives et très complexes. Les parois sont en revanche plus épaisses qu'en emboutissage, la pièce demande souvent une reprise d'usinage, et l'état de surface se prête moins facilement au poli miroir.
Comment choisir
Posez-vous quatre questions. Quels volumes annuels ? Plus ils sont élevés, plus l'emboutissage devient compétitif. La pièce doit-elle être étanche ? Une pièce emboutie d'un seul tenant l'est naturellement. Quelle épaisseur de paroi ? L'emboutissage excelle sur les parois fines et régulières. Quelle finition ? Une pièce emboutie en inox austénitique se prête particulièrement bien au poli miroir.
Le bureau d'études compare les solutions sur votre plan : coût d'outillage, coût pièce, délais et faisabilité.
Quel procédé pour de petites quantités ?
Pour de petites quantités, la découpe laser ou le repoussage évitent un outillage coûteux. L'emboutissage se justifie quand les volumes amortissent l'outil.
Peut-on combiner plusieurs procédés ?
Oui : une pièce peut être découpée au laser, emboutie, soudée puis polie. À Vire, ces étapes se font sur le même site.
Faites-vous du décolletage ?
Non. À Vire, nous emboutissons, découpons au laser, soudons, traitons thermiquement et finissons l'inox. Si votre plan relève du décolletage, nous vous le disons dès l'étude plutôt que de vous faire perdre du temps. Si la pièce est creuse et à paroi mince, en revanche, c'est exactement notre métier.
Notre approche à Vire
L'emboutissage profond est notre savoir-faire historique. Avant tout outillage, nous simulons l'emboutissage passe par passe, puis nous validons la forme avec un prototype en acier imprimé en 3D. Les opérations complémentaires, découpe laser 3D, soudure laser ou TIG de sous-ensembles, satinage et polissage, sont réalisées sur le même site.