
Souder l'inox : TIG, laser et finition des cordons
Une anse, un pied, un support : certaines pièces ne peuvent pas naître d'un seul flan. La soudure les assemble, à condition de maîtriser la chaleur et l'aspect du cordon.
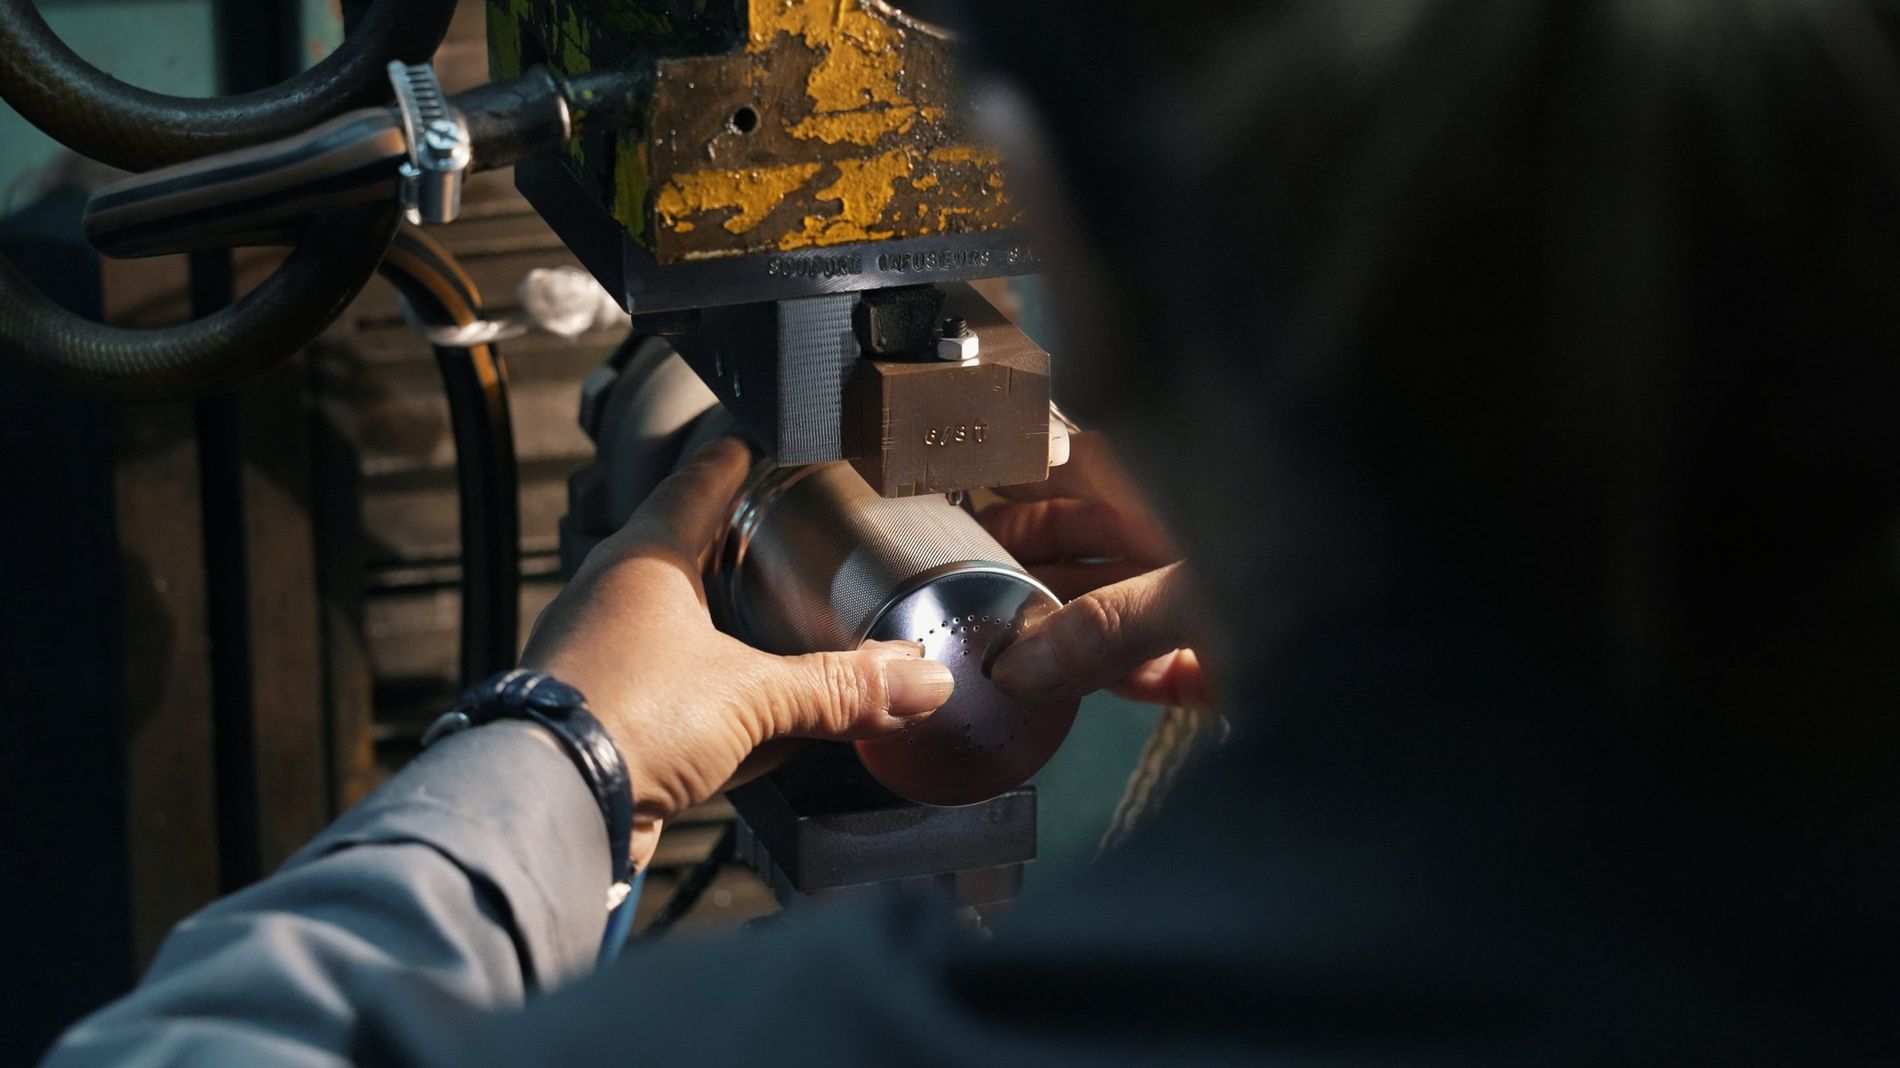
Quand souder
On soude ce qui ne peut pas être formé d'un seul tenant : une anse, un pied, un fond rapporté, un support, un raccord. Quand la forme le permet, une pièce emboutie d'une seule pièce reste plus solide et plus simple à nettoyer, mais beaucoup d'objets combinent les deux.
La soudure se pense dès la conception : sa position, son accès et son aspect final en dépendent.
Le TIG : précis et polyvalent
Le soudage TIG crée un arc électrique entre une électrode en tungstène, qui ne fond pas, et la pièce. Un gaz inerte, généralement de l'argon, protège le bain de fusion de l'air. On peut ajouter ou non un métal d'apport.
Le cordon est propre et précis. Le TIG convient aux faibles épaisseurs et aux pièces d'aspect, en manuel comme en automatique.
Le laser : fin, rapide, peu de déformation
Le soudage laser concentre une énergie très forte sur un point minuscule. Le cordon est fin et pénétrant, la zone chauffée réduite, la déformation minimale, et la vitesse élevée.
Il est idéal pour les assemblages répétitifs en grande série et les pièces fines, à condition de préparer les bords avec précision : le jeu entre les pièces doit être très faible.
Maîtriser la chaleur
L'inox conduit mal la chaleur et se dilate beaucoup : chauffé localement, il se déforme. On limite ce risque par le bridage des pièces, l'ordre des soudures et une énergie adaptée.
Autour du cordon, l'inox chauffé se colore : ce sont des oxydes qui réduisent sa résistance à la corrosion. On protège l'envers de la soudure au gaz, puis on décape, on passive ou on polit pour rendre à l'inox toutes ses propriétés.
La nuance compte
Le 304, ou 18/10, se soude très bien et garde sa résistance à la corrosion. Le 430, ou 18/0, est soudable mais demande davantage de précautions, car la zone soudée peut devenir plus fragile.
Le choix de la nuance tient donc compte des soudures prévues, pas seulement de l'emboutissage.
Un cordon invisible
Sur une pièce d'aspect, le cordon est arasé puis poli avec le reste de la pièce. En poli miroir, la moindre irrégularité se voit : la qualité de la soudure et sa position se décident en amont, avec le bureau d'études.
Une étape dans la chaîne
À Vire, la soudure s'enchaîne avec l'emboutissage, la découpe laser, le traitement thermique et le polissage, dans la même usine. Les pièces passent d'une opération à l'autre sans quitter le site, et chaque étape est contrôlée.
Une soudure se voit-elle sur une pièce polie ?
Elle se reprend au polissage pour se fondre dans la surface. Emboutir la pièce d'un seul tenant évite souvent d'avoir à souder.
Une soudure résiste-t-elle à la corrosion ?
Oui, si elle est bien exécutée puis décapée et passivée : l'inox retrouve sa couche protectrice.
Les informations pour un devis
Envoyez le plan ou le fichier 3D, la nuance et l'épaisseur, les volumes annuels, les exigences d'étanchéité ou de tenue mécanique, et les zones d'aspect où le cordon doit disparaître.